TPM (Manutenzione produttiva totale)
Che cos’è il TPM?
Il TPM (Total Productive Maintenance) è un approccio olistico alla manutenzione delle attrezzature che mira a garantire una produzione impeccabile:
- Nessun guasto
- Nessun piccolo arresto o rallentamento
- Nessun difetto
Inoltre, privilegia un ambiente di lavoro sicuro:
- Nessun incidente
Il TPM pone l'accento sulla manutenzione proattiva e preventiva per massimizzare l'efficienza operativa delle attrezzature. Esso attenua la distinzione tra i ruoli della produzione e della manutenzione, ponendo grande enfasi sul coinvolgimento degli operatori nella manutenzione delle loro attrezzature.
L’implementazione di un programma TPM crea una responsabilità condivisa per le attrezzature che incoraggia un maggiore coinvolgimento da parte degli addetti in officina. Nel contesto giusto, ciò può rivelarsi molto efficace nel migliorare la produttività (aumentando i tempi di funzionamento, riducendo i tempi di ciclo ed eliminando i difetti).
I pilastri tradizionali del TPM
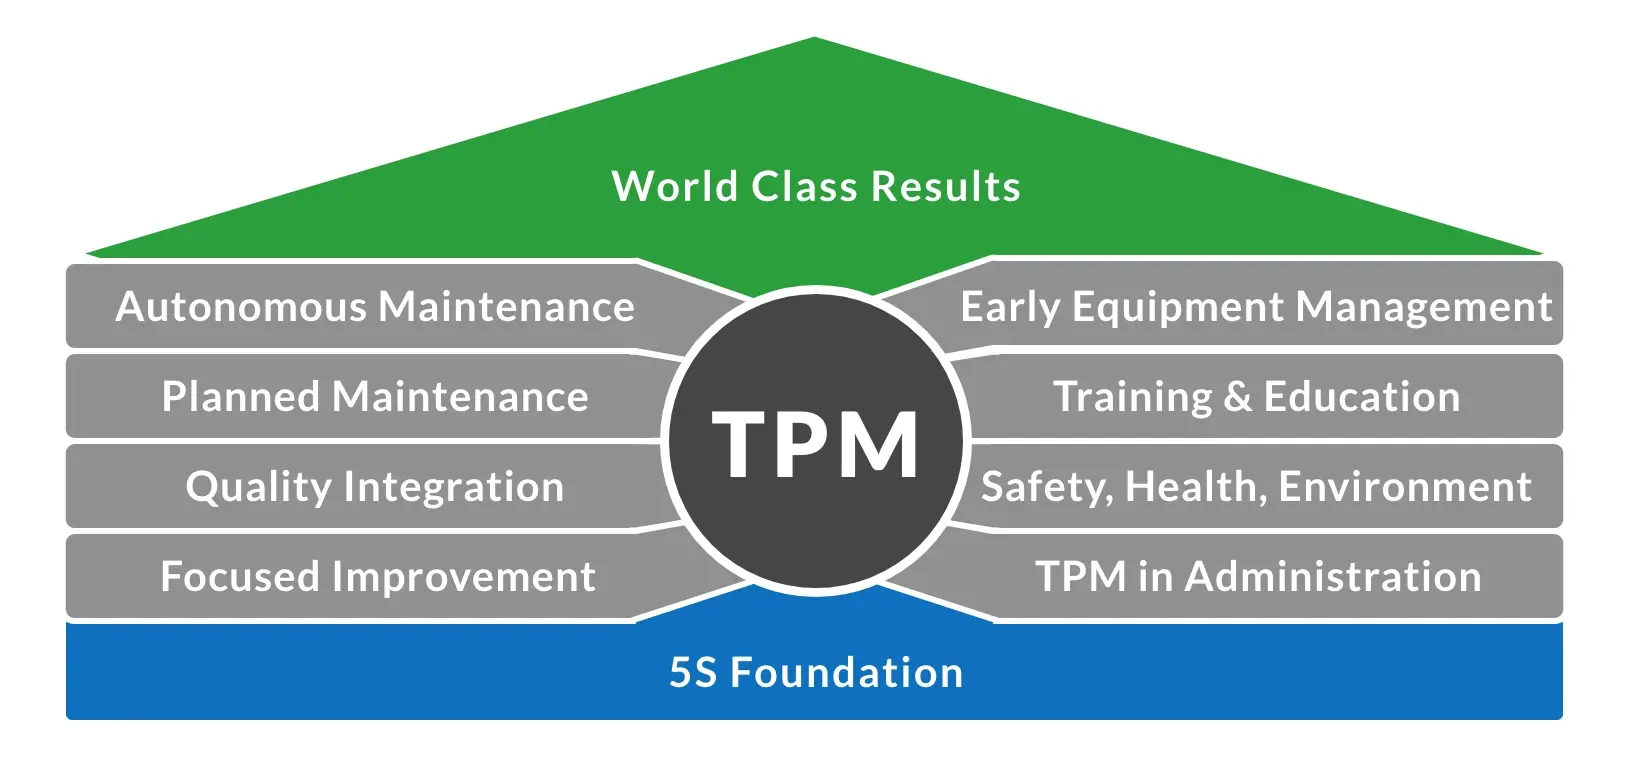
L'approccio tradizionale al TPM è stato sviluppato negli anni '60 e si basa sul metodo 5S come fondamento e su otto attività di supporto (talvolta denominate "pilastri").
I fondamenti delle 5S
L'obiettivo delle 5S è quello di creare un ambiente di lavoro pulito e ben organizzato. Si articola in cinque elementi:
- Selezionare: eliminare tutto ciò che non è realmente necessario nell’area di lavoro
- Ordinare: organizzare gli oggetti rimanenti
- Pulizia: pulire e ispezionare l’area di lavoro
- Standardizzare: definire procedure standard per l’esecuzione delle tre attività precedenti
- Mantenere: garantire che gli standard vengano applicati regolarmente
Dovrebbe essere abbastanza intuitivo capire come le 5S creino le basi per un funzionamento ottimale delle attrezzature. Ad esempio, in un ambiente di lavoro pulito e ben organizzato, gli utensili e i componenti sono molto più facili da trovare ed è molto più semplice individuare problemi emergenti quali perdite di fluidi, fuoriuscite di materiale, trucioli metallici dovuti a usura imprevista, microfessure nei meccanismi, ecc.
Gli otto pilastri del TPM
Gli otto pilastri del TPM si concentrano principalmente su tecniche proattive e preventive volte a migliorare l’affidabilità delle attrezzature.
| Pilastro | Che cos’è? | In che modo aiuta? |
|---|---|---|
| Manutenzione autonoma | Affida agli operatori la responsabilità della manutenzione ordinaria, come la pulizia, la lubrificazione e l’ispezione. |
|
| Manutenzione programmata | Pianifica gli interventi di manutenzione in base ai tassi di guasto previsti e/o misurati. |
|
| Manutenzione di qualità | Integra nei processi di produzione meccanismi di rilevamento e prevenzione degli errori di progettazione. Applica l’analisi delle cause alla radice per eliminare le fonti ricorrenti di difetti di qualità. |
|
| Miglioramento mirato | Far collaborare in modo proattivo piccoli gruppi di dipendenti per ottenere miglioramenti regolari e incrementali nel funzionamento delle attrezzature. |
|
| Gestione precoce delle attrezzature | Indirizza le conoscenze pratiche e la comprensione delle attrezzature di produzione acquisite attraverso il TPM verso il miglioramento della progettazione di nuove attrezzature. |
|
| Formazione e istruzione | Colma le lacune di conoscenza necessarie per raggiungere gli obiettivi del TPM. Si applica agli operatori, al personale di manutenzione e ai dirigenti. |
|
| Sicurezza, salute e ambiente | Mantenere un ambiente di lavoro sicuro e salubre. |
|
| Il TPM nell’amministrazione | Applicare le tecniche TPM alle funzioni amministrative. |
|
OEE e le sei grandi perdite
Introduzione all’OEE
L'OEE (Overall Equipment Effectiveness) è un indicatore che identifica la percentuale del tempo di produzione pianificato che è effettivamente produttivo. È stato sviluppato per supportare le iniziative TPM monitorando con precisione i progressi verso il raggiungimento della “produzione perfetta”.
- Un punteggio OEE del 100% corrisponde alla produzione perfetta.
- Un punteggio OEE dell’85% è di livello mondiale per i produttori discreti.
- Un punteggio OEE del 60% è piuttosto tipico per i produttori discreti.
- Un punteggio OEE del 40% non è raro per i produttori che non adottano programmi TPM e/o lean.
L’OEE si compone di tre elementi fondamentali, ciascuno dei quali corrisponde a uno degli obiettivi TPM definiti all’inizio di questo argomento e tiene conto di un diverso tipo di perdita di produttività.
| Componente | Obiettivo TPM | Tipo di perdita di produttività |
|---|---|---|
| Disponibilità | Assenza di arresti | La disponibilità tiene conto della perdita di disponibilità, che comprende tutti gli eventi che interrompono la produzione pianificata per un periodo di tempo apprezzabile (in genere diversi minuti o più). Ne sono un esempio le interruzioni non pianificate (come guasti e altri eventi di fermo) e le interruzioni pianificate (come i cambi di produzione). |
| Prestazioni | Assenza di piccoli arresti o funzionamento lento | Le prestazioni tengono conto della perdita di prestazioni, che comprende tutti i fattori che causano un funzionamento della produzione a una velocità inferiore a quella massima possibile durante il ciclo. Ne sono un esempio sia i cicli lenti che i piccoli arresti. |
| Qualità | Assenza di difetti | La qualità tiene conto della perdita di qualità, che esclude i pezzi prodotti che non soddisfano gli standard di qualità, compresi quelli che richiedono una rilavorazione. Ne sono un esempio gli scarti di produzione e la resa ridotta all'avvio. |
| OEE | Produzione perfetta | L'OEE tiene conto di tutte le perdite (perdita di disponibilità, perdita di prestazione e perdita di qualità), fornendo così una misura del tempo di produzione effettivamente produttivo. |
Per una trattazione completa dell’OEE, comprese le informazioni su come calcolare la disponibilità, le prestazioni, la qualità e l’OEE, visitate la nostra pagina dedicata all’OEE (Effettività complessiva delle attrezzature).
Come si può vedere dalla tabella sopra riportata, l’OEE è strettamente legato agli obiettivi TPM di “Nessun guasto” (misurato dalla disponibilità), “Nessuna piccola fermata o funzionamento lento” (misurato dalle prestazioni) e “Nessun difetto” (misurato dalla qualità).
È estremamente importante misurare l’OEE per individuare e quantificare le perdite di produttività, nonché per misurare e monitorare i miglioramenti derivanti dalle iniziative TPM.
Vantaggi del monitoraggio automatizzato dell’OEE
Il calcolo manuale dell’OEE è un ottimo punto di partenza. Può essere effettuato con carta e penna o con un semplice foglio di calcolo, e sono necessari solo cinque dati (Tempo di produzione pianificato, Tempo di fermo, Tempo di ciclo ideale, Conteggio totale e Conteggio dei prodotti conformi). Eseguire i calcoli manuali dell’OEE aiuta a consolidare i concetti di base e fornisce una comprensione più approfondita dell’OEE. Tuttavia, il passaggio rapido alla raccolta automatizzata dei dati OEE offre anche vantaggi molto significativi:
| Vantaggio | Vantaggio |
|---|---|
| Tempo di fermo | L’accuratezza del monitoraggio manuale dei tempi di fermo non pianificati si aggira in genere tra il 60 e l’80% (in base all’esperienza reale di numerose aziende). Con il rilevamento automatico delle fasi di funzionamento e di fermo, tale accuratezza può avvicinarsi al 100%. |
| Piccole fermate e cicli lenti | Per la maggior parte delle apparecchiature è impossibile monitorare manualmente i cicli lenti e le piccole interruzioni. Ciò significa che una grande quantità di informazioni potenzialmente utili, come i modelli di perdita basati sul tempo e sugli eventi, non è disponibile. |
| Concentrazione dell’operatore | Per la maggior parte delle attrezzature è impossibile monitorare manualmente i cicli lenti e i piccoli arresti. Ciò significa che una grande quantità di informazioni potenzialmente utili, come i modelli di perdita basati sul tempo e sugli eventi, non è disponibile. |
| Risultati in tempo reale | La raccolta automatizzata dei dati fornisce risultati in tempo reale, consentendo l’adozione di tecniche di miglioramento quali il SIC (Short Interval Control). |
Creazione di un obiettivo OEE “Best of the Best”
Una domanda interessante è come fissare un obiettivo “ambizioso” ed efficace per l’OEE. A tal proposito, esiste un’eccellente tecnica chiamata “Best of the Best”. Ecco come funziona:
- Monitorare l’OEE (compresi disponibilità, prestazioni e qualità) delle attrezzature di riferimento per un mese. Assicurarsi di compilare i risultati per turno.
- Esaminare i risultati di ogni turno, tenendo traccia del miglior risultato individuale per disponibilità, prestazioni e qualità in tutti i turni (ad esempio, il punteggio di disponibilità più alto in tutti i turni, il punteggio di prestazioni più alto in tutti i turni, ecc.).
- Moltiplicare tra loro i migliori risultati individuali per calcolare un punteggio OEE “Best of the Best”.
Questo punteggio OEE “Best of the Best” appena calcolato rappresenta l’obiettivo ambizioso, derivato dai migliori risultati effettivamente raggiunti nel corso del mese in termini di disponibilità, prestazioni e qualità.
Comprendere le sei grandi perdite
Le categorie di perdita dell’OEE (perdita di disponibilità, perdita di prestazione e perdita di qualità) possono essere ulteriormente suddivise in quelle che vengono comunemente definite le sei grandi perdite: le cause più comuni di perdita di produttività nella produzione. Le sei grandi perdite sono estremamente importanti perché la loro applicazione è quasi universale nella produzione discreta e forniscono un ottimo quadro di riferimento per riflettere, identificare e affrontare gli sprechi (ovvero la perdita di produttività).
| Le sei grandi perdite | Categoria OEE | Esempi | Commenti |
|---|---|---|---|
| Fermate non pianificate | Perdita di disponibilità | Guasto all'attrezzatura, manutenzione non programmata, cuscinetto surriscaldato, guasto al motore | C'è flessibilità nella scelta di dove impostare la soglia tra un'interruzione non pianificata (perdita di disponibilità) e una piccola interruzione (perdita di prestazioni). |
| Configurazione e regolazioni | Perdita di disponibilità | Configurazione/cambio formato, carenza di materiale, carenza di operatori, regolazione importante, tempo di riscaldamento | Questa perdita viene spesso affrontata attraverso programmi di riduzione dei tempi di configurazione come lo SMED (Single-Minute Exchange of Die). |
| Piccoli arresti | Perdita di produttività | Inceppamento di componenti, Regolazioni minori, Sensore ostruito, Consegna bloccata, Pulizia/Controllo | In genere include solo le fermate di durata inferiore a cinque minuti e che non richiedono l’intervento del personale di manutenzione. |
| Funzionamento lento | Perdita di prestazioni | Impostazione errata, usura dell'attrezzatura, problema di allineamento | Qualsiasi cosa che impedisca all’attrezzatura di funzionare alla sua velocità massima teorica. |
| Difetti di produzione | Perdita di qualità | Scarti, rilavorazioni | Scarti durante la produzione a regime. |
| Rendimento ridotto | Perdita di qualità | Scarti, rilavorazioni | Scarti durante il riscaldamento, l'avvio o altre fasi iniziali della produzione. |
Esempio di TPM
Un ottimo modo per comprendere più a fondo il TPM è quello di esaminare un esempio di implementazione. Questa sezione fornisce una guida passo passo per un'implementazione semplice e pratica del TPM.
Fase 1 – Identificazione dell’area pilota
In questa fase si selezionano le attrezzature destinate al programma pilota TPM. Esistono tre approcci logici per effettuare questa selezione.
| Quali attrezzature? | Vantaggi | Svantaggi |
|---|---|---|
| Più facile da migliorare |
|
|
| Limite/Colli di bottiglia |
|
|
| Il più problematico |
|
|
Ecco alcune linee guida aggiuntive:
- Per un'azienda con esperienza e/o supporto TPM limitati (sia tramite personale interno che consulenti esterni), la scelta migliore è solitamente l'attrezzatura più facile da migliorare.
- Per un’azienda con esperienza e/o supporto TPM moderati o elevati (sia tramite personale interno che consulenti esterni), la scelta migliore è quasi sempre l’attrezzatura che rappresenta il vincolo o il collo di bottiglia. La chiave è ridurre al minimo il rischio potenziale creando scorte temporanee e assicurandosi in altro modo che i tempi di fermo imprevisti possano essere tollerati.
- Spesso i team tendono a scegliere le attrezzature più problematiche. Questa, tuttavia, è raramente la scelta migliore (a meno che non si tratti anche del vincolo o del collo di bottiglia).
Al fine di creare un’ampia base di sostegno per il progetto TPM, assicurarsi di includere l’intera gamma di dipendenti coinvolti (operatori, personale di manutenzione e dirigenti) nel processo di selezione e impegnarsi a fondo per creare un consenso all’interno del gruppo riguardo alla scelta delle attrezzature.
Una volta selezionata l’area pilota, create un punto di riferimento visivo locale per il progetto (ad esempio, una bacheca del progetto) dove possano essere affissi i piani e gli aggiornamenti sullo stato di avanzamento.
Fase due – Riportare le attrezzature alle condizioni operative ottimali
In questa fase, le attrezzature verranno pulite e preparate in altro modo per un funzionamento ottimizzato. Verranno introdotti due concetti chiave del TPM:
- 5S
- Manutenzione Autonoma
In primo luogo, è necessario avviare un programma 5S (che coinvolga sia gli operatori che il personale di manutenzione).
| Elemento | Descrizione |
|---|---|
| Fotografia | Scattare delle fotografie che ritraggano lo stato iniziale delle attrezzature e affiggerle sulla bacheca del progetto. |
| Sgomberare l’area | Sgomberare l'area da detriti, attrezzi e componenti inutilizzati e da qualsiasi altro oggetto non necessario. |
| Organizzare | Organizzare gli attrezzi e i componenti rimanenti su pannelli a sagoma (pannelli con contorni che fungono da riferimenti visivi). |
| Pulizia | Pulire accuratamente l’attrezzatura e l’area circostante (compresi i residui derivanti da eventuali perdite o fuoriuscite). |
| Fotografare | Scattare delle fotografie che ritraggano lo stato migliorato delle attrezzature e affiggerle sulla bacheca del progetto. |
| Lista di controllo | Creare una semplice lista di controllo delle 5S per l’area (creando un lavoro standardizzato per il processo delle 5S). |
| Verifica | Pianificare un audit periodico (inizialmente giornaliero, poi settimanale) per verificare che la checklist delle 5S venga rispettata. Durante l’audit, aggiornare la checklist secondo necessità per mantenerla attuale e pertinente. Mantenere gli audit positivi e motivazionali (trattarli come un esercizio di formazione). |
Successivamente, dovrebbe essere avviato un programma di manutenzione autonoma. Cercate di raggiungere un consenso tra gli operatori e il personale di manutenzione su quali attività ricorrenti possano essere svolte in modo produttivo dagli operatori. In molti casi, sarà necessaria una formazione di base per migliorare il livello di competenza degli operatori.
| Voce | Descrizione |
|---|---|
| Punti di ispezione | Identificare e documentare i punti chiave di ispezione (devono essere incluse tutte le parti soggette a usura). Valutare la possibilità di creare una mappa dei punti di ispezione come ausilio visivo. |
| Visibilità | Sostituire le protezioni opache con protezioni trasparenti nei casi in cui i punti di ispezione siano oscurati (ove fattibile e sicuro farlo). |
| Punti di regolazione | Identificare e documentare tutti i punti di regolazione e le relative impostazioni. Valutare la possibilità di indicare le impostazioni direttamente sull’attrezzatura come ausilio visivo per l’ispezione e la verifica. |
| Punti di lubrificazione | Identificare e documentare tutti i punti di lubrificazione. Programmare la lubrificazione in modo che avvenga durante i cambi di produzione o altre fermate pianificate (in altre parole, evitare di creare nuove fonti di tempi di fermo non pianificati). Valutare la possibilità di spostare all'esterno i punti di lubrificazione di difficile accesso o che richiedono l'arresto dell'apparecchiatura (ove fattibile e sicuro). |
| Formazione degli operatori | Formare gli operatori affinché segnalino eventuali anomalie o condizioni emergenti al supervisore di linea. |
| Creare una lista di controllo | Creare una semplice lista di controllo per la Manutenzione Autonoma relativa a tutte le attività di ispezione, regolazione dei setpoint, lubrificazione e altre attività di manutenzione gestite dagli operatori (creando così un Lavoro Standardizzato per il processo di Manutenzione Autonoma). |
| Verifica | Pianificare un audit periodico (inizialmente giornaliero, poi settimanale) per verificare che la lista di controllo della Manutenzione Autonoma venga rispettata. Durante l’audit, aggiornare la lista di controllo secondo necessità per mantenerla attuale e pertinente. Mantenere gli audit positivi e motivazionali (trattarli come un esercizio di formazione). |
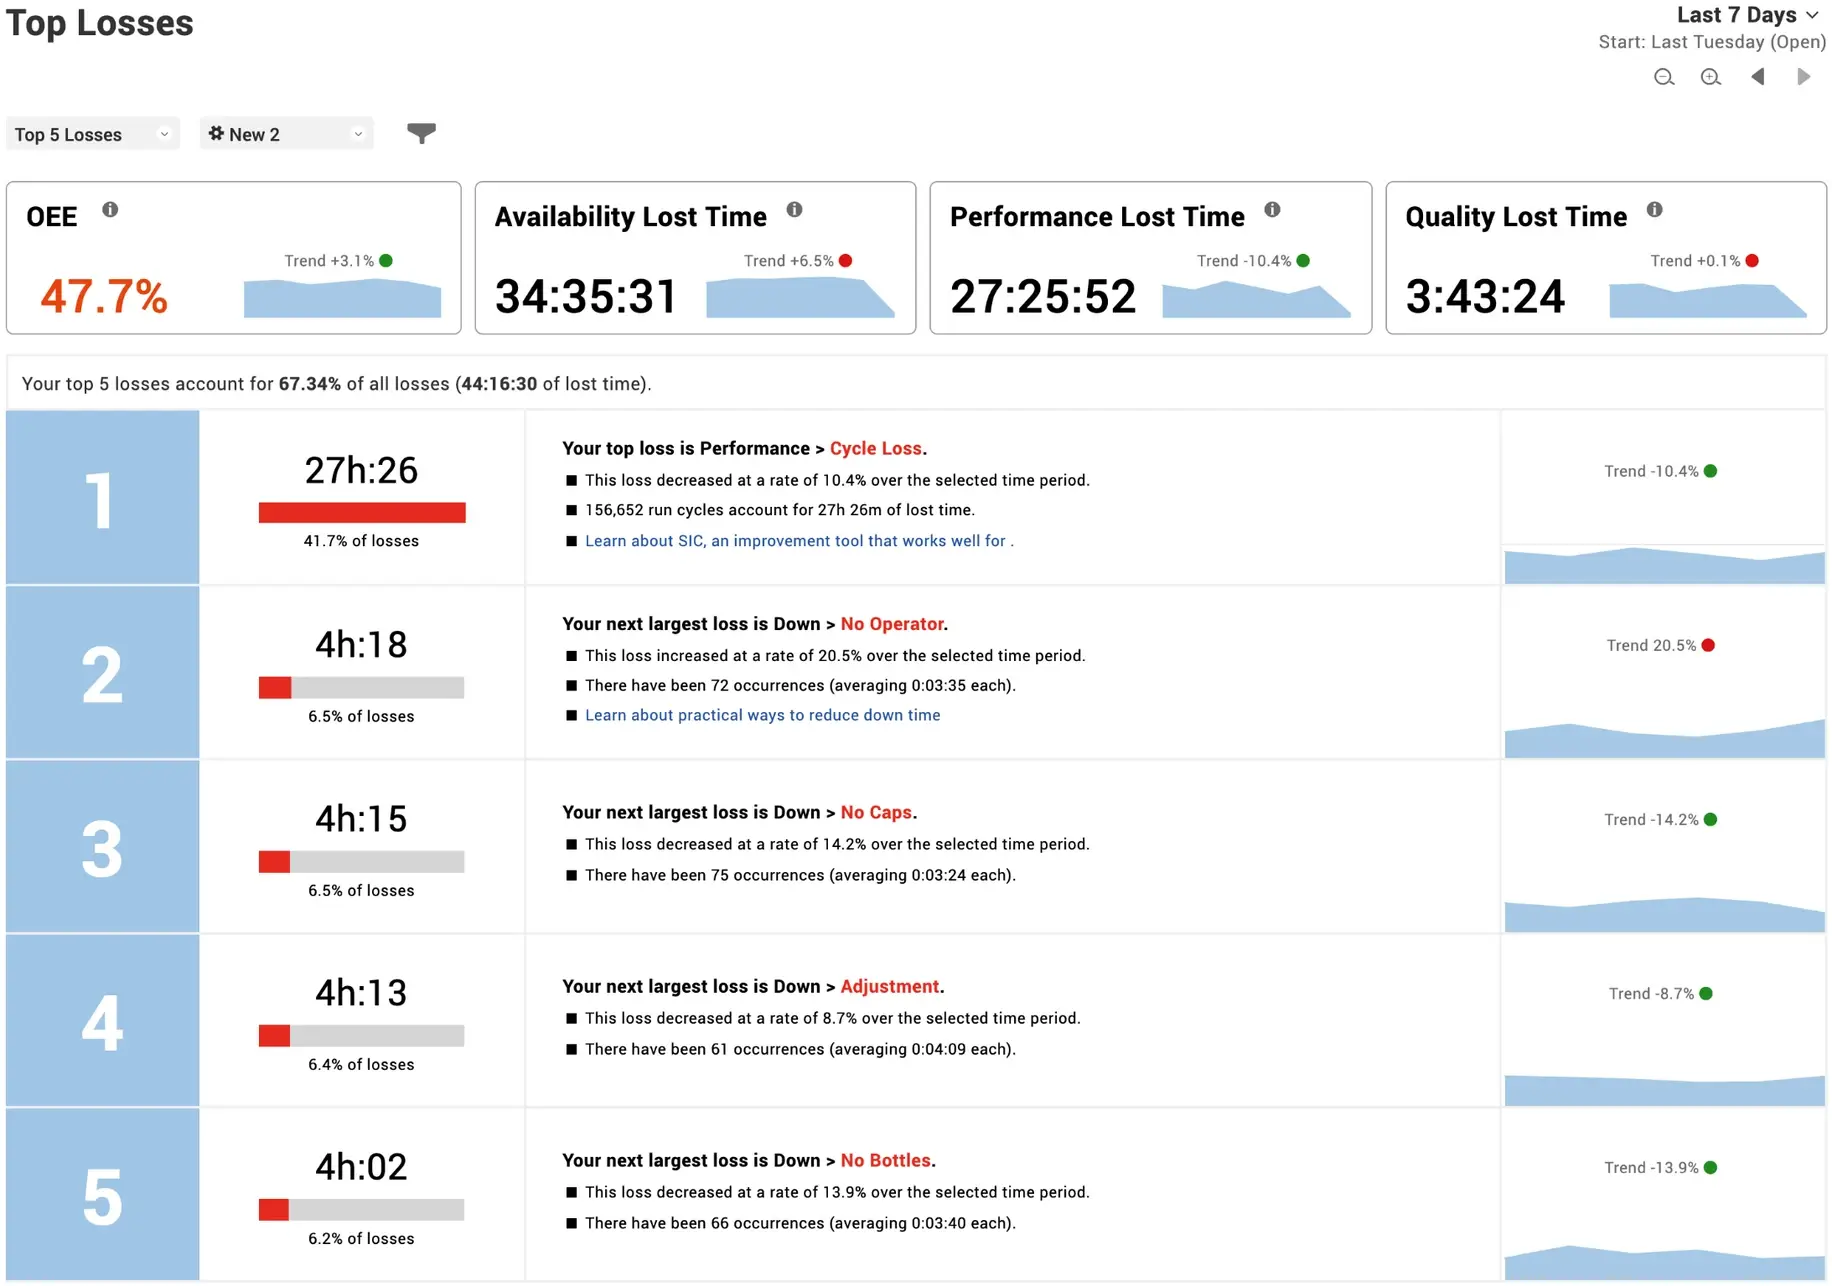
Fase tre – Iniziare a misurare l’OEE
In questa fase, viene implementato un sistema per monitorare l’OEE delle attrezzature interessate. Questo sistema può essere manuale (consultare www.oee.com per informazioni dettagliate su come eseguire calcoli manuali dell’OEE) o automatizzato (come l’XL Productivity Appliance™di Vorne), ma l’ambito del sistema deve includere il monitoraggio dei codici motivo dei tempi di fermo non pianificati.
Per la maggior parte delle attrezzature, le perdite maggiori derivano dai tempi di fermo non pianificati. Pertanto, si raccomanda vivamente di classificare ogni evento di fermo non pianificato per ottenere un quadro chiaro di dove si sta perdendo tempo produttivo. Si raccomanda inoltre di includere una categoria per i tempi di fermo “non assegnati” (ovvero, tempi di fermo la cui causa è sconosciuta). Prevedere una categoria per i tempi di fermo non assegnati è particolarmente importante nel caso di un monitoraggio manuale dell’OEE. Ciò migliora l’accuratezza fornendo agli operatori un’opzione sicura quando la causa del tempo di fermo non è chiara.
I dati dovrebbero essere raccolti per un periodo minimo di due settimane per identificare le cause ricorrenti dei tempi di fermo non pianificati delle attrezzature e per individuare l’impatto dei piccoli fermi e dei cicli lenti. Esaminare i dati durante ogni turno per assicurarsi che siano accurati e per verificare che vengano rilevate le vere cause dei tempi di fermo non pianificati.
Fase quattro – Affrontare le perdite più rilevanti
In questa fase vengono affrontate le cause più significative di perdita di tempo produttivo. Viene introdotto il concetto TPM di "miglioramento mirato" (noto anche come Kaizen).
| Voce | Descrizione |
|---|---|
| Selezionare la perdita | Sulla base dei dati relativi all’OEE e ai tempi di fermo specifici per ogni macchina, selezionare una perdita principale da affrontare. Nella maggior parte dei casi, la perdita principale selezionata dovrebbe essere la principale causa dei tempi di fermo non pianificati. |
| Creare un team | Creare un team interfunzionale per affrontare il problema. Questo team dovrebbe includere da quattro a sei dipendenti (operatori, personale di manutenzione e supervisori) con la migliore conoscenza ed esperienza delle attrezzature… e che siano in grado di lavorare bene insieme. |
| Raccogliere informazioni | Raccogli informazioni dettagliate sui sintomi del problema, comprese osservazioni, prove fisiche e prove fotografiche. Valuta l’utilizzo di un diagramma di Ishikawa (a lisca di pesce) direttamente presso l’attrezzatura per raccogliere le osservazioni. |
| Organizzare | Organizzare una sessione strutturata di risoluzione dei problemi per: a) identificare le cause probabili del problema, b) valutare le cause probabili alla luce delle informazioni raccolte e c) individuare le soluzioni più efficaci. |
| Pianificare | Pianificare un periodo di fermo programmato per implementare le soluzioni proposte. Se esiste un processo di controllo delle modifiche, assicurarsi di utilizzarlo durante l’implementazione delle soluzioni. |
| Riavvio | Riavviare la produzione e determinare l’efficacia delle soluzioni nel corso di un periodo di tempo adeguato. Se l’efficacia è sufficiente, documentare eventuali modifiche alle procedure e passare alla perdita principale successiva. In caso contrario, raccogliere ulteriori informazioni e organizzare un’altra sessione strutturata di risoluzione dei problemi. |
Durante questa fase, i dati relativi all’OEE dovrebbero continuare a essere esaminati attentamente ad ogni turno per monitorare lo stato delle perdite già affrontate, nonché per verificare i miglioramenti complessivi della produttività.
Fase cinque – Introduzione di tecniche di manutenzione proattiva
In questa fase, le tecniche di manutenzione proattiva vengono integrate nel programma di manutenzione (introducendo così il concetto TPM di manutenzione pianificata).
In primo luogo, identificare tutti i componenti che possono essere sottoposti a manutenzione proattiva:
| Elemento | Descrizione |
|---|---|
| Componenti soggetti a usura | Identificare e documentare tutti i componenti soggetti a usura (questi dovrebbero essere stati individuati come punti di ispezione nella Fase Due). Valutare la sostituzione dei componenti soggetti a usura con versioni a bassa usura o esenti da usura. |
| Componenti soggetti a guasti | Identificare e documentare tutti i componenti che si sa che si guastano regolarmente. |
| Punti di sollecitazione | Valutare l’utilizzo della termografia e/o dell’analisi delle vibrazioni per ottenere ulteriori informazioni sui punti di sollecitazione delle apparecchiature. |
Successivamente, stabilire gli intervalli iniziali di manutenzione proattiva:
| Elemento | Descrizione |
|---|---|
| Basato sull'usura | Per i componenti soggetti a usura, stabilire il livello di usura attuale e un intervallo di sostituzione di riferimento (in alcuni casi la sostituzione potrebbe essere anticipata a seguito di un'ispezione di manutenzione autonoma, come stabilito nella Fase Due). |
| Basato sul guasto previsto | Per i componenti soggetti a guasti, stabilire un intervallo di riferimento (previsto) per il guasto. |
| In base al tempo | Creare un programma di manutenzione pianificata di riferimento che preveda la sostituzione proattiva di tutti i componenti soggetti a usura e a guasti. Valutare l’utilizzo del “tempo di funzionamento” anziché del “tempo di calendario” come base temporale per gli intervalli. |
| Basato sugli ordini di lavoro | Creare una procedura standard per la generazione degli ordini di lavoro in base al programma di manutenzione pianificata. |
Successivamente, creare un sistema di feedback per ottimizzare gli intervalli di manutenzione:
| Elemento | Descrizione |
|---|---|
| Registro dei componenti | Creare un foglio di registro dei componenti per ogni componente soggetto a usura e guasti. Registrare ogni intervento di sostituzione, insieme alle informazioni relative alle condizioni del componente al momento della sostituzione (ad es. grado di usura, “componente guasto”, “nessun problema riscontrabile”, ecc.). |
| Verifica mensile | Eseguire un controllo mensile della manutenzione programmata: a) verificare che il programma di manutenzione programmata venga rispettato, b) verificare che i fogli di registro dei componenti vengano tenuti aggiornati e c) esaminare tutte le nuove voci nel registro dei componenti e adeguare gli intervalli di manutenzione ove opportuno. Mantenere i controlli positivi e motivazionali (trattarli come un esercizio di formazione). |
| Adeguamenti degli intervalli di manutenzione | Ogni volta che si verifica una sostituzione non programmata di un componente, valutare la possibilità di adeguare l’intervallo di manutenzione. Se il componente non è presente nel programma di manutenzione programmata, valutare la possibilità di aggiungerlo. |
| Analisi dei componenti | Valutare la possibilità di rappresentare graficamente nel tempo i dati derivanti dall’analisi termografica e vibrazionale per individuare problemi e criticità emergenti. |
Altre attività relative al TPM
La Roadmap semplificata è ottimizzata per fornire un approccio incrementale e graduale all’implementazione del TPM. Qual è quindi il prossimo passo nel percorso TPM?
Esistono altre quattro attività TPM che non rientrano nell’ambito della Roadmap semplificata. La domanda che sorge spontanea è: quando dovrebbero essere introdotte queste attività? In linea con l’approccio incrementale e graduale, la selezione delle nuove attività dovrebbe essere prioritizzata in base a ciò che rappresenta l’esigenza più pressante e urgente.
| Attività TPM | Da introdurre quando... |
|---|---|
| Manutenzione della qualità | La qualità è in primo piano tra le problematiche che l’azienda deve affrontare. Ciò può essere il risultato di a) significative segnalazioni da parte dei clienti relative alla qualità oppure b) significative preoccupazioni interne relative alla qualità (ad esempio, una resa al primo passaggio insoddisfacente). |
| Gestione precoce delle attrezzature | Si sta progettando o installando una nuova attrezzatura in un’area soggetta a vincoli o colli di bottiglia. |
| Sicurezza, salute, ambiente | L’azienda a) non dispone di un programma sostanziale in materia di sicurezza, salute e ambiente, oppure b) il programma esistente trarrebbe notevoli benefici dall’integrazione con le attività TPM già in atto. |
| Il TPM nell’amministrazione | Le questioni amministrative (ad esempio, ritardi nell’elaborazione degli ordini dei clienti o delle fatture, problemi con l’approvvigionamento dei componenti) rappresentano uno dei maggiori ostacoli al regolare svolgimento della produzione. |
Miglioramento sostenibile
Una delle sfide più grandi per qualsiasi azienda è come ottenere un miglioramento sostenibile. Ciò comprende sia a) il raggiungimento del successo a breve termine sia b) il mantenimento di tale successo nel lungo periodo. Questa sezione illustra quattro tecniche per ottenere un miglioramento sostenibile.
- Coinvolgere i dipendenti
- Ottenere risultati positivi sin dall’inizio
- Fornire una leadership attiva
- Far evolvere l’iniziativa
Il coinvolgimento dei dipendenti è fondamentale per il successo delle iniziative sia a breve che a lungo termine. Una tecnica efficace per coinvolgere i dipendenti consiste nel creare una visione condivisa dello stato futuro “migliorato” dell’azienda e nel delineare chiaramente i benefici che ne deriveranno per i dipendenti. Ciò creerà una motivazione forte e di ampio respiro per raggiungere il successo. Un’altra tecnica efficace consiste nel riconoscere e premiare i comportamenti desiderati. Nel contesto del TPM, ciò può includere l’assegnazione di un trofeo a rotazione mensile per la “Migliore area 5S” o l’assegnazione di buoni regalo ogni mese per il “Miglior miglioramento Kaizen”.
Ottenere risultati positivi sin dall’inizio contribuisce a garantire il successo a lungo termine, creando slancio a sostegno dell’iniziativa. Al contrario, se un’iniziativa viene percepita come già tentata e fallita, sarà molto più difficile attuarla con successo in futuro.
Fornire una leadership attiva è una delle responsabilità principali dell’alta dirigenza (fino al direttore dello stabilimento compreso). Significa dimostrare regolarmente l’importanza delle attività TPM attraverso parole e azioni. Una leadership attiva contrasta la naturale tendenza dei dipendenti a ricadere nei vecchi schemi comportamentali e nei vecchi modi di lavorare. Essa infonde continuamente nuova energia nell’iniziativa, che nel tempo viene assorbita dai dipendenti sotto forma di nuovi comportamenti radicati.
Far evolvere l’iniziativa significa applicare tecniche di miglioramento continuo per garantire che non diventi obsoleta e che i dipendenti non cadano nell’autocompiacimento. L’obiettivo è mantenere l’iniziativa fresca e interessante. Far evolvere l’iniziativa contribuisce inoltre a garantirne il successo a lungo termine, adattandola costantemente a un ambiente in continua evoluzione.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI LEAN GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.