Domande frequenti
Introduzione
Hai una domanda?
Non esitare a chiamarci.
Vuoi riutilizzare i contenuti di questo sito web?
I contenuti di questo sito sono registrati presso l'Ufficio del Copyright degli Stati Uniti. Per saperne di più, leggi la nostra politica sul riutilizzo dei contenuti.
Per iniziare
Da dove dovrei iniziare con la produzione snella?
Un buon punto di partenza per il vostro percorso verso la produzione snella è rappresentato dal TPM, dall’OEE e dalle Sei Grandi Perdite.
- TPM: Coinvolgere gli operatori nella manutenzione delle proprie attrezzature e porre l’accento sulla manutenzione proattiva e preventiva getterà le basi per una produzione migliorata con meno guasti, fermi macchina e difetti.
- OEE: l’OEE misura quanto ci si avvicina alla produzione perfetta (produzione esclusiva di pezzi conformi, il più rapidamente possibile, senza tempi di inattività). Si tratta di un ottimo indicatore per valutare i progressi nel miglioramento della produttività manifatturiera (ovvero l’eliminazione degli sprechi).
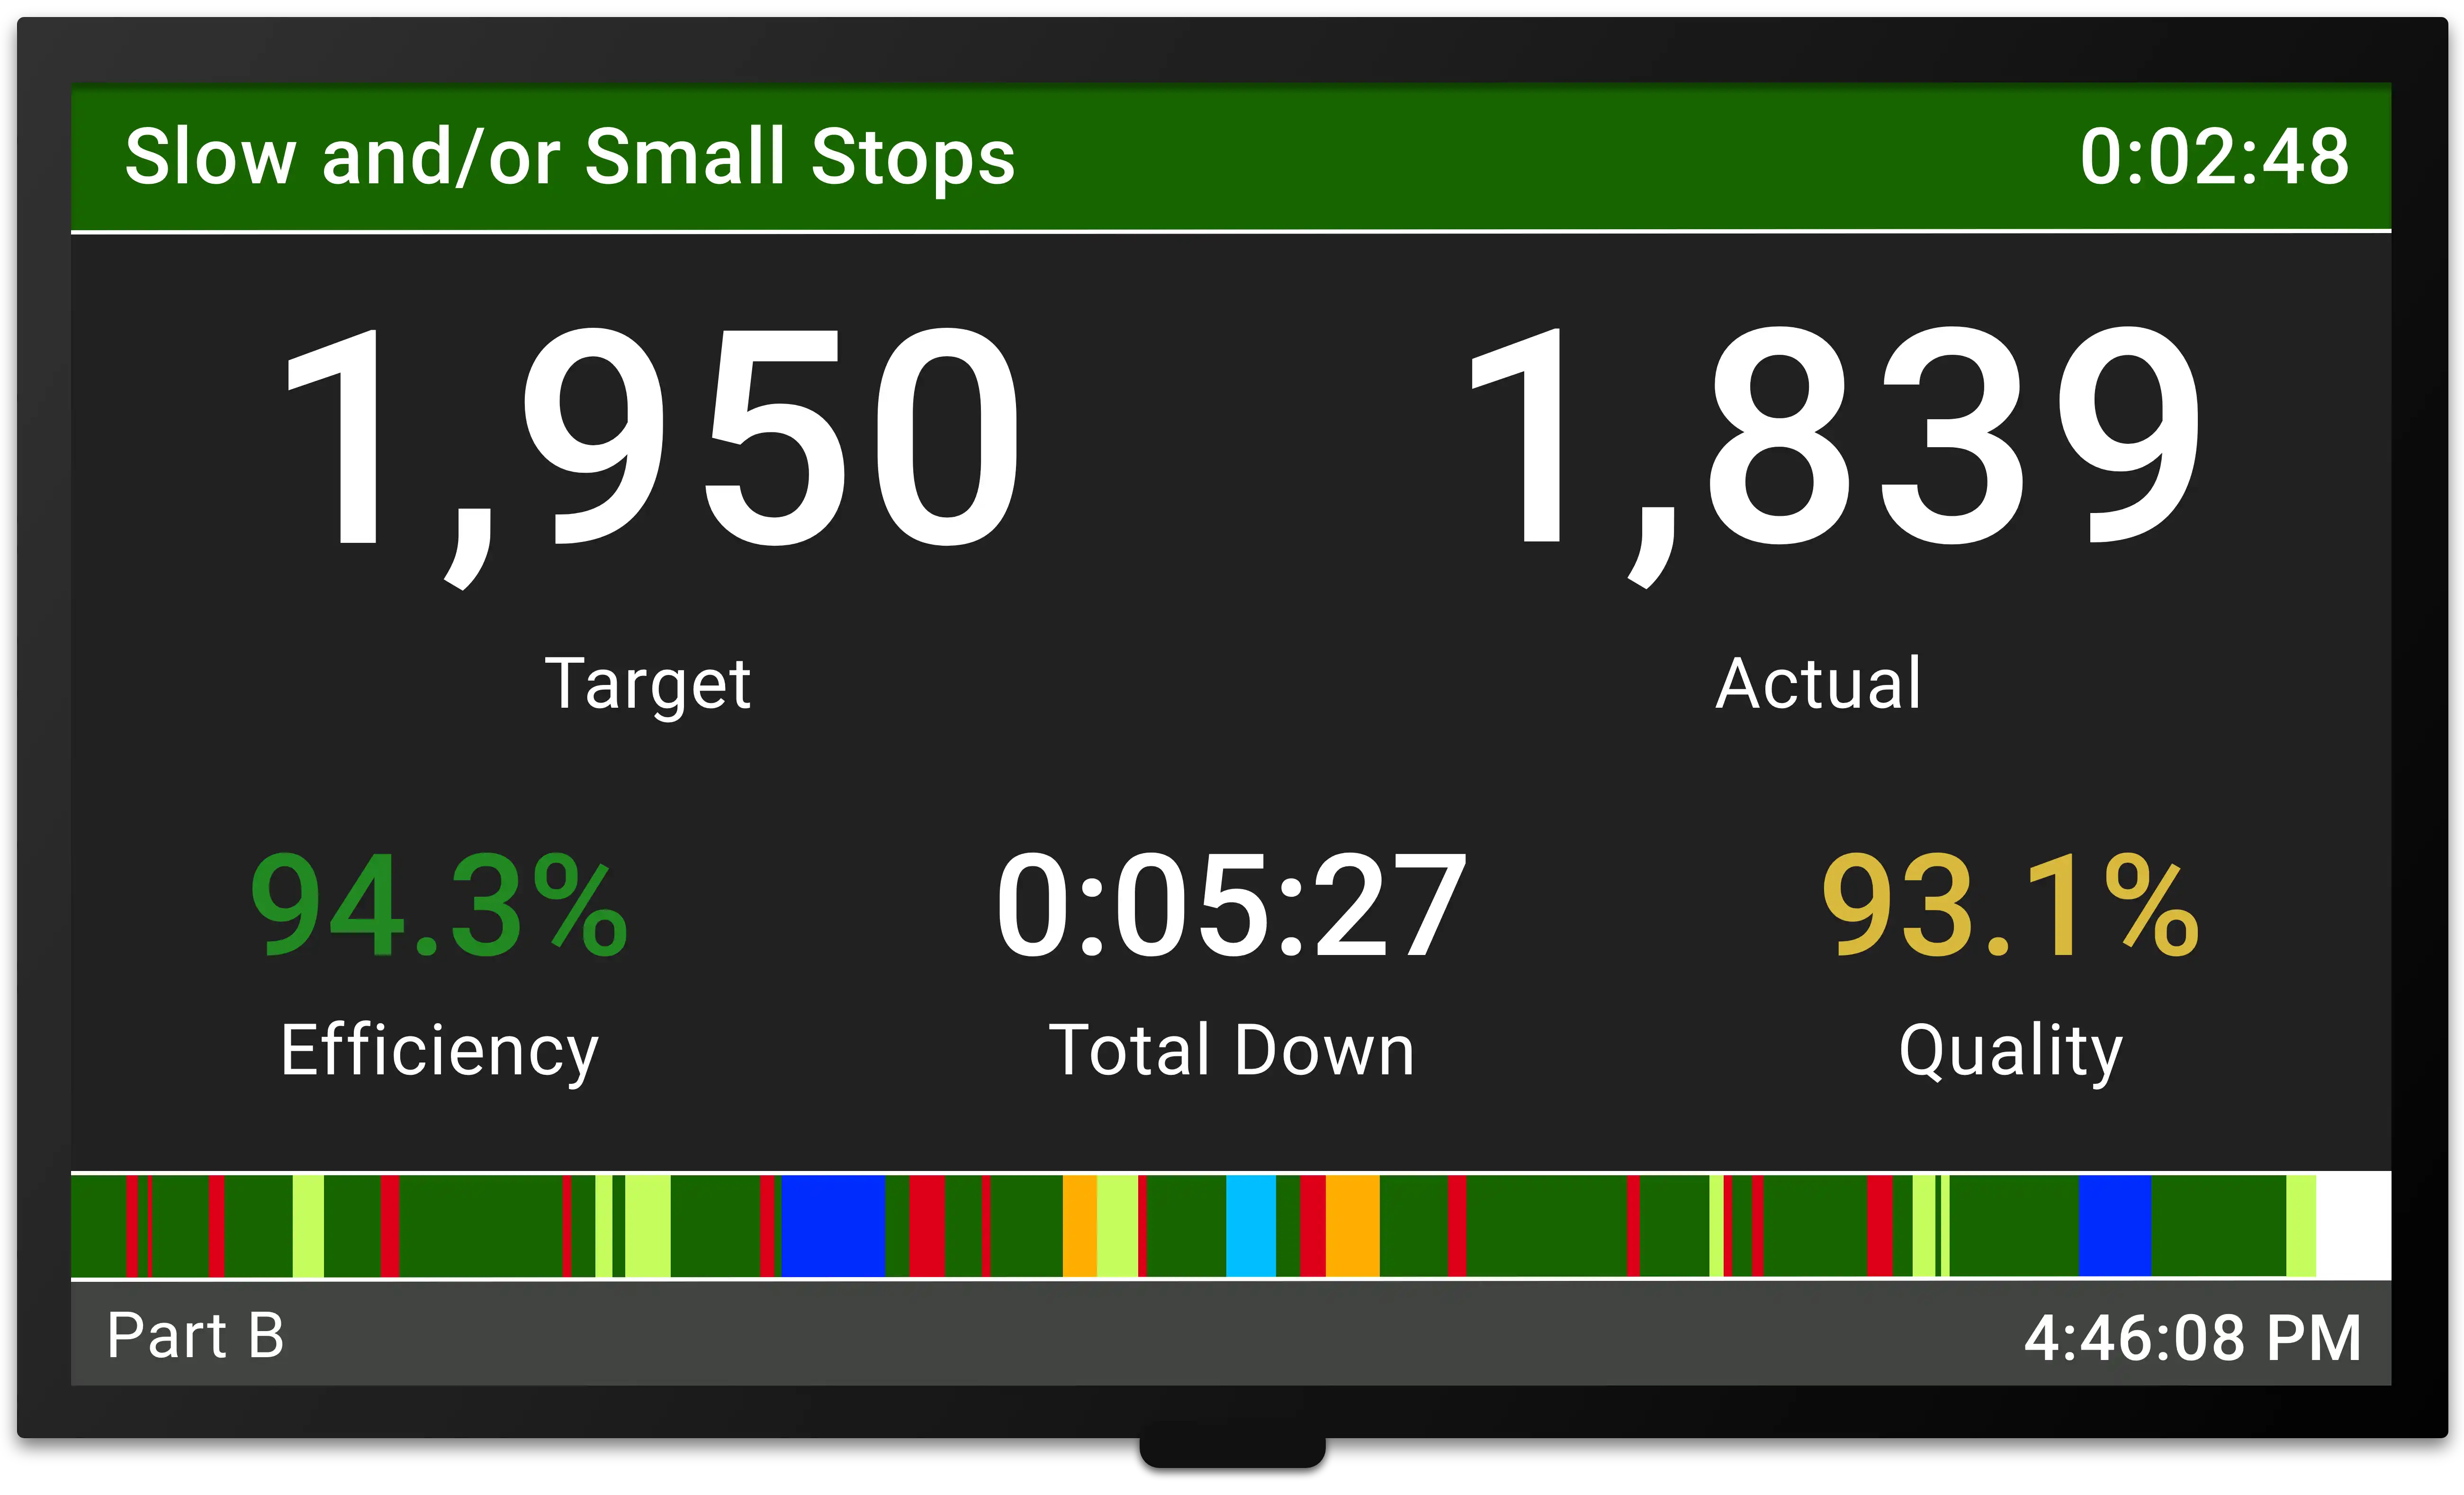
- Le Sei Grandi Perdite: uno degli obiettivi principali dei programmi TPM e OEE è ridurre e/o eliminare le cosiddette «Sei Grandi Perdite», ovvero le cause più comuni di perdita di produttività legata alle attrezzature nel settore manifatturiero. Le Sei Grandi Perdite sono tradizionalmente classificate come Guasti alle attrezzature, Regolazioni e messe a punto, Inattività e arresti minori, Velocità ridotta, Difetti di processo e Resa ridotta. Un’alternativa per classificarle è: Arresti non pianificati, Arresti pianificati, Piccoli arresti, Cicli lenti, Scarti di produzione e Scarti all’avvio.
Nel 1984Seiichi Nakajima ha pubblicato un libro intitolato *TPM Nyūmon* (pubblicato in inglese con il titolo *Introduction to TPM: Total Productive Maintenance*), che consigliamo vivamente in quanto eccellente e pratica introduzione al TPM, all’OEE e alle Sei Grandi Perdite.
Teoria dei vincoli
Su cosa dovremmo concentrare i nostri sforzi di miglioramento?
Un problema comune nei programmi di miglioramento della produzione è decidere dove concentrare le risorse. È necessario migliorare tutte le attrezzature? Il miglioramento dovrebbe concentrarsi sui tempi di fermo? Sulla configurazione? Sui cicli lenti? Sulle piccole interruzioni? Sulla qualità?
Una domanda correlata è dove misurare l’OEE (Efficacia Complessiva delle Attrezzature). Ad ogni fase? Alla fine della linea? All’inizio della linea?
La risposta a entrambe le serie di domande è la stessa: concentrarsi sul vincolo di produzione (il collo di bottiglia).
Il concetto di “vincolo” è stato introdotto da Eli Goldratt nel suo romanzo del 1984 *The Goal*. Il dottor Goldratt ha descritto come ogni sistema complesso, compresi i processi produttivi, sia costituito da molteplici attività collegate, una delle quali funge da vincolo per l’intero sistema. Il vincolo va migliorato fino a quando non limita più la produzione; a quel punto, occorre identificare il vincolo successivo. Nel corso del tempo, il dottor Goldratt ha sviluppato questi concetti in una serie completa di strumenti nota come Teoria dei Vincoli.
In sintesi: misurate l’OEE e concentrate gli sforzi di miglioramento sul vincolo. Il vincolo è il fulcro (ovvero il punto di leva) dell’intero processo. Concentrare gli sforzi di miglioramento sul vincolo garantisce un uso ottimale delle risorse ed è la via più rapida per migliorare la produttività e la redditività.
In che modo i pezzi scartati influenzano l’OEE in un processo di produzione a più fasi?
La prima cosa da considerare in un processo di produzione a più fasi è che l’OEE dovrebbe sempre essere misurato a livello del vincolo. In questo contesto, l’OEE è una misura del tempo produttivo a livello del vincolo, mentre la perdita di qualità dell’OEE è una misura del tempo perso a livello del vincolo perché un pezzo non è stato realizzato correttamente al primo tentativo. Si considerino i seguenti scenari:
- Un pezzo viene scartato PRIMA del collo di bottiglia ma NON rallenta né blocca il collo di bottiglia (poiché c’è capacità in eccesso a monte del collo di bottiglia). Dal punto di vista del collo di bottiglia non vi è alcuna perdita di OEE.
- Un pezzo viene scartato PRIMA del collo di bottiglia e NE RALLENTA o ARRESTA il funzionamento (poiché prima del collo di bottiglia non c’è capacità sufficiente per coprire il tempo perso). Dal punto di vista del collo di bottiglia non si verifica alcuna perdita di OEE dovuta alla qualità, poiché il collo di bottiglia non ha ancora lavorato il pezzo; tuttavia, si verifica una perdita di OEE dovuta alle prestazioni o una perdita di OEE dovuta alla disponibilità (poiché il collo di bottiglia è momentaneamente “a corto di materiale”).
- Un pezzo viene scartato PRESSO il collo di bottiglia, il che INFLUISCE sul collo di bottiglia (poiché il collo di bottiglia deve produrre un pezzo in più). Dal punto di vista del collo di bottiglia si verifica una perdita di qualità OEE “interna”.
- Un pezzo viene scartato DOPO il collo di bottiglia, il che INFLUISCE sul collo di bottiglia (poiché il collo di bottiglia deve produrre un pezzo in più). Dal punto di vista del collo di bottiglia si verifica una perdita di qualità OEE “esterna”.
Oltre alla perdita di OEE, si può verificare una perdita di manodopera (se un pezzo scartato viene rilavorato) o una perdita di resa (se un pezzo scartato viene rottamato). Si noti che la resa è una misura della conversione tra “materiale in entrata” e “materiale di prodotto buono in uscita”. La perdita di manodopera e la perdita di resa possono verificarsi in qualsiasi punto del processo di produzione e sono indipendenti dalla perdita di OEE.
Attenzione alla tentazione di misurare «tutto» quando in realtà basta misurare «quanto basta» per promuovere il miglioramento e individuare i costi significativi. La maggior parte delle aziende dedica troppo tempo alla misurazione e troppo poco all’utilizzo delle informazioni raccolte.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI LEAN GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.