SMED (Sostituzione dello stampo in un minuto)
Che cos’è lo SMED?
Lo SMED (Single-Minute Exchange of Die) è un sistema che consente di ridurre drasticamente il tempo necessario per completare i cambi di attrezzatura. L'essenza del sistema SMED consiste nel convertire il maggior numero possibile di fasi di cambio in operazioni "esterne" (eseguite mentre l'attrezzatura è in funzione) e nel semplificare e snellire le fasi rimanenti. Il nome Single-Minute Exchange of Die deriva dall’obiettivo di ridurre i tempi di cambio attrezzatura a valori “a una cifra” (ovvero, meno di 10 minuti).
Vantaggi dello SMED
Un programma SMED ben riuscito offrirà i seguenti vantaggi:
- Costi di produzione inferiori: cambi di produzione più rapidi significano meno tempi di fermo delle attrezzature
- Lotti di dimensioni più ridotte: cambi più rapidi consentono cambi di prodotto più frequenti
- Maggiore reattività alla domanda dei clienti: lotti di dimensioni più ridotte consentono una pianificazione più flessibile
- Livelli di scorte ridotti: lotti di dimensioni più ridotte comportano livelli di scorte più bassi
- Avviamenti più fluidi: i processi di cambio formato standardizzati migliorano l’uniformità e la qualità
Nozioni di base sullo SMED
Lo SMED è stato sviluppato da Shigeo Shingo, un ingegnere industriale giapponese che ha ottenuto un successo straordinario nell’aiutare le aziende a ridurre drasticamente i tempi di cambio formato. Il suo lavoro pionieristico ha portato a riduzioni documentate dei tempi di cambio formato pari in media al 94% (ad esempio, da 90 minuti a meno di 5 minuti) in un’ampia gamma di aziende.
Può essere difficile immaginare che i tempi di cambio formato possano migliorare di un fattore 20, ma si consideri il semplice esempio della sostituzione di uno pneumatico:
- Per molte persone, cambiare una singola gomma può facilmente richiedere 15 minuti.
- Per una squadra di meccanici della NASCAR, cambiare quattro pneumatici richiede meno di 15 secondi.
Molte tecniche utilizzate dalle squadre ai box della NASCAR (eseguire il maggior numero possibile di passaggi prima dell’inizio del pit stop; avvalersi di un team coordinato per eseguire più passaggi in parallelo; creare un processo standardizzato e altamente ottimizzato) vengono impiegate anche nello SMED. Infatti, il percorso che porta da un cambio gomme di 15 minuti a uno di 15 secondi può essere considerato un percorso SMED.
Nello SMED, i cambi di produzione sono costituiti da fasi denominate “elementi”. Esistono due tipi di elementi:
- Elementi interni: operazioni che devono essere completate mentre l’attrezzatura è ferma
- Elementi esterni: elementi che possono essere completati mentre l’attrezzatura è in funzione
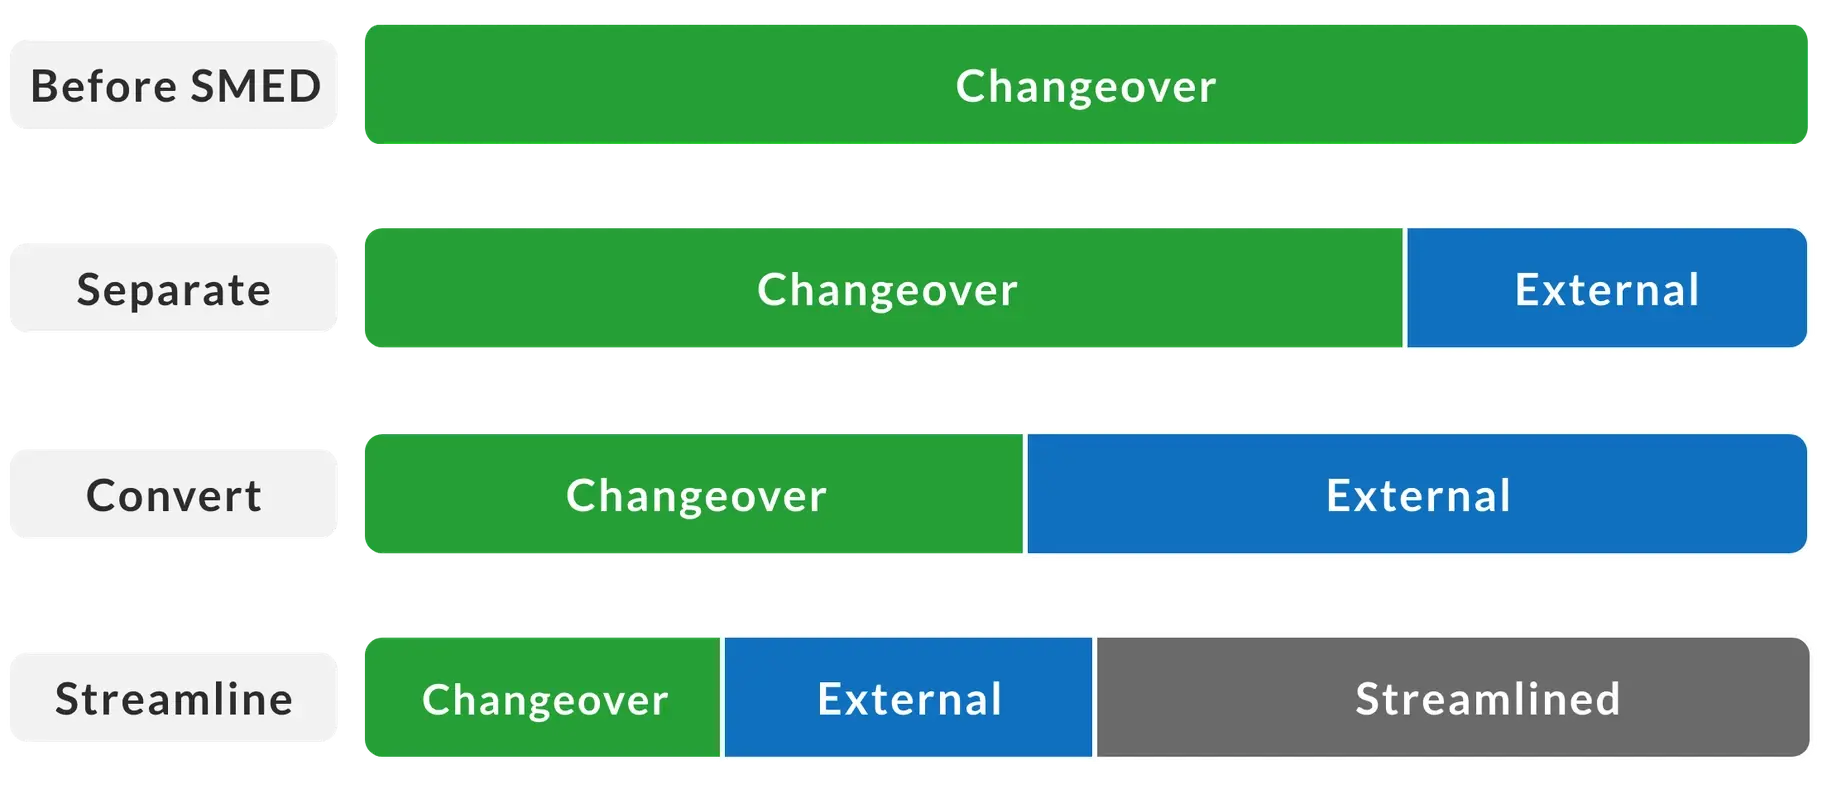
Il processo SMED si concentra sul rendere il maggior numero possibile di elementi esterni e sul semplificare e snellire tutti gli elementi.
Esempio di SMED
Un ottimo modo per approfondire la conoscenza dello SMED è quello di esaminare un esempio di implementazione. Questa sezione fornisce una guida passo passo per un'implementazione semplice e pratica dello SMED.
Prima di iniziare
Praticamente ogni azienda manifatturiera che effettua cambi di produzione può trarre vantaggio dallo SMED. Ciò non significa, tuttavia, che lo SMED debba essere la priorità assoluta. Nella realtà, le aziende dispongono di risorse limitate, che dovrebbero essere indirizzate dove generano il miglior ritorno.
Qual dovrebbe essere, quindi, la priorità assoluta? Per la maggior parte delle aziende, la priorità assoluta dovrebbe essere quella di garantire una chiara comprensione di dove si verificano le perdite di tempo produttivo e che le decisioni relative alle iniziative di miglioramento siano prese sulla base di dati concreti. Ciò significa mettere in atto un sistema per raccogliere e analizzare i dati relativi alle prestazioni di produzione.
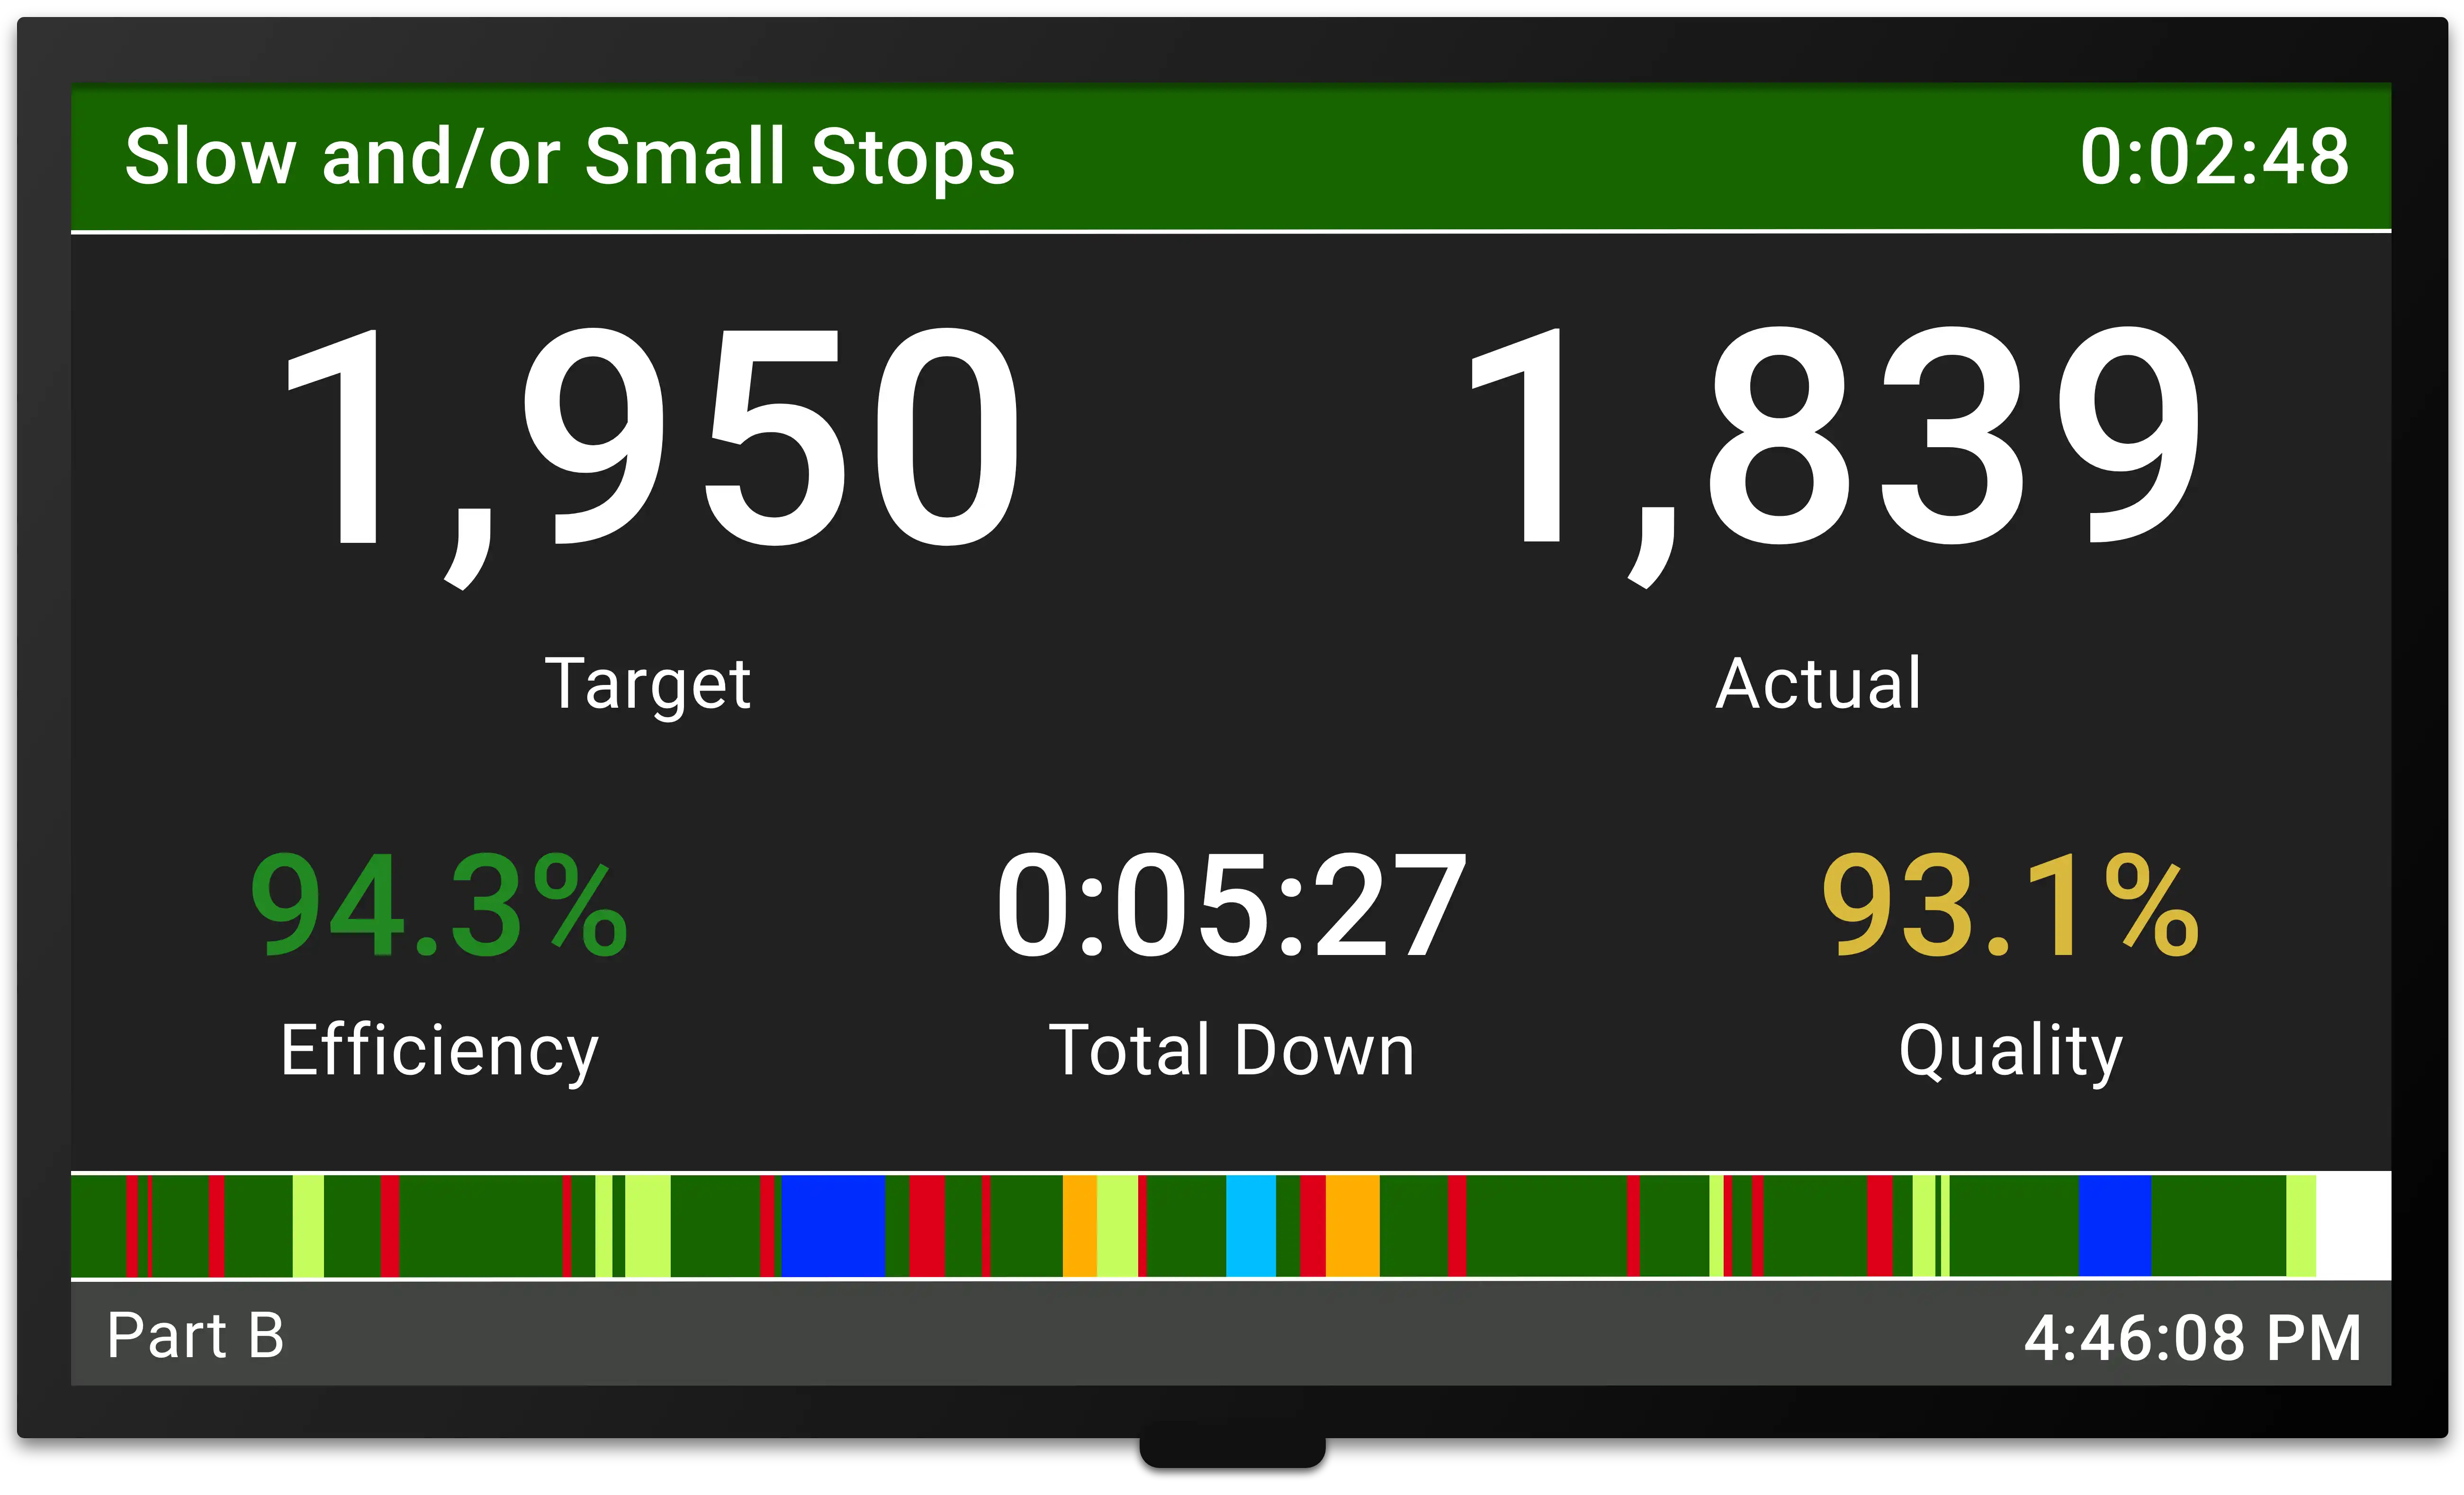
Lo standard “di riferimento” di fatto per i dati sulle prestazioni produttive è la misurazione dell’OEE (Overall Equipment Effectiveness, Efficacia complessiva delle attrezzature) con un’ulteriore suddivisione delle categorie di perdita di OEE nelle Sei Grandi Perdite e una suddivisione dettagliata delle perdite di disponibilità dell’OEE nei Codici Motivo dei Tempi di Fermo (compresi i codici per il monitoraggio dei tempi di cambio formato).
Una volta implementato un sistema per la misurazione delle prestazioni produttive, raccogliere dati per almeno due settimane per ottenere un quadro chiaro di dove si sta perdendo tempo produttivo.
| Voce | Descrizione |
|---|---|
| SMED | Se i cambi di produzione rappresentano una percentuale significativa del tempo produttivo perso (ad esempio, almeno il 20%), si consideri l’adozione di un programma SMED. |
| TPM | In caso contrario, valutate innanzitutto di concentrarvi su un programma TPM (Manutenzione Produttiva Totale). |
Fase uno – Individuazione dell’area pilota
In questa fase viene selezionata l’area di riferimento per il programma SMED pilota. L’attrezzatura ideale presenterà le seguenti caratteristiche:
| Voce | Descrizione |
|---|---|
| Durata | Il cambio formato è sufficientemente lungo da offrire un margine significativo di miglioramento, ma non troppo lungo da risultare di portata eccessiva (ad esempio, un cambio formato di un'ora rappresenta un buon compromesso). |
| Variazione | Si riscontra una notevole variazione nei tempi di cambio formato (ad esempio, i tempi di cambio formato variano da una a tre ore). |
| Opportunità | Ogni settimana si presentano diverse opportunità per eseguire il cambio di produzione (in modo che i miglioramenti proposti possano essere testati rapidamente). |
| Familiarità | I dipendenti che hanno familiarità con le attrezzature (operatori, personale di manutenzione, addetti al controllo qualità e supervisori) sono coinvolti e motivati. |
| Limiti | L'attrezzatura rappresenta un vincolo o un collo di bottiglia; pertanto, i miglioramenti apporteranno benefici immediati. Se viene selezionata un'attrezzatura che costituisce un vincolo, ridurre al minimo il rischio potenziale creando scorte temporanee e assicurandosi in altro modo che eventuali tempi di inattività imprevisti possano essere tollerati. |
Per creare un'ampia base di sostegno al progetto SMED, coinvolgere l'intera gamma di dipendenti interessati nel processo di selezione e impegnarsi a fondo per creare un consenso all'interno del team sulla scelta dell'attrezzatura da intervenire.
Una volta selezionata l’attrezzatura target, registrare un tempo di riferimento per il cambio di produzione. Il tempo di cambio di produzione deve essere misurato come l’intervallo tra la produzione dell’ultimo pezzo conforme (a piena velocità) e la produzione del primo pezzo conforme (a piena velocità). Si tenga conto dell’“effetto Hawthorne”: i tempi di cambio formato potrebbero migliorare temporaneamente semplicemente per il fatto di essere osservati. Quando possibile, utilizzare dati precedenti per stabilire il tempo di riferimento del cambio formato.
Fase due – Identificazione degli elementi
In questa fase, il team lavora insieme per identificare tutti gli elementi del cambio di produzione. Il modo più efficace per farlo è registrare l’intero cambio di produzione e poi utilizzare la registrazione per creare un elenco ordinato di elementi, ciascuno dei quali include:
- Descrizione: quale attività viene svolta
- Tempo richiesto: quanto tempo occorre per completare l’elemento
Alcuni consigli utili per questa fase:
| Elemento | Descrizione |
|---|---|
| Elementi | Un cambio di produzione tipico comporta la documentazione di 30-50 elementi. |
| Foglietti adesivi | Un metodo rapido per registrare gli elementi consiste nel creare una serie di post-it da attaccare alla parete nell’ordine in cui vengono eseguiti durante il cambio di produzione. |
| Persona e macchina | Assicurarsi di registrare sia gli elementi “umani” (quelli in cui l’operatore esegue un’azione) sia quelli relativi alle “attrezzature” (quelli in cui è l’attrezzatura a svolgere un’azione). Come verrà discusso più avanti, gli elementi umani sono solitamente i più facili da ottimizzare. |
| Altre note | Durante la registrazione video del cambio di produzione, fate in modo che diversi osservatori prendano appunti. A volte gli osservatori noteranno cose che sfuggono nel video. |
| Osservare | Limitatevi a osservare: lasciate che il cambio di produzione segua il suo corso normale. |
Il risultato atteso da questa fase dovrebbe essere un elenco completo degli elementi del cambio di produzione, ciascuno con una descrizione e il “costo” in termini di tempo.
Fase tre – Separazione degli elementi esterni
In questa fase, gli elementi del processo di cambio produzione che possono essere eseguiti con modifiche minime o nulle mentre l’attrezzatura è in funzione vengono identificati e spostati “all’esterno” del cambio produzione (cioè, eseguiti prima o dopo il cambio produzione). Non è raro che i tempi di cambio produzione si riducano quasi della metà solo con questa fase.
Per ogni elemento, il team dovrebbe porsi la seguente domanda: questo elemento, così come viene attualmente eseguito o con modifiche minime, può essere completato mentre l’apparecchiatura è in funzione?
Se la risposta è sì, classificare l’elemento come esterno e spostarlo prima o dopo il cambio di produzione, a seconda dei casi.
Esempi di elementi che potrebbero beneficiare di tale trattamento includono:
| Elemento | Descrizione |
|---|---|
| Prelievo | Prelievo di parti, utensili, materiali e/o istruzioni. |
| Ispezione | Ispezione di parti, utensili e/o materiali. |
| Pulizia | Operazioni di pulizia che possono essere eseguite mentre il processo è in corso. |
| Controlli di qualità | Controlli di qualità relativi all'ultimo ciclo di produzione. |
Il risultato atteso da questa fase dovrebbe essere un elenco aggiornato degli elementi di cambio formato, suddiviso in tre parti: Elementi esterni (prima del cambio formato), Elementi interni (durante il cambio formato) ed Elementi esterni (dopo il cambio formato).
Fase quattro – Conversione degli elementi interni in esterni
In questa fase, l’attuale processo di cambio formato viene esaminato attentamente, con l’obiettivo di convertire il maggior numero possibile di elementi interni in esterni.
Per ogni elemento interno, il team dovrebbe porsi le seguenti domande: se ci fosse un modo per rendere questo elemento esterno, quale sarebbe? Come potremmo farlo?
Ciò porterà a un elenco di elementi candidati a ulteriori interventi. Questo elenco dovrebbe essere ordinato per priorità, in modo da agire per primi sui candidati più promettenti. Fondamentalmente, ciò si riduce all’esecuzione di un’analisi costi/benefici per ciascun elemento candidato:
- Costo misurato in base ai materiali e alla manodopera necessari per apportare le modifiche richieste.
- Il beneficio, misurato in base al tempo che verrà risparmiato grazie alla modifica.
Una volta stabilita la priorità dell’elenco, si potrà iniziare a lavorare per apportare le modifiche necessarie.
Esempi di tecniche che possono essere utilizzate per convertire gli elementi interni in esterni sono:
| Elemento | Descrizione |
|---|---|
| Preparazione anticipata | Preparare i componenti in anticipo (ad es., preriscaldare gli stampi prima del cambio di produzione) |
| Maschere | Utilizzare maschere in duplicato (ad es., eseguire l'allineamento e altre regolazioni prima del cambio di produzione) |
| Modularizzare | Modularizzare le attrezzature (ad esempio, sostituire una stampante invece di regolare la testina di stampa, in modo che la stampante possa essere configurata per un nuovo codice articolo prima del cambio di produzione) |
| Modificare | Modificare le attrezzature (ad esempio, aggiungere protezioni per consentire una pulizia sicura mentre il processo è in corso) |
Il risultato atteso da questa fase dovrebbe essere un elenco aggiornato degli elementi di cambio formato, con un numero inferiore di elementi interni e l’aggiunta di elementi esterni (da eseguire prima o dopo il cambio formato).
Fase cinque – Ottimizzazione degli elementi rimanenti
In questa fase, gli elementi rimanenti vengono esaminati con l’obiettivo di ottimizzarli e semplificarli in modo che possano essere completati in meno tempo. La priorità dovrebbe essere data agli elementi interni per sostenere l’obiettivo primario di ridurre i tempi di cambio formato.
Per ciascun elemento, il team dovrebbe porsi le seguenti domande: Come è possibile completare questo elemento in meno tempo? Come possiamo semplificare questo elemento?
Come nella fase precedente, si dovrebbe ricorrere a una semplice analisi costi/benefici per stabilire le priorità di intervento sugli elementi.
Esempi di tecniche che possono essere utilizzate per snellire gli elementi sono:
| Elemento | Descrizione |
|---|---|
| Rilascio | Eliminare i bulloni (ad es., utilizzare meccanismi a sgancio rapido o altri tipi di morsetti funzionali) |
| Regolazione | Eliminare le regolazioni (ad es., utilizzare impostazioni numeriche standardizzate; convertire le regolazioni in più impostazioni fisse; utilizzare linee centrali visibili; utilizzare spessori per standardizzare le dimensioni degli stampi) |
| Movimento | Eliminare il movimento (ad es., riorganizzare lo spazio di lavoro) |
| Attesa | Eliminare le attese (ad es., dare la massima priorità all’ispezione del primo articolo per il controllo qualità) |
| Standardizzazione | Standardizzare l’attrezzatura (ad es., in modo da ridurre il numero di utensili necessari) |
| Operazioni | Creare operazioni parallele (ad esempio, tenere presente che, quando più operatori lavorano sulla stessa attrezzatura, è necessario prestare particolare attenzione a potenziali problemi di sicurezza) |
| Meccanizzare | Meccanizzare (di norma questa è considerata l’ultima risorsa) |
Il risultato di questa fase dovrebbe essere una serie di istruzioni di lavoro aggiornate per il cambio di produzione (ovvero la creazione di un "lavoro standardizzato") e un tempo di cambio di produzione notevolmente più veloce!
Accelerare i progressi
Quando si implementa lo SMED, è utile riconoscere che esistono due grandi categorie di miglioramento:
- Umane: ottenute attraverso la preparazione e l’organizzazione
- Tecnico: ottenuto attraverso l’ingegneria
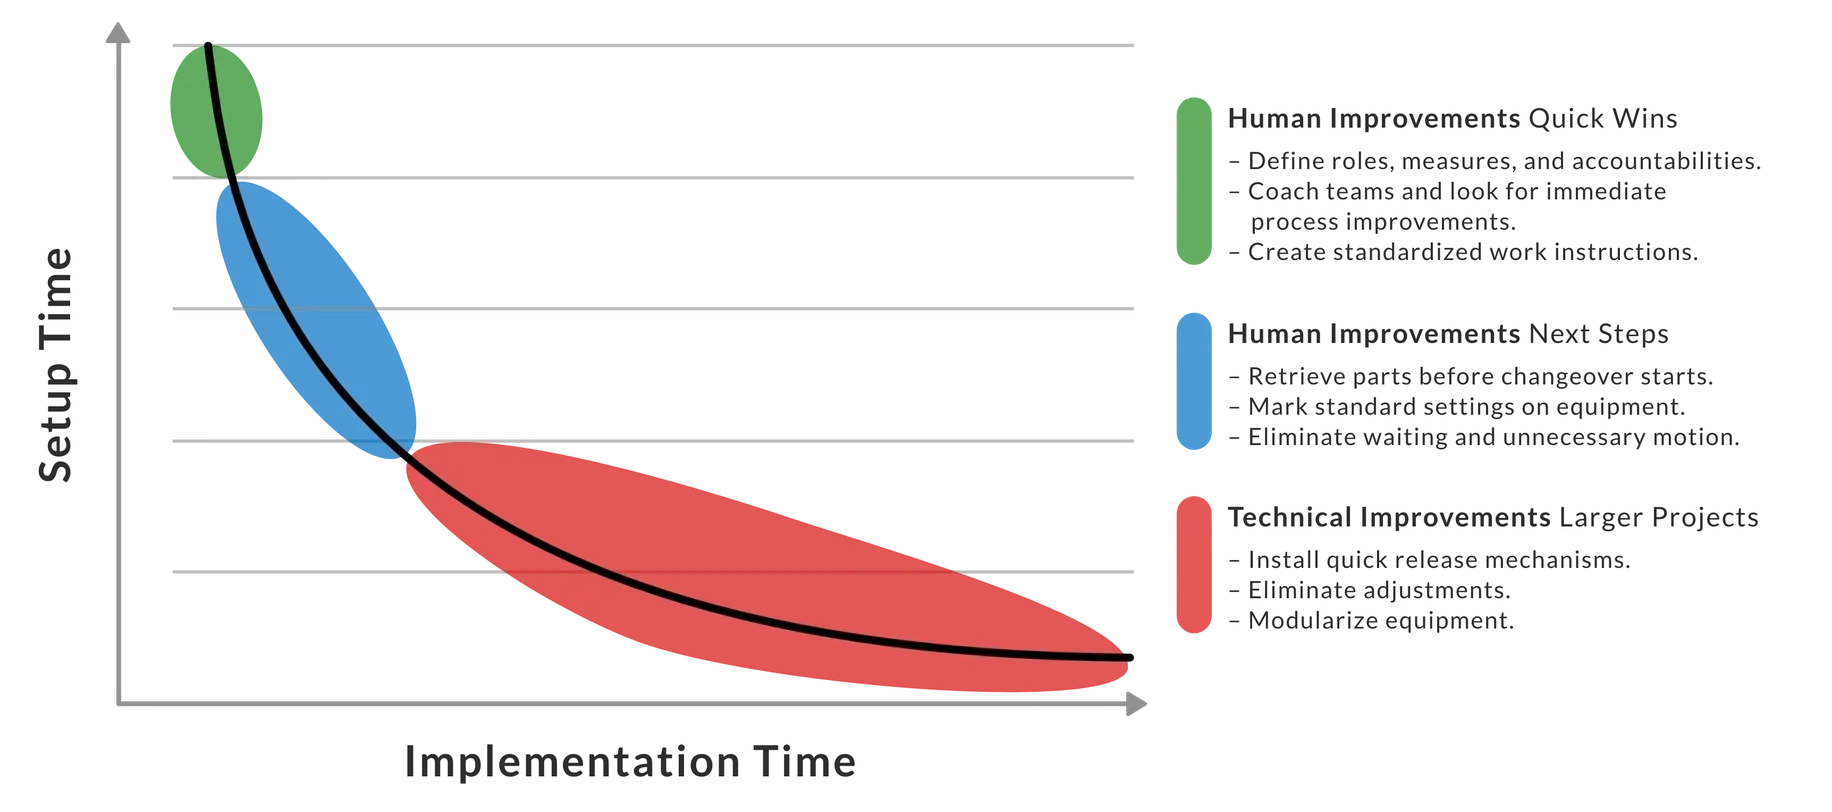
L’esperienza ha dimostrato che gli elementi umani sono in genere molto più veloci e meno costosi da migliorare rispetto a quelli tecnici. In altre parole, i risultati immediati si ottengono solitamente dagli elementi umani. Evitate la tentazione, soprattutto con team tecnicamente competenti, di concentrarvi eccessivamente sugli elementi tecnici. Concentratevi invece innanzitutto sugli elementi umani.
Il grafico seguente illustra questo principio, mostrando alcuni esempi di aree di opportunità per i progetti SMED.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI LEAN GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.