Teoria dei vincoli (TOC)
Che cos’è la Teoria dei Vincoli?
La Teoria dei Vincoli è una metodologia che consente di identificare il fattore limitante più importante (ovvero il vincolo) che ostacola il raggiungimento di un obiettivo e di migliorare sistematicamente tale vincolo fino a quando non smette di essere un fattore limitante. Nel settore manifatturiero, il vincolo viene spesso definito "colli di bottiglia".
La Teoria dei Vincoli adotta un approccio scientifico al miglioramento. Essa ipotizza che ogni sistema complesso, compresi i processi produttivi, sia costituito da molteplici attività collegate tra loro, una delle quali agisce come vincolo sull’intero sistema (ovvero, l’attività che costituisce il vincolo è l’«anello più debole della catena»).
Qual è quindi l’obiettivo finale della maggior parte delle aziende manifatturiere? Realizzare un profitto, sia a breve che a lungo termine. La Teoria dei Vincoli fornisce una potente serie di strumenti per aiutare a raggiungere tale obiettivo, tra cui:
- I Cinque Passi di Focalizzazione: una metodologia per identificare ed eliminare i vincoli
- I processi di pensiero: strumenti per analizzare e risolvere i problemi
- La contabilità della produttività: un metodo per misurare le prestazioni e guidare le decisioni gestionali
Il dottor Eliyahu Goldratt ha ideato la Teoria dei Vincoli (TOC) e l’ha fatta conoscere a un vasto pubblico attraverso il suo romanzo bestseller del 1984, “The Goal”. Da allora, la TOC ha continuato a evolversi e svilupparsi, e oggi rappresenta un fattore significativo nel panorama delle migliori pratiche di gestione.
Una delle caratteristiche più interessanti della Teoria dei Vincoli è che attribuisce intrinsecamente la priorità alle attività di miglioramento. La priorità assoluta è sempre il vincolo attuale. In contesti in cui vi è un’urgente necessità di miglioramento, la TOC offre una metodologia altamente mirata per ottenere miglioramenti rapidi.
Un’implementazione di successo della Teoria dei Vincoli porterà i seguenti benefici:
- Aumento dei profitti: l’obiettivo primario della TOC per la maggior parte delle aziende
- Miglioramento rapido: risultato della concentrazione di tutta l’attenzione su un’area critica: il vincolo di sistema
- Maggiore capacità produttiva: l’ottimizzazione del vincolo consente di produrre una maggiore quantità di prodotti
- Tempi di consegna ridotti: l’ottimizzazione del vincolo si traduce in un flusso di prodotti più fluido e veloce
- Riduzione delle scorte: l’eliminazione dei colli di bottiglia comporta una diminuzione dei lavori in corso
Nozioni di base sulla TOC
Concetto fondamentale
Il concetto fondamentale della Teoria dei Vincoli è che ogni processo presenta un unico vincolo e che la produttività complessiva del processo può essere migliorata solo quando si interviene sul vincolo stesso. Un corollario molto importante di ciò è che dedicare tempo all’ottimizzazione degli elementi che non costituiscono un vincolo non porterà benefici significativi; solo i miglioramenti apportati al vincolo consentiranno di avvicinarsi all’obiettivo (ottenere maggiori profitti).
Pertanto, la TOC mira a concentrare l’attenzione in modo preciso e costante sul miglioramento del vincolo attuale fino a quando questo non limiterà più la produttività; a quel punto, l’attenzione si sposta sul vincolo successivo. La forza intrinseca della TOC deriva dalla sua capacità di generare una concentrazione estremamente forte su un unico obiettivo (il profitto) e di rimuovere il principale ostacolo (il vincolo) al raggiungimento di tale obiettivo. Infatti, Goldratt considera la concentrazione l’essenza stessa della TOC.
Le cinque fasi di focalizzazione
La Teoria dei Vincoli fornisce una metodologia specifica per identificare ed eliminare i vincoli, denominata “Le cinque fasi di focalizzazione”. Come illustrato nel diagramma seguente, si tratta di un processo ciclico.
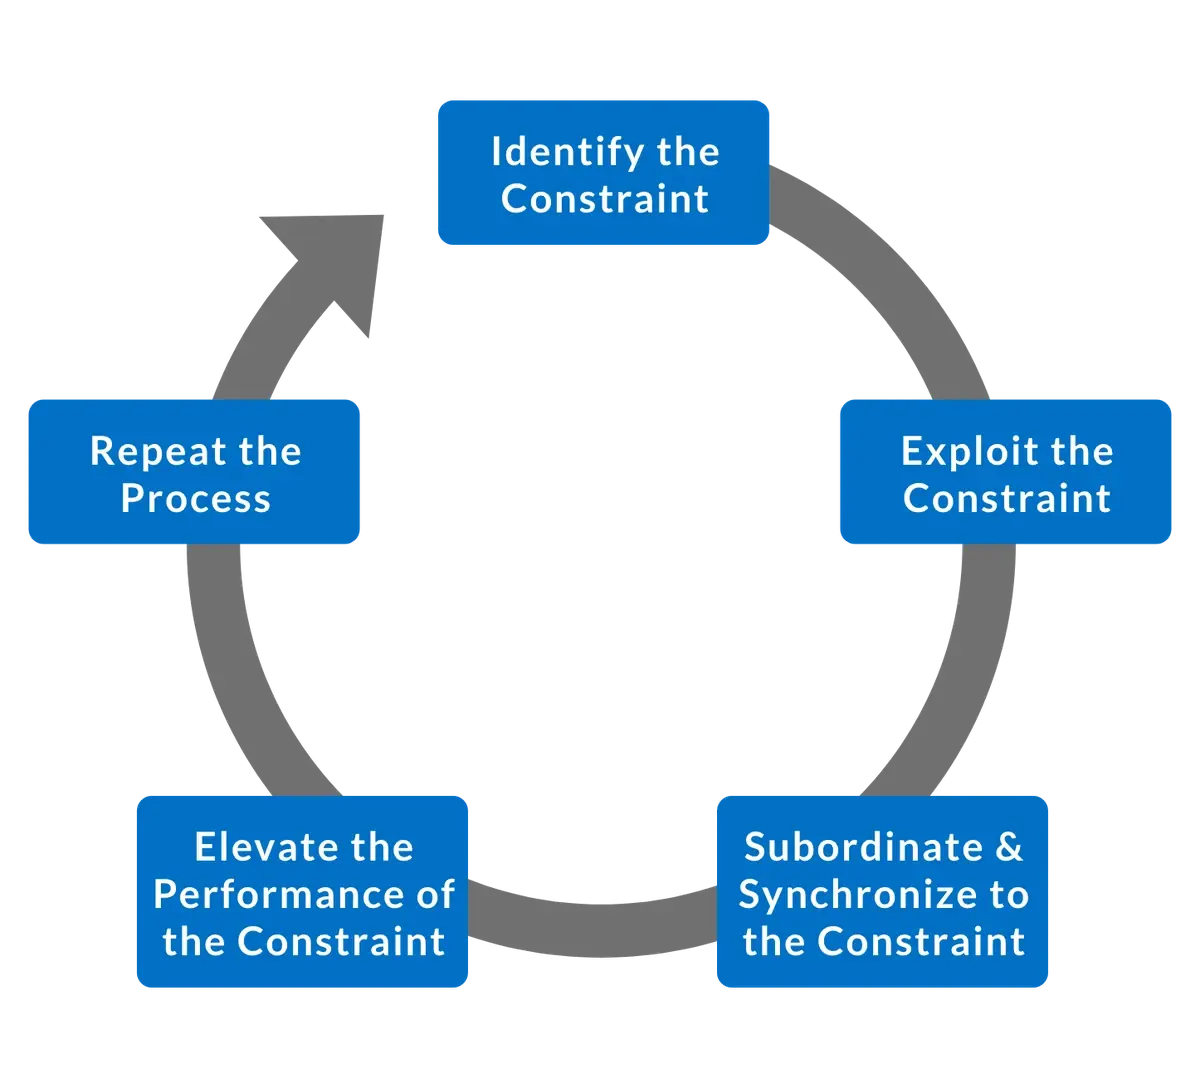
I cinque passaggi del Focusing sono descritti più dettagliatamente nella tabella seguente.
| Fase | Obiettivo |
|---|---|
| Identificare | Identificare il collo di bottiglia attuale (la singola parte del processo che limita la velocità con cui si raggiunge l’obiettivo). |
| Sfruttare | Apportare rapidi miglioramenti alla produttività del collo di bottiglia utilizzando le risorse esistenti (ovvero, sfruttare al massimo ciò che si ha a disposizione). |
| Subordinare | Rivedere tutte le altre attività del processo per assicurarsi che siano allineate con le esigenze del collo di bottiglia e le supportino realmente. |
| Elevare | Se il collo di bottiglia persiste (cioè non si è spostato), valutare quali ulteriori azioni possano essere intraprese per eliminarlo. Normalmente, in questa fase si continuano ad adottare misure fino a quando il collo di bottiglia non viene “superato” (cioè fino a quando non si è spostato altrove). In alcuni casi, potrebbe essere necessario un investimento di capitale. |
| Ripetere | Le Cinque Fasi di Focalizzazione costituiscono un ciclo di miglioramento continuo. Pertanto, una volta risolto un vincolo, occorre affrontare immediatamente quello successivo. Questa fase serve a ricordare di non adagiarsi mai sugli allori: migliorare in modo aggressivo il vincolo attuale… e poi passare immediatamente a quello successivo. |
I processi di pensiero
La Teoria dei Vincoli include una sofisticata metodologia di risoluzione dei problemi denominata “Processi di Pensiero”. I Processi di Pensiero sono ottimizzati per sistemi complessi con molte interdipendenze (ad esempio, le linee di produzione). Sono concepiti come strumenti scientifici di “causa ed effetto”, che mirano innanzitutto a identificare le cause alla radice degli effetti indesiderati (denominati UDE) e poi a rimuovere gli UDE senza crearne di nuovi.
I Processi di Pensiero vengono utilizzati per rispondere alle seguenti tre domande, essenziali per la TOC:
- Cosa deve essere cambiato?
- In che modo dovrebbe essere cambiato?
- Quali azioni determineranno il cambiamento?
Esempi di strumenti che sono stati formalizzati come parte dei Processi di Pensiero includono:
| Strumento | Ruolo | Descrizione |
|---|---|---|
| Albero della realtà attuale | Documenta lo stato attuale. | Diagramma che illustra lo stato attuale, insoddisfacente e da migliorare. Durante la creazione del diagramma, vengono identificati gli UDE (sintomi del problema) e ricondotti alla loro causa radice (il problema sottostante). |
| Albero delle nuvole evaporanti | Valuta i potenziali miglioramenti. | Diagramma che aiuta a identificare cambiamenti specifici (chiamati "iniezioni") che eliminano gli UDE. È particolarmente utile per risolvere i conflitti tra diversi approcci alla risoluzione di un problema. Viene utilizzato come parte del processo per passare dall'albero della realtà attuale all'albero della realtà futura. |
| Albero della realtà futura | Documenta lo stato futuro. | Diagramma che mostra lo stato futuro, il quale riflette i risultati dell’introduzione nel sistema di modifiche progettate per eliminare le UDE. |
| Albero delle strategie e delle tattiche | Fornisce un piano d’azione per il miglioramento. | Diagramma che illustra un piano di implementazione per il raggiungimento dello stato futuro. Crea una struttura logica che organizza la conoscenza e ricava le tattiche dalla strategia. Nota: questo strumento è destinato a sostituire l’Albero dei Prerequisiti precedentemente utilizzato nei Processi di Pensiero. |
Contabilità del throughput
La contabilità del throughput è una metodologia contabile alternativa che cerca di eliminare le distorsioni dannose introdotte dalle pratiche contabili tradizionali – distorsioni che favoriscono comportamenti contrari all’obiettivo di aumentare il profitto nel lungo termine.
Nella contabilità tradizionale, le scorte sono considerate un'attività (in teoria, possono essere convertite in contanti vendendole). Ciò spesso induce comportamenti indesiderati nelle aziende, come la produzione di articoli che non sono realmente necessari. L’accumulo di scorte gonfia le attività e genera un “profitto cartaceo” basato su scorte che potrebbero essere vendute o meno (ad esempio, a causa dell’obsolescenza) e che comportano costi mentre rimangono in magazzino. La Teoria dei Vincoli, d’altra parte, considera le scorte come una passività: le scorte immobilizzano liquidità che potrebbe essere impiegata in modo più produttivo altrove.
Nella contabilità tradizionale si pone inoltre un'enfasi molto forte sul taglio delle spese. La Teoria dei Vincoli, invece, considera il taglio delle spese di importanza molto minore rispetto all’aumento della produttività. Il taglio delle spese è limitato dal raggiungimento dello zero spese, mentre l’aumento della produttività non presenta tali limitazioni.
Questi e altri conflitti portano la Teoria dei Vincoli a privilegiare la Contabilità del Throughput, che utilizza come misure fondamentali: Throughput, Investimento e Spese Operative.
| Indicatori chiave | Definizione |
|---|---|
| Rendimento | Il tasso con cui vengono generate le vendite ai clienti al netto dei costi realmente variabili (tipicamente materie prime, commissioni di vendita e spese di trasporto). La manodopera non è considerata un costo realmente variabile a meno che la retribuzione non sia legata al 100% ai pezzi prodotti. |
| Investimento | Denaro immobilizzato in beni materiali: scorte di prodotti, macchinari e attrezzature, immobili, ecc. In precedenza indicato nella TOC come "Inventario". |
| Costi operativi | Denaro speso per generare throughput, ad eccezione dei costi realmente variabili (ad es. stipendi, utenze, tasse, ecc.). Il costo necessario per mantenere un determinato livello di capacità. |
Inoltre, la contabilità del throughput prevede quattro misure chiave derivate: Utile netto, Ritorno sull’investimento, Produttività e Rotazione degli investimenti.
Utile netto = Produzione − Costi operativi
Rendimento dell’investimento = Utile netto / Investimento
Produttività = Produzione / Costi operativi
Rotazione degli investimenti = Produzione / Investimento
In generale, le decisioni gestionali sono guidate dal loro effetto sul raggiungimento dei seguenti miglioramenti (in ordine di priorità):
- La produzione aumenterà?
- L'investimento verrà ridotto?
- Le spese operative saranno ridotte?
L’enfasi maggiore (di gran lunga) è posta sull’aumento della produttività. In sostanza, la TOC suggerisce di concentrarsi meno sul taglio delle spese (investimenti e spese operative) e di concentrarsi maggiormente sull’incremento delle vendite (produttività).
Drum-Buffer-Rope
Il Drum-Buffer-Rope (DBR) è un metodo per sincronizzare la produzione al collo di bottiglia, riducendo al minimo le scorte e i lavori in corso.
Il “Drum” è il collo di bottiglia. La velocità con cui opera il collo di bottiglia imposta il “ritmo” del processo e determina la produttività totale.
Il “Buffer” è il livello di scorte necessario per mantenere una produzione costante. Assicura che brevi interruzioni e fluttuazioni nei punti non limitanti non influenzino il collo di bottiglia. I buffer rappresentano il tempo; il lasso di tempo (solitamente misurato in ore) con cui il lavoro in corso deve arrivare in anticipo rispetto al suo utilizzo, per garantire un funzionamento regolare della risorsa protetta. Maggiore è la variabilità del processo, più ampi devono essere i buffer. Un’alternativa alle grandi scorte di buffer è la capacità di sprint (sovraccapacità intenzionale) nei punti non vincolanti. In genere, ci sono due tipi di buffer:
- Buffer del collo di bottiglia: immediatamente prima del collo di bottiglia; protegge il collo di bottiglia
- Buffer cliente: alla fine del processo; protegge il programma di spedizione
La “corda” è un segnale generato dal collo di bottiglia che indica che una certa quantità di scorte è stata consumata. Ciò a sua volta innesca un rilascio di scorte di dimensioni identiche nel processo. Il ruolo della corda è quello di mantenere la produttività senza creare un accumulo di scorte in eccesso.
La natura dei vincoli
Cosa sono i vincoli?
I vincoli sono tutto ciò che impedisce all’organizzazione di compiere progressi verso il proprio obiettivo. Nei processi di produzione, i vincoli vengono spesso definiti “colli di bottiglia”. È interessante notare che i vincoli possono assumere molte forme diverse dalle attrezzature. Esistono opinioni divergenti su come classificare al meglio i vincoli; nella tabella seguente è riportato un approccio comune.
| Vincolo | Descrizione |
|---|---|
| Fisico | In genere si tratta di attrezzature, ma possono essere anche altri elementi tangibili, come la carenza di materiali, la mancanza di personale o la mancanza di spazio. |
| Di natura normativa | Modalità di lavoro obbligatorie o raccomandate. Possono essere informali (ad esempio, descritte ai nuovi dipendenti come “come si fanno le cose qui”). Esempi includono le procedure aziendali (ad es. come vengono calcolate le dimensioni dei lotti, i piani di bonus, la politica sugli straordinari), i contratti sindacali (ad es. un contratto che vieta la formazione incrociata) o le normative governative (ad es. le pause obbligatorie). |
| Paradigma | Convinzioni o abitudini profondamente radicate. Ad esempio, la convinzione che «dobbiamo sempre mantenere in funzione le nostre attrezzature per ridurre il costo di produzione per pezzo». È strettamente correlato al vincolo di politica aziendale. |
| Mercato | Si verifica quando la capacità produttiva supera le vendite (il mercato esterno limita la produzione). Se la Teoria dei Vincoli viene applicata in modo efficace e continuativo, è probabile che, alla fine, il vincolo si sposti sul mercato. |
Esistono inoltre opinioni divergenti sul fatto che un sistema possa avere più di un vincolo. Secondo l’opinione comune, la maggior parte dei sistemi presenta un unico vincolo, mentre occasionalmente un sistema può avere due o tre vincoli.
Negli stabilimenti di produzione in cui viene realizzata una gamma mista di prodotti, è possibile che ogni prodotto segua un percorso di produzione unico e che il vincolo possa “spostarsi” a seconda del percorso intrapreso. Questo contesto può essere modellato come un insieme di sistemi multipli – uno per ogni percorso di produzione unico.
Vincoli di politica
I vincoli normativi meritano una menzione speciale. Potrebbe sorprendere che la forma più comune di vincolo (di gran lunga) sia proprio il vincolo normativo.
Poiché i vincoli di politica aziendale spesso derivano da politiche consolidate da tempo e ampiamente accettate, possono risultare particolarmente difficili da identificare e ancora più difficili da superare. In genere è molto più facile per una parte esterna identificare i vincoli di politica aziendale, poiché una parte esterna è meno incline a dare per scontate le politiche esistenti.
Quando un vincolo di politica aziendale è associato a un paradigma saldamente radicato (ad esempio, “dobbiamo sempre mantenere in funzione le nostre attrezzature per ridurre il costo di produzione per pezzo”), è probabile che sia necessario un investimento significativo in formazione e coaching per cambiare il paradigma ed eliminare il vincolo.
I vincoli di politica aziendale non vengono affrontati attraverso l’applicazione delle Cinque Fasi di Focalizzazione. Si ricorre invece alle tre domande discusse in precedenza nella sezione “Processi di pensiero”:
- Cosa deve essere cambiato?
- In cosa dovrebbe essere cambiato?
- Quali azioni determineranno il cambiamento?
I Processi di Pensiero sono concepiti per affrontare efficacemente queste domande e risolvere i conflitti che potrebbero sorgere dalla modifica delle politiche esistenti.
Esempio di TOC
Un ottimo modo per approfondire la comprensione della Teoria dei Vincoli è quello di esaminare un semplice esempio di applicazione. In questo esempio, le Cinque Fasi di Focalizzazione vengono utilizzate per identificare ed eliminare un vincolo legato alle attrezzature (ovvero un collo di bottiglia) nel processo di produzione.
Fase uno – Identificare il vincolo
In questa fase, si esamina il processo di produzione per individuare il vincolo. Una tecnica semplice ma spesso efficace consiste nel percorrere letteralmente il processo di produzione alla ricerca di indicazioni relative al vincolo.
| Elemento | Descrizione |
|---|---|
| WIP | Cercare grandi accumuli di lavoro in corso (WIP) nell’area di produzione. Spesso le scorte si accumulano immediatamente prima del collo di bottiglia. |
| Accelerazione | Cercare le aree in cui gli addetti all’accelerazione del processo sono frequentemente coinvolti. Spesso sono necessarie particolare attenzione e assistenza diretta in corrispondenza del collo di bottiglia per garantire che gli ordini critici vengano completati in tempo. |
| Tempo di ciclo | Esaminare i dati sulle prestazioni delle attrezzature per determinare quale abbia il tempo di ciclo medio più lungo. Regolare i tempi di inattività in cui l’attrezzatura non è operativa a causa di fattori esterni, come la mancanza di input da un processo a monte o il blocco da parte di un processo a valle. Sebbene tali tempi influenzino la produttività, la perdita di tempo di solito non è causata né controllata dall’attrezzatura che subisce la mancanza di input o il blocco. |
| Domanda | Chiedere agli operatori in quali punti ritengono che le attrezzature non riescano a tenere il passo con la domanda. Prestare particolare attenzione a queste aree, ma cercare anche altri indicatori a sostegno. |
Il risultato atteso di questa fase è l’identificazione della singola attrezzatura che sta limitando la produttività del processo.
Fase due – Sfruttare il collo di bottiglia
In questa fase, l’obiettivo è sfruttare al meglio ciò che si ha a disposizione: massimizzare la produttività del collo di bottiglia utilizzando le risorse attualmente disponibili. Il confine tra lo sfruttamento del collo di bottiglia (questa fase) e il suo superamento (la quarta fase) non è sempre chiaro. Questa fase si concentra su risultati immediati e su un rapido sollievo, lasciando per dopo i cambiamenti più complessi e sostanziali.
| Voce | Descrizione |
|---|---|
| Buffer | Creare un buffer di magazzino di dimensioni adeguate immediatamente a monte del collo di bottiglia per garantire che possa continuare a funzionare anche se un processo a monte si arresta. |
| Qualità | Controllare la qualità immediatamente prima del collo di bottiglia, in modo che solo i pezzi di qualità comprovata vengano elaborati dal collo di bottiglia. |
| Funzionamento continuo | Assicurarsi che il collo di bottiglia sia programmato per funzionare in modo continuo (ad esempio, mantenerlo in funzione durante le pause, autorizzare gli straordinari, programmare un minor numero di cambi di produzione, formare i dipendenti su più mansioni per garantire che ci siano sempre collaboratori qualificati disponibili per gestire il collo di bottiglia). |
| Manutenzione | Spostare le attività di manutenzione ordinaria al di fuori dell’orario di produzione del collo di bottiglia (ad esempio, durante i cambi di linea). |
| Delega (interna) | Trasferire parte del carico di lavoro del collo di bottiglia ad altre macchine. Anche se queste sono meno efficienti, il miglioramento della produttività del sistema dovrebbe aumentare la redditività complessiva. |
| Delega (esterna) | Delegare parte del lavoro ad altre aziende. Questa dovrebbe essere l’ultima risorsa da adottare qualora le altre tecniche non fossero sufficienti ad alleviare il collo di bottiglia. |
Il risultato atteso di questa fase è un miglioramento dell’utilizzo del collo di bottiglia, che a sua volta porterà a un aumento della produttività del processo. Se le azioni intraprese in questa fase “rompono” il collo di bottiglia (cioè il collo di bottiglia si sposta), passare direttamente alla Fase Cinque. Altrimenti, proseguire con la Fase Tre.
Fase Tre – Subordinare e sincronizzare con il vincolo
In questa fase, l’attenzione è rivolta alle attrezzature non vincolanti. L’obiettivo principale è quello di supportare le esigenze del vincolo (cioè, subordinarsi al vincolo). L’efficienza delle attrezzature non vincolanti è una preoccupazione secondaria, purché il funzionamento del vincolo non ne risenta negativamente.
Per definizione, tutte le attrezzature non vincolanti presentano un certo grado di capacità in eccesso. Questa capacità in eccesso è un vantaggio, poiché consente un funzionamento più fluido del vincolo. Il processo di produzione è volutamente sbilanciato:
| Elemento | Descrizione |
|---|---|
| A monte | Le attrezzature a monte dispongono di una capacità in eccesso che garantisce che il buffer del collo di bottiglia sia costantemente riempito (ma non sovraffollato), in modo che il collo di bottiglia non sia mai “a corto” a causa del processo a monte. |
| A valle | Le apparecchiature a valle dispongono di una capacità in eccesso che garantisce che il materiale proveniente dal collo di bottiglia venga continuamente lavorato, in modo che il collo di bottiglia non venga mai “bloccato” dal processo a valle. |
Alcune tecniche utili per questa fase includono:
| Elemento | Descrizione |
|---|---|
| DBR | Implementare il DBR (Drum-Buffer-Rope) sul collo di bottiglia come metodo per sincronizzare il processo di produzione con le esigenze del collo di bottiglia. |
| Priorità | Subordinare la manutenzione al collo di bottiglia, assicurandosi che il collo di bottiglia abbia sempre la massima priorità per gli interventi di manutenzione. |
| Sprint | Aumentare la capacità di sprint delle attrezzature non vincolanti per garantire che le interruzioni del loro funzionamento (ad esempio, guasti o cambi di materiale) possano essere rapidamente compensate da un funzionamento più veloce e da una produzione aggiuntiva. |
| Funzionamento costante | Far funzionare le attrezzature non limitanti a un ritmo costante per ridurre al minimo i fermi. Frequenti variazioni inerziali (cioè arresti e variazioni di velocità) possono aumentare l’usura e causare guasti. |
Il risultato atteso di questa fase è una riduzione dei casi in cui il funzionamento del collo di bottiglia viene interrotto dalle attrezzature a monte o a valle, il che a sua volta si traduce in un miglioramento della produttività del processo. Se le azioni intraprese in questa fase “superano” il collo di bottiglia (cioè il collo di bottiglia si sposta), passare direttamente alla Fase Cinque. Altrimenti, proseguire con la Fase Quattro.
Fase quattro – Migliorare le prestazioni del collo di bottiglia
In questa fase vengono implementati cambiamenti più sostanziali per “superare” il collo di bottiglia. Questi cambiamenti possono richiedere un investimento significativo in termini di tempo e/o denaro (ad esempio, l’aggiunta di attrezzature o l’assunzione di più personale). La chiave è garantire che tutti questi investimenti siano valutati in termini di efficacia (preferibilmente utilizzando le metriche della contabilità della produttività).
| Voce | Descrizione |
|---|---|
| Dati sulle prestazioni | Utilizzare i dati sulle prestazioni (ad esempio, le metriche relative all’efficacia complessiva delle attrezzature, oltre all’analisi dei tempi di inattività) per identificare le principali fonti di perdita di tempo produttivo a livello del collo di bottiglia. |
| Principali perdite | Affrontare una per una le principali cause di perdita di tempo produttivo, avvalendosi di team interfunzionali. |
| Revisioni | Attuare revisioni continue in officina durante i turni (una tecnica denominata " Controllo a intervalli brevi") per individuare azioni tattiche che migliorino le prestazioni del collo di bottiglia. |
| Riduzione dei tempi di cambio formato | Attuare un programma di riduzione dei tempi di attrezzaggio per ridurre la quantità di tempo produttivo perso a causa dei cambi di produzione. |
| Aggiornamenti/Miglioramenti | Valutare il collo di bottiglia per individuare potenziali aggiornamenti di progettazione e/o potenziamenti dei componenti. |
| Attrezzature | Acquistare attrezzature aggiuntive per ovviare al vincolo (come ultima risorsa). |
Il risultato atteso di questa fase è un miglioramento delle prestazioni sufficientemente significativo da superare il vincolo (ovvero, spostare il vincolo altrove).
Fase Cinque – Ripetere il processo
In questa fase, l’obiettivo è garantire che le Cinque Fasi di Focalizzazione non vengano implementate come un progetto di miglioramento una tantum. Devono invece essere implementate come un processo di miglioramento continuo.
| Elemento | Descrizione |
|---|---|
| Vincolo superato | Se il vincolo è stato superato (il caso normale), riconoscere che esiste un nuovo vincolo. Individuare ed eliminare il nuovo vincolo diventa la nuova priorità (ricominciare dalla Fase Uno). |
| Vincolo non superato | Se il vincolo non è stato superato, riconoscere che è necessario un ulteriore lavoro e che occorre adottare una nuova prospettiva, verificando anche che il vincolo sia stato identificato correttamente (ricominciare dal Passo Uno). |
Questo passo include anche un avvertimento… attenzione all’inerzia. Rimanete vigili e assicuratevi che il miglioramento sia costante e continuo. I Cinque Passi di Focalizzazione sono un po’ come il gioco “Whac-A-Mole”… abbattete un vincolo e poi passate subito a quello successivo!
Integrazione con il Lean
Confronto tra la Teoria dei Vincoli e la produzione snella
Sia la Teoria dei Vincoli che il Lean Manufacturing sono metodi sistematici volti a migliorare l’efficacia della produzione. Tuttavia, presentano approcci molto diversi:
- La Teoria dei Vincoli si concentra sull’identificazione e l’eliminazione dei vincoli che limitano la produttività. Pertanto, una corretta applicazione tende ad aumentare la capacità produttiva.
- Il Lean Manufacturing si concentra sull’eliminazione degli sprechi dal processo produttivo. Di conseguenza, una sua applicazione efficace tende a ridurre i costi di produzione.
Entrambe le metodologie sono fortemente orientate al cliente e sono in grado di trasformare le aziende rendendole più veloci, più forti e più agili. Ciononostante, esistono differenze significative, come evidenziato nella tabella seguente.
| Cosa? | Teoria dei Vincoli | Produzione snella |
|---|---|---|
| Obiettivo | Aumentare la produttività. | Eliminare gli sprechi. |
| Concentrazione | Concentrarsi esclusivamente sul vincolo (fino a quando non smette di essere un vincolo). | Attenzione generale all’eliminazione degli sprechi dal processo di produzione. |
| Risultato | Aumento della capacità produttiva. | Riduzione dei costi di produzione. |
| Scorte | Mantenere scorte sufficienti per massimizzare la produttività nel punto di strozzatura. | Eliminare praticamente tutte le scorte. |
| Bilanciamento della linea | Creare uno squilibrio per massimizzare la produttività nel punto di collo di bottiglia. | Creare un equilibrio per eliminare gli sprechi (capacità in eccesso). |
| Regolazione del ritmo | Il vincolo determina il ritmo (Drum-Buffer-Rope). | È il cliente a determinare il ritmo (Takt Time). |
Dal punto di vista della Teoria dei Vincoli, è più pratico e meno costoso mantenere un certo grado di capacità in eccesso per i non vincoli (cioè una linea intenzionalmente sbilanciata) piuttosto che cercare di eliminare tutte le fonti di variazione (cosa necessaria per gestire in modo efficiente una linea bilanciata). L’eliminazione della variazione rimane comunque auspicabile nella TOC; semplicemente, le viene dedicata meno attenzione rispetto al miglioramento della produttività.
Combinare la Teoria dei Vincoli e la Produzione Snella
Uno degli aspetti più potenti della Teoria dei Vincoli è la sua attenzione mirata come un raggio laser al miglioramento del vincolo. Sebbene la Produzione Snella possa essere mirata, più tipicamente viene implementata come strumento ad ampio spettro.
Nel mondo reale, c’è sempre la necessità di scendere a compromessi, poiché tutte le aziende dispongono di risorse limitate. Non tutti gli aspetti di ogni processo meritano davvero di essere ottimizzati, e non tutti gli sprechi meritano davvero di essere eliminati. In quest’ottica, la Teoria dei Vincoli può fungere da meccanismo altamente efficace per stabilire le priorità dei progetti di miglioramento, mentre la Produzione Snella può fornire un ricco arsenale di tecniche di miglioramento. Il risultato: l’efficacia produttiva aumenta in modo significativo eliminando gli sprechi dalle parti del sistema che rappresentano i maggiori vincoli alle opportunità e alla redditività.
Sebbene gli strumenti e le tecniche della Produzione Snella siano applicati principalmente al vincolo, possono essere applicati anche alle attrezzature subordinate al vincolo (ad esempio, alle attrezzature che privano di risorse o bloccano il vincolo; alle attrezzature a valle del vincolo che causano perdite di qualità).
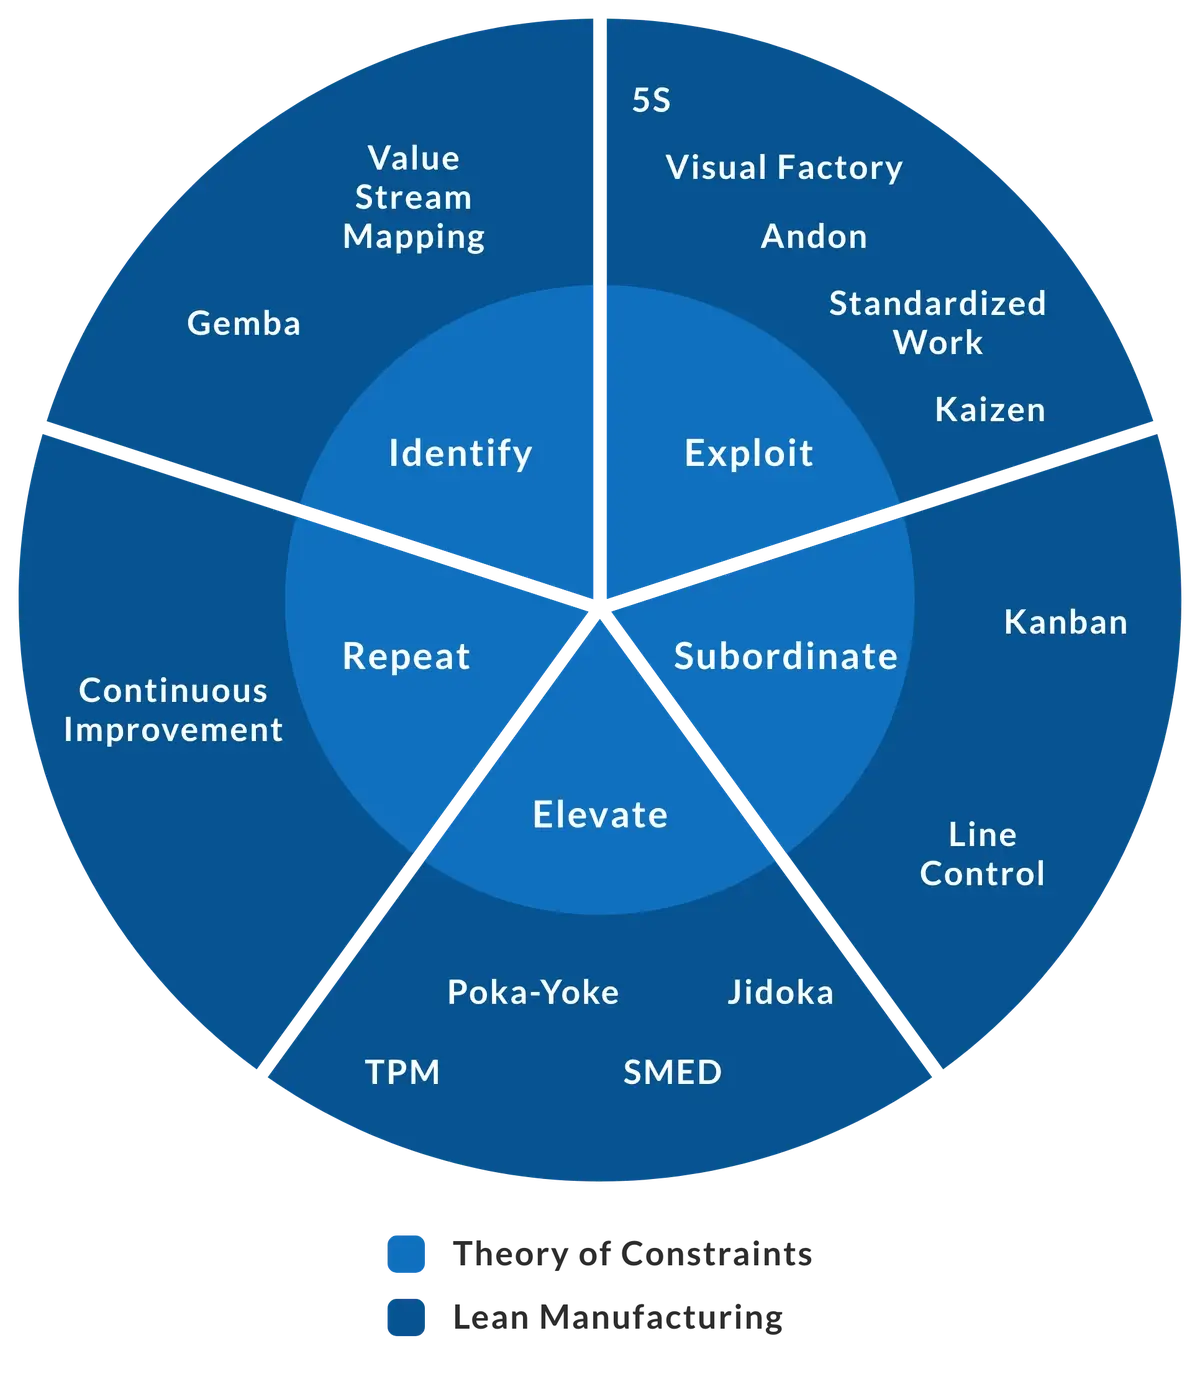
Il resto di questa sezione descrive come applicare una serie di strumenti e tecniche del Lean Manufacturing alle Cinque Fasi di Focalizzazione.
Applicazione degli strumenti Lean per “identificare il collo di bottiglia”
La produzione snella (Lean Manufacturing) offre uno strumento eccellente per mappare visivamente il flusso di produzione (Value Stream Mapping), oltre a una filosofia che promuove la presenza sul posto di lavoro (Gemba).
| Strumento Lean | Descrizione |
|---|---|
| Mappatura del flusso di valore | La mappatura del flusso di valore (VSM) rappresenta visivamente il flusso di produzione (stato attuale e futuro) utilizzando una serie definita di simboli e tecniche.
|
| Gemba | Il Gemba incoraggia a lasciare l’ufficio per trascorrere del tempo in officina. Ciò favorisce una comprensione profonda e completa delle problematiche reali della produzione, attraverso l’osservazione diretta e il dialogo con i dipendenti in officina.
|
Applicazione degli strumenti Lean per “sfruttare il collo di bottiglia”
La produzione snella (Lean Manufacturing) sostiene con forza l’idea di sfruttare al massimo ciò che si ha a disposizione, che è anche il tema di fondo dello sfruttamento del collo di bottiglia. Ad esempio, il Lean insegna a organizzare l’area di lavoro (5S), a motivare e responsabilizzare i dipendenti (Visual Factory/Andon), a individuare le migliori pratiche (Lavoro Standardizzato) e a sviluppare idee incrementali per il miglioramento (Kaizen).
| Strumento Lean | Descrizione |
|---|---|
| 5S | Il 5S è un programma volto a eliminare gli sprechi derivanti da un'area di lavoro mal organizzata. Si compone di cinque elementi: Sort (eliminare ciò che non è necessario), Straighten (organizzare gli oggetti rimanenti), Shine (pulire e ispezionare l’area), Standardize (creare standard per le 5S) e Sustain (applicare costantemente gli standard).
|
| Visual Factory / Andon | Visual Factory è una strategia per trasmettere informazioni tramite elementi visivi facilmente individuabili in officina. Gli Andon sono display visivi che indicano lo stato della produzione e consentono agli operatori di segnalare immediatamente eventuali problemi, in modo che possano essere risolti all’istante.
|
| Lavoro standardizzato | Il lavoro standardizzato raccoglie le migliori pratiche in documenti relativi all’area di lavoro, che vengono applicati in modo coerente da tutti gli operatori e mantenuti aggiornati con le migliori pratiche attuali.
|
| Kaizen | Il Kaizen offre un quadro di riferimento che consente ai dipendenti di lavorare in piccoli gruppi per proporre e attuare miglioramenti incrementali al processo produttivo. Unisce i talenti collettivi di un’azienda per creare un motore di miglioramento continuo.
|
Applicazione degli strumenti Lean per “adeguarsi al collo di bottiglia”
Le tecniche di produzione snella per la regolazione del flusso (Kanban) e la sincronizzazione delle linee automatizzate (controllo di linea) possono essere applicate per adeguarsi e sincronizzarsi con il collo di bottiglia.
| Strumento Lean | Descrizione |
|---|---|
| Kanban | Il Kanban è un metodo per regolare il flusso dei materiali, che prevede il rifornimento automatico tramite schede di segnalazione che indicano quando sono necessari ulteriori materiali.
|
| Controllo di linea | Il controllo di linea è una tecnica sofisticata utilizzata con linee automatizzate sincrone, come quelle dei beni di largo consumo (FMCG), che assoggetta le attrezzature non limitanti al collo di bottiglia in modo tale da aumentare la produttività complessiva del sistema.
|
Applicazione degli strumenti Lean per “elevare il collo di bottiglia”
Le tecniche di produzione snella (Lean Manufacturing) per la manutenzione proattiva delle attrezzature (TPM), la drastica riduzione dei tempi di cambio formato (SMED), l’integrazione del rilevamento e della prevenzione dei difetti nei processi di produzione (Poka-Yoke) e l’automazione parziale delle attrezzature (Jidoka) trovano tutte un’applicazione diretta nell’elevazione del collo di bottiglia. Il TPM e lo SMED possono anche essere considerati tecniche di ottimizzazione (massimizzazione della produttività utilizzando le risorse attualmente disponibili); tuttavia, sono piuttosto complessi e la collaborazione con esperti esterni potrebbe rivelarsi vantaggiosa.
| Strumento Lean | Descrizione |
|---|---|
| TPM | Il TPM (Total Productive Maintenance) offre un approccio olistico alla manutenzione che si concentra sulla manutenzione proattiva e preventiva per massimizzare il tempo di funzionamento del collo di bottiglia (aumentando il tempo di attività, riducendo i tempi di ciclo ed eliminando i difetti).
|
| SMED | Lo SMED (Single-Minute Exchange of Die) è un metodo che consente di ridurre drasticamente i tempi di cambio formato nel punto di collo. Il maggior numero possibile di operazioni viene convertito in operazioni esterne (eseguite mentre il processo è in corso) e le operazioni rimanenti vengono snellite (ad esempio, vengono eliminati i bulloni e le regolazioni manuali).
|
| Poka-Yoke | Il Poka-Yoke (noto anche come “prevenzione degli errori”) integra nelle attrezzature meccanismi di rilevamento e prevenzione dei difetti con l’obiettivo di raggiungere lo zero difetti.
|
| Jidoka | Jidoka significa “automazione intelligente” o “automazione con un tocco umano”. Riconosce che l’automazione parziale è significativamente meno costosa rispetto a quella completa. Il Jidoka pone inoltre l’accento sull’arresto automatico delle attrezzature quando vengono rilevati dei difetti.
|
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI LEAN GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.