TPM (Maintenance productive totale)
Qu'est-ce que le TPM ?
Le TPM (Total Productive Maintenance) est une approche globale de la maintenance des équipements qui vise à atteindre une production parfaite :
- Pas de pannes
- Pas de petits arrêts ni de ralentissements
- Pas de défauts
De plus, elle privilégie un environnement de travail sûr :
- Pas d’accidents
Le TPM met l’accent sur la maintenance proactive et préventive afin d’optimiser l’efficacité opérationnelle des équipements. Il estompe la distinction entre les rôles de la production et de la maintenance en accordant une grande importance à l’autonomisation des opérateurs pour qu’ils participent à l’entretien de leurs équipements.
La mise en œuvre d'un programme TPM instaure une responsabilité partagée vis-à-vis des équipements, ce qui encourage une plus grande implication des ouvriers en atelier. Dans un environnement propice, cela peut s'avérer très efficace pour améliorer la productivité (augmentation du temps de fonctionnement, réduction des temps de cycle et élimination des défauts).
Les piliers traditionnels du TPM
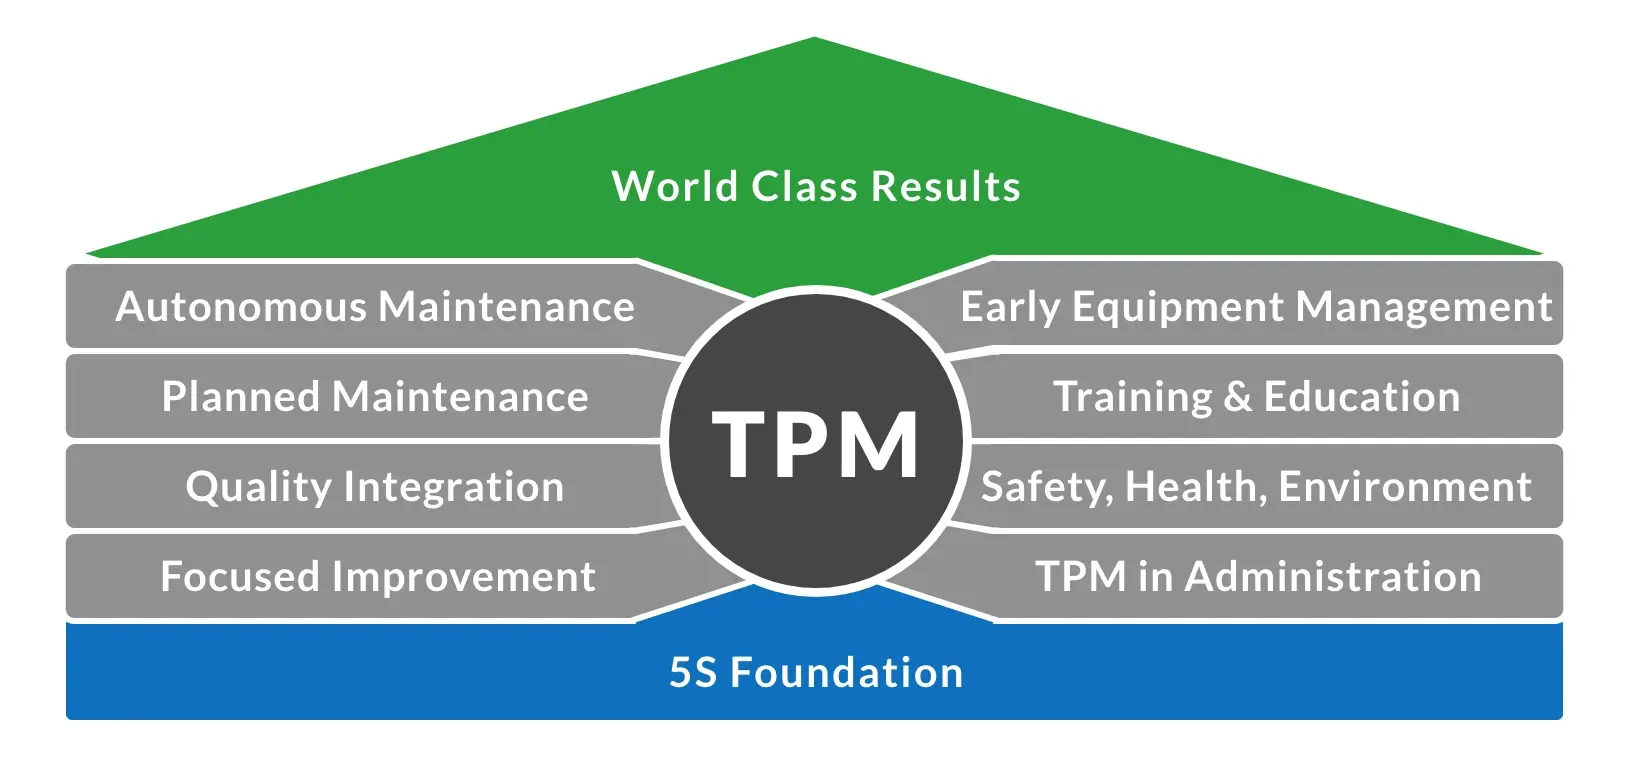
L'approche traditionnelle du TPM a été développée dans les années 1960 et repose sur la méthode des 5S comme fondement, ainsi que sur huit activités complémentaires (parfois appelées « piliers »).
Les principes fondamentaux des 5S
L'objectif des 5S est de créer un environnement de travail propre et bien organisé. Cette méthode repose sur cinq éléments :
- Trier : éliminer tout ce qui n’est pas vraiment nécessaire dans la zone de travail
- Ranger : organiser les éléments restants
- Nettoyer : nettoyer et inspecter l'espace de travail
- Standardiser : établir des normes pour la mise en œuvre des trois activités précédentes
- Maintenir : veiller à ce que les normes soient régulièrement appliquées
On comprend assez intuitivement comment la méthode des 5S jette les bases d’un bon fonctionnement des équipements. Par exemple, dans un environnement de travail propre et bien organisé, les outils et les pièces sont beaucoup plus faciles à trouver, et il est beaucoup plus aisé de repérer les problèmes naissants tels que les fuites de fluides, les déversements de matières, les copeaux métalliques dus à une usure inattendue, les fissures capillaires dans les mécanismes, etc.
Les huit piliers du TPM
Les huit piliers du TPM sont principalement axés sur des techniques proactives et préventives visant à améliorer la fiabilité des équipements.
| Pilier | Qu’est-ce que c’est ? | En quoi cela aide-t-il ? |
|---|---|---|
| Maintenance autonome | Confie aux opérateurs la responsabilité de la maintenance courante, telle que le nettoyage, la lubrification et l’inspection. |
|
| Maintenance planifiée | Planifie les interventions de maintenance en fonction des taux de défaillance prévus et/ou mesurés. |
|
| Maintenance qualité | Intègre la détection et la prévention des erreurs de conception dans les processus de production. Applique l’analyse des causes profondes pour éliminer les sources récurrentes de défauts de qualité. |
|
| Amélioration ciblée | Faire travailler ensemble de petits groupes d’employés de manière proactive afin d’obtenir des améliorations régulières et progressives dans le fonctionnement des équipements. |
|
| Gestion précoce des équipements | Met à profit les connaissances pratiques et la compréhension des équipements de production acquises grâce au TPM pour améliorer la conception des nouveaux équipements. |
|
| Formation et éducation | Comble les lacunes en matière de connaissances nécessaires à la réalisation des objectifs du TPM. S'adresse aux opérateurs, au personnel de maintenance et aux responsables. |
|
| Sécurité, santé, environnement | Maintenir un environnement de travail sûr et sain. |
|
| Le TPM dans l’administration | Appliquer les techniques du TPM aux fonctions administratives. |
|
L'OEE et les six grandes pertes
Introduction à l’OEE
L’OEE (efficacité globale des équipements) est un indicateur qui mesure le pourcentage du temps de production prévu qui est réellement productif. Il a été développé pour soutenir les initiatives TPM en suivant avec précision les progrès accomplis vers la « production parfaite ».
- Un taux de TUE de 100 % correspond à une production parfaite.
- Un taux de Taux de rendement global (OEE) de 85 % est considéré comme un niveau d’excellence pour les fabricants discrets.
- Un taux de TUE de 60 % est assez courant chez les fabricants de produits discrets.
- Un taux de Taux de rendement global (OEE) de 40 % n’est pas rare chez les fabricants ne disposant pas de programmes TPM et/ou Lean.
L’OEE se compose de trois éléments fondamentaux, dont chacun correspond à l’un des objectifs TPM définis au début de cette rubrique, et dont chacun prend en compte un type différent de perte de productivité.
| Composante | Objectif TPM | Type de perte de productivité |
|---|---|---|
| Disponibilité | Absence d’arrêts | La disponibilité tient compte de la perte de disponibilité, qui englobe tous les événements entraînant l’arrêt de la production planifiée pendant une durée appréciable (généralement plusieurs minutes ou plus). Il s’agit notamment des arrêts imprévus (tels que les pannes et autres incidents entraînant un arrêt) et des arrêts planifiés (tels que les changements de série). |
| Performance | Absence de petits arrêts ou de ralentissements | La performance prend en compte la perte de performance, qui englobe tous les facteurs entraînant un fonctionnement de la production à une vitesse inférieure à la vitesse maximale possible. On peut citer comme exemples les cycles lents et les petits arrêts. |
| Qualité | Aucun défaut | La qualité prend en compte la perte de qualité, qui exclut les pièces fabriquées ne répondant pas aux normes de qualité, y compris celles nécessitant une retouche. Cela inclut notamment les rejets de production et le rendement réduit au démarrage. |
| OEE | Production parfaite | L'OEE prend en compte toutes les pertes (perte de disponibilité, perte de performance et perte de qualité), ce qui permet de mesurer le temps de production réellement productif. |
Pour une présentation complète de l’OEE, y compris des informations sur la manière de calculer la disponibilité, la performance, la qualité et l’OEE, consultez notre page dédiée à l’OEE (efficacité globale des équipements).
Comme le montre le tableau ci-dessus, l’OEE est étroitement lié aux objectifs TPM : « Aucune panne » (mesurée par la disponibilité), « Aucun arrêt mineur ni ralentissement » (mesurée par la performance) et « Aucun défaut » (mesurée par la qualité).
Il est extrêmement important de mesurer l’OEE afin de mettre en évidence et de quantifier les pertes de productivité, ainsi que pour mesurer et suivre les améliorations résultant des initiatives TPM.
Avantages du suivi automatisé de l’OEE
Le calcul manuel de l’OEE est un excellent point de départ. Il peut être effectué à l’aide d’ un crayon et d’une feuille de papier ou d’un simple tableur, et ne nécessite que cinq données (temps de production prévu, temps d’arrêt, temps de cycle idéal, nombre total de pièces et nombre de pièces conformes). Effectuer des calculs manuels de l’OEE permet de consolider les concepts sous-jacents et d’approfondir la compréhension de cet indicateur. Cependant, le passage rapide à la collecte automatisée des données OEE présente également des avantages considérables :
| Élément | Avantage |
|---|---|
| Temps d'arrêt | La précision du suivi manuel des temps d’arrêt non planifiés se situe généralement entre 60 et 80 % (d’après l’expérience concrète de nombreuses entreprises). Grâce à la détection automatique des phases de fonctionnement et d’arrêt, cette précision peut avoisiner les 100 %. |
| Petits arrêts et cycles lents | Pour la plupart des équipements, il est impossible de suivre manuellement les cycles lents et les petits arrêts. Cela signifie qu’une grande quantité d’informations potentiellement utiles, telles que les schémas de pertes liés au temps ou aux événements, n’est pas disponible. |
| Concentration de l’opérateur | Pour la plupart des équipements, il est impossible de suivre manuellement les cycles lents et les petits arrêts. Cela signifie qu’une grande quantité d’informations potentiellement utiles, telles que les schémas de pertes liés au temps et aux événements, n’est pas disponible. |
| Résultats en temps réel | La collecte automatisée des données fournit des résultats en temps réel, ce qui permet de mettre en œuvre des techniques d’amélioration telles que le SIC (Short Interval Control). |
Définir un objectif OEE « Best of the Best »
Une question intéressante est de savoir comment définir un objectif « ambitieux » et efficace pour l’OEE. Il existe en effet une excellente technique pour y parvenir, appelée « Best of the Best ». Voici comment cela fonctionne :
- Suivez l’OEE (y compris la disponibilité, la performance et la qualité) de l’équipement cible pendant un mois. Veillez à compiler les résultats par équipe.
- Examinez les résultats de chaque équipe, en notant le meilleur résultat individuel en matière de disponibilité, de performance et de qualité sur l’ensemble des équipes (c’est-à-dire le score de disponibilité le plus élevé sur l’ensemble des équipes, le score de performance le plus élevé sur l’ensemble des équipes, etc.).
- Multipliez les meilleurs résultats individuels entre eux pour calculer un score OEE « Best of the Best ».
Ce score OEE « Best of the Best » nouvellement calculé représente l’objectif ambitieux – dérivé des meilleurs résultats réellement atteints au cours du mois en matière de disponibilité, de performance et de qualité.
Comprendre les six grandes pertes
Les catégories de pertes liées au TRS (perte de disponibilité, perte de performance et perte de qualité) peuvent être subdivisées en ce que l’on appelle communément les « six grandes pertes » – les causes les plus courantes de perte de productivité dans le secteur manufacturier. Les six grandes pertes revêtent une importance capitale, car elles s’appliquent de manière quasi universelle à la fabrication discrète et constituent un excellent cadre de départ pour réfléchir aux gaspillages (c’est-à-dire aux pertes de productivité), les identifier et les éliminer.
| Les six grandes pertes | Catégorie de l’OEE | Exemples | Commentaires |
|---|---|---|---|
| Arrêts imprévus | Perte de disponibilité | Défaillance de l'outillage, maintenance non planifiée, surchauffe d'un roulement, panne de moteur | Il est possible de définir de manière flexible le seuil entre un arrêt imprévu (perte de disponibilité) et un arrêt mineur (perte de performance). |
| Configuration et réglages | Perte de disponibilité | Réglage/changement d'outillage, pénurie de matériaux, manque de personnel, réglage majeur, temps de préchauffage | Cette perte est souvent traitée par des programmes de réduction des temps de mise en place, tels que le SMED (Single-Minute Exchange of Die). |
| Petits arrêts | Perte de performance | Blocage de composants, réglage mineur, capteur bloqué, blocage de la sortie, nettoyage/vérification | Ne comprend généralement que les arrêts d’une durée inférieure à cinq minutes et ne nécessitant pas l’intervention du personnel de maintenance. |
| Fonctionnement au ralenti | Perte de performance | Réglage incorrect, usure de l'équipement, problème d'alignement | Tout ce qui empêche l’équipement de fonctionner à sa vitesse maximale théorique. |
| Défauts de production | Perte de qualité | Rebut, retouche | Produits rejetés pendant la production en régime permanent. |
| Rendement réduit | Perte de qualité | Rebut, retouche | Rejets pendant la phase de préchauffage, le démarrage ou toute autre phase initiale de la production. |
Exemple de TPM
Pour mieux comprendre le TPM, rien de tel que de se pencher sur un exemple de mise en œuvre. Cette section propose une feuille de route étape par étape pour une mise en œuvre simple et concrète du TPM.
Première étape – Identifier la zone pilote
Au cours de cette étape, on sélectionne les équipements cibles pour le programme TPM pilote. Il existe trois approches logiques pour procéder à cette sélection.
| Quels équipements ? | Avantages | Inconvénients |
|---|---|---|
| Le plus facile à améliorer |
|
|
| Contrainte/goulot d’étranglement |
|
|
| Le plus problématique |
|
|
Voici quelques conseils supplémentaires :
- Pour une entreprise disposant d’une expérience et/ou d’un soutien limités en matière de TPM (que ce soit par le biais de son personnel interne ou de consultants externes), le meilleur choix est généralement l’équipement le plus facile à améliorer.
- Pour une entreprise disposant d’une expérience et/ou d’un soutien modérés ou solides en matière de TPM (que ce soit par le biais de personnel interne ou de consultants externes), le meilleur choix est presque toujours l’équipement constituant la contrainte ou le goulot d’étranglement. La clé consiste à minimiser les risques potentiels en constituant un stock temporaire et en s’assurant par ailleurs que les temps d’arrêt imprévus puissent être tolérés.
- Les équipes ont souvent tendance à choisir l’équipement le plus problématique. Ce n’est toutefois que rarement le meilleur choix (à moins qu’il ne s’agisse également de l’équipement constituant la contrainte ou le goulot d’étranglement).
Afin de créer une large base de soutien pour le projet TPM, veillez à inclure l’ensemble des collaborateurs concernés (opérateurs, personnel de maintenance et responsables) dans le processus de sélection, et efforcez-vous de parvenir à un consensus au sein du groupe quant au choix de l’équipement.
Une fois la zone pilote sélectionnée, créez un support visuel local dédié au projet (par exemple, un tableau de projet) sur lequel les plans et les mises à jour sur l’avancement pourront être affichés.
Deuxième étape – Remettre l’équipement en parfait état de fonctionnement
Au cours de cette étape, l’équipement sera nettoyé et préparé de manière à améliorer son fonctionnement. Deux concepts clés du TPM seront présentés :
- 5S
- Maintenance autonome
Tout d’abord, un programme 5S doit être mis en place (impliquant à la fois les opérateurs et le personnel de maintenance).
| Élément | Description |
|---|---|
| Photographie | Prenez des photos illustrant l’état initial de l’équipement et affichez-les sur le tableau du projet. |
| Dégager la zone | Débarrassez la zone des débris, des outils et composants inutilisés, ainsi que de tout autre élément superflu. |
| Organiser | Rangez les outils et composants restants sur des panneaux à silhouettes (panneaux comportant des contours servant de repères visuels). |
| Nettoyage | Nettoyez soigneusement l'équipement et la zone environnante (y compris les résidus provenant d'éventuelles fuites ou déversements). |
| Photographier | Prenez des photos illustrant l'état amélioré de l'équipement et affichez-les sur le tableau du projet. |
| Liste de contrôle | Créez une liste de contrôle 5S simple pour la zone (en établissant un « travail standardisé » pour le processus 5S). |
| Audit | Prévoyez un audit périodique (d'abord quotidien, puis hebdomadaire) pour vérifier que la liste de contrôle des 5S est bien respectée. Au cours de l'audit, mettez à jour la liste de contrôle si nécessaire afin qu'elle reste d'actualité et pertinente. Veillez à ce que les audits soient positifs et motivants (considérez-les comme un exercice de formation). |
Ensuite, un programme de maintenance autonome doit être mis en place. Efforcez-vous de parvenir à un consensus entre les opérateurs et le personnel de maintenance sur les tâches récurrentes pouvant être effectuées de manière productive par les opérateurs. Dans de nombreux cas, une formation légère sera nécessaire pour améliorer le niveau de compétence des opérateurs.
| Élément | Description |
|---|---|
| Points d’inspection | Identifiez et consignez les points d’inspection clés (toutes les pièces d’usure doivent être incluses). Envisagez de créer un plan des points d’inspection servant d’aide visuelle. |
| Visibilité | Remplacer les protections opaques par des protections transparentes lorsque les points d'inspection sont masqués (dans la mesure où cela est possible et sans danger). |
| Réglages | Identifiez et consignez tous les points de réglage ainsi que leurs paramètres associés. Envisagez d’indiquer les paramètres directement sur l’équipement afin de faciliter l’inspection et l’audit. |
| Points de lubrification | Identifier et documenter tous les points de lubrification. Planifier la lubrification pendant les changements de série ou autres arrêts programmés (en d’autres termes, éviter de créer de nouvelles sources de temps d’arrêt imprévus). Envisager de délocaliser les points de lubrification difficiles d’accès ou nécessitant l’arrêt de l’équipement (lorsque cela est faisable et sans danger). |
| Formation des opérateurs | Formez les opérateurs à signaler toute anomalie ou situation inhabituelle au chef de ligne. |
| Créer une liste de contrôle | Élaborez une liste de contrôle simple de maintenance autonome pour toutes les tâches d’inspection, de réglage, de lubrification et autres tâches de maintenance contrôlées par les opérateurs (en créant un « travail standardisé » pour le processus de maintenance autonome). |
| Audit | Prévoyez un audit périodique (d'abord quotidien, puis hebdomadaire) pour vérifier que la liste de contrôle de la maintenance autonome est bien respectée. Au cours de l'audit, mettez à jour la liste de contrôle si nécessaire afin qu'elle reste à jour et pertinente. Veillez à ce que les audits soient positifs et motivants (considérez-les comme un exercice de formation). |
Étape 3 – Commencer à mesurer le TRG
Au cours de cette étape, un système est mis en place pour suivre le TUE des équipements cibles. Ce système peut être manuel (consultez www.oee.com pour obtenir des informations détaillées sur la réalisation de calculs manuels de l’OEE) ou automatisé (tel que le XL Productivity Appliance™de Vorne), mais son champ d’application doit inclure le suivi des codes de motif des temps d’arrêt imprévus.
Pour la plupart des équipements, les pertes les plus importantes résultent des temps d’arrêt imprévus. Il est donc fortement recommandé de classer chaque événement d’arrêt imprévu par catégorie afin d’obtenir une vision claire des sources de perte de temps productif. Il est également recommandé d’inclure une catégorie pour les temps d’arrêt « non attribués » (c’est-à-dire les temps d’arrêt dont la cause est inconnue). La mise en place d’une catégorie pour les temps d’arrêt non attribués est particulièrement importante dans le cadre d’un suivi manuel de l’OEE. Elle améliore la précision en offrant aux opérateurs une option sûre lorsque la raison de l’arrêt n’est pas claire.
Les données doivent être collectées pendant au moins deux semaines afin d’identifier les causes récurrentes des temps d’arrêt imprévus des équipements, ainsi que l’impact des petits arrêts et des cycles lents. Examinez les données au cours de chaque équipe pour vous assurer de leur exactitude et vérifier que les véritables causes des temps d’arrêt imprévus sont bien enregistrées.
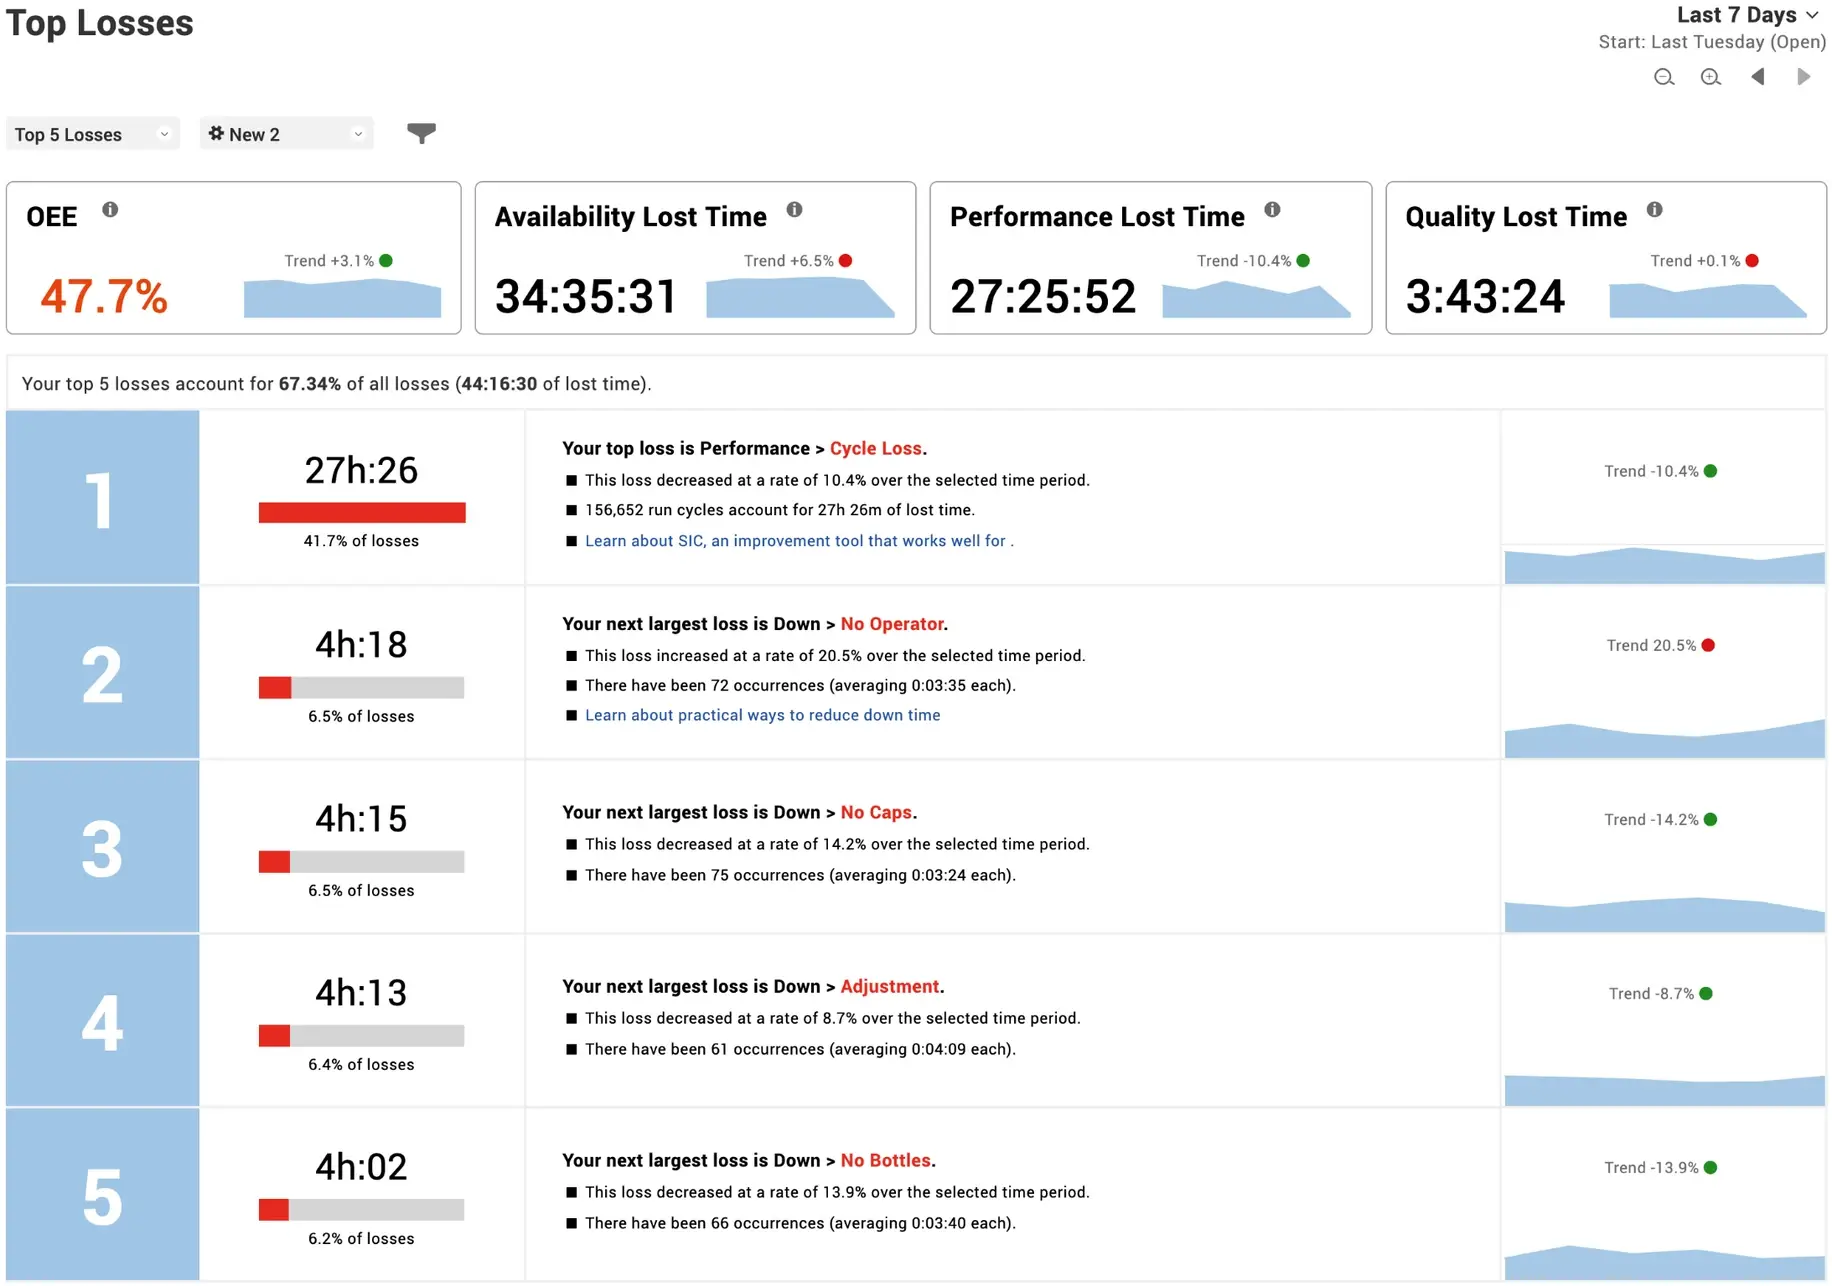
Étape n° 4 – Traiter les pertes majeures
Au cours de cette étape, on s'attaque aux principales sources de perte de temps de production. Le concept TPM d'« amélioration ciblée » (également appelé « Kaizen ») est présenté.
| Élément | Description |
|---|---|
| Sélectionner une perte | En vous basant sur les données de TRG et de temps d’arrêt spécifiques à l’équipement, sélectionnez une perte majeure à traiter. Dans la plupart des cas, la perte majeure sélectionnée doit correspondre à la principale source de temps d’arrêt non planifié. |
| Constituer une équipe | Constituez une équipe interfonctionnelle pour traiter le problème. Cette équipe doit comprendre quatre à six collaborateurs (opérateurs, personnel de maintenance et superviseurs) possédant les meilleures connaissances et l’expérience la plus solide en matière d’équipement… et susceptibles de bien travailler ensemble. |
| Recueillir des informations | Recueillez des informations détaillées sur les symptômes du problème, notamment des observations, des preuves matérielles et des preuves photographiques. Envisagez d’utiliser un diagramme d’Ishikawa (diagramme en arête de poisson) au niveau de l’équipement pour recueillir les observations. |
| Organiser | Organisez une session structurée de résolution de problèmes afin de : a) identifier les causes probables du problème, b) évaluer ces causes à la lumière des informations recueillies, et c) déterminer les solutions les plus efficaces. |
| Planifier | Planifier un temps d’arrêt prévu pour mettre en œuvre les solutions proposées. S’il existe un processus de contrôle des changements, veillez à l’utiliser lors de la mise en œuvre des solutions. |
| Redémarrage | Relancez la production et évaluez l’efficacité des solutions sur une période appropriée. Si celles-ci s’avèrent suffisamment efficaces, consignez les modifications apportées aux procédures et passez à la perte majeure suivante. Dans le cas contraire, recueillez des informations supplémentaires et organisez une nouvelle session structurée de résolution de problèmes. |
Au cours de cette étape, les données relatives au Taux de Rendement Global (TRG) doivent continuer à être soigneusement examinées à chaque équipe afin de suivre l’évolution des pertes déjà traitées, ainsi que de surveiller les améliorations globales de la productivité.
Étape 5 – Intégrer des techniques de maintenance proactive
Au cours de cette étape, des techniques de maintenance proactive sont intégrées au programme de maintenance (introduisant ainsi le concept TPM de « maintenance planifiée »).
Commencez par identifier tous les composants pouvant faire l’objet d’une maintenance proactive :
| Élément | Description |
|---|---|
| Composants sujets à l'usure | Identifiez et répertoriez tous les composants soumis à l’usure (ceux-ci devraient avoir été définis comme points d’inspection lors de la deuxième étape). Envisagez de remplacer les composants d’usure par des versions à faible usure ou sans usure. |
| Composants défaillants | Identifiez et consignez tous les composants connus pour tomber régulièrement en panne. |
| Points de contrainte | Envisagez de recourir à la thermographie et/ou à l’analyse des vibrations pour obtenir des informations supplémentaires sur les points de contrainte de l’équipement. |
Établissez ensuite des intervalles de maintenance proactive initiaux :
| Élément | Description |
|---|---|
| En fonction de l’usure | Pour les composants soumis à l’usure, déterminez le niveau d’usure actuel et un intervalle de remplacement de référence (dans certains cas, le remplacement peut être déclenché plus tôt à la suite d’une inspection de maintenance autonome, comme défini à l’étape 2). |
| Basé sur la défaillance prévue | Pour les composants sujets aux défaillances, établissez un intervalle de référence (prévu) entre les défaillances. |
| En fonction du temps | Élaborez un calendrier de maintenance planifiée de référence qui prévoit le remplacement proactif de tous les composants sujets à l’usure et aux défaillances. Envisagez d’utiliser le « temps de fonctionnement » plutôt que le « temps calendaire » comme base de calcul des intervalles. |
| Basé sur les ordres de travail | Mettez en place un processus standard pour générer des ordres de travail à partir du calendrier de maintenance planifiée. |
Créez ensuite un système de retour d’information permettant d’optimiser les intervalles de maintenance :
| Élément | Description |
|---|---|
| Registre des composants | Créer une fiche de suivi des composants pour chaque composant sujet à l’usure et aux défaillances. Consigner chaque remplacement, ainsi que des informations sur l’état du composant au moment du remplacement (par exemple, degré d’usure, « composant défaillant », « aucun problème observable », etc.). |
| Audit mensuel | Réalisez un audit mensuel de la maintenance planifiée : a) vérifiez que le calendrier de maintenance planifiée est respecté, b) vérifiez que les fiches de suivi des composants sont tenues à jour, et c) passez en revue toutes les nouvelles entrées dans le registre des composants et ajustez les intervalles de maintenance si nécessaire. Veillez à ce que les audits restent positifs et motivants (considérez-les comme un exercice de formation). |
| Ajustements des intervalles de maintenance | Chaque fois qu’un remplacement de composant non prévu a lieu, envisagez d’ajuster l’intervalle de maintenance. Si le composant ne figure pas dans le calendrier de maintenance planifiée, envisagez de l’y ajouter. |
| Analyse des composants | Envisagez de représenter graphiquement les données au fil du temps issues de l’analyse thermographique et vibratoire afin de mettre en évidence les problèmes et dysfonctionnements émergents. |
Activités TPM supplémentaires
La feuille de route simplifiée est optimisée pour offrir une approche progressive, étape par étape, de la mise en œuvre du TPM. Quelle est donc la prochaine étape du parcours TPM ?
Il existe quatre activités TPM supplémentaires qui ne font pas partie du champ d’application de la feuille de route simplifiée. La question qui se pose alors est la suivante : quand ces activités doivent-elles être mises en place ? Conformément à l’approche progressive, étape par étape, le choix des nouvelles activités doit être hiérarchisé en fonction des besoins les plus pressants et les plus urgents.
| Activité TPM | À introduire lorsque… |
|---|---|
| Maintenance de la qualité | La qualité est au cœur des problèmes auxquels l’entreprise est confrontée. Cela peut résulter a) de problèmes importants soulevés par les clients concernant la qualité ou b) de préoccupations internes importantes concernant la qualité (par exemple, un rendement de première passe insatisfaisant). |
| Gestion précoce des équipements | De nouveaux équipements sont en cours de conception ou d’installation dans une zone présentant des contraintes ou des goulots d’étranglement. |
| Sécurité, santé, environnement | L’entreprise a) ne dispose d’aucun programme concret en matière de sécurité, de santé et d’environnement, ou b) le programme existant gagnerait considérablement à être intégré aux activités TPM existantes. |
| Le TPM dans l’administration | Les problèmes administratifs (par exemple, les retards dans le traitement des commandes clients ou des factures, les difficultés d’approvisionnement en pièces) constituent l’un des principaux obstacles au bon déroulement de la production. |
Amélioration durable
L’un des plus grands défis pour toute entreprise est de parvenir à une amélioration durable. Cela implique à la fois a) d’obtenir des résultats à court terme et b) de pérenniser ces résultats sur le long terme. Cette section présente quatre techniques permettant d’atteindre une amélioration durable.
- Impliquer les collaborateurs
- Réussir dès le début
- Exercer un leadership actif
- Faire évoluer l’initiative
L’implication des collaborateurs est essentielle à la réussite des initiatives, tant à court qu’à long terme. Une technique très efficace pour impliquer les collaborateurs consiste à créer une vision commune de l’état « amélioré » futur de l’entreprise – et à expliquer clairement en quoi cela profitera aux collaborateurs. Cela créera une motivation forte et généralisée pour réussir. Une autre technique efficace consiste à reconnaître et à récompenser les comportements souhaités. Dans le cadre du TPM, cela peut se traduire par la remise d’un trophée mensuel tournant récompensant la meilleure zone 5S ou par l’attribution chaque mois de chèques-cadeaux pour la plus grande amélioration Kaizen.
Obtenir des résultats rapides contribue à garantir le succès à long terme en créant une dynamique favorable à l’initiative. À l’inverse, si une initiative est perçue comme ayant déjà été tentée et ayant échoué, il sera beaucoup plus difficile de la mettre en œuvre avec succès à l’avenir.
Assurer un leadership actif est l’une des principales responsabilités de la direction (jusqu’au directeur d’usine inclus). Cela implique de démontrer régulièrement l’importance des activités TPM par des paroles et des actes. Un leadership actif combat la tendance naturelle des employés à retomber dans leurs anciens schémas de comportement et leurs anciennes méthodes de travail. Il insuffle continuellement une nouvelle énergie à l’initiative, qui, au fil du temps, est assimilée par les employés sous la forme de nouveaux comportements ancrés.
Faire évoluer l’initiative consiste à appliquer des techniques d’amélioration continue afin de s’assurer qu’elle ne s’essouffle pas et que les employés ne tombent pas dans la complaisance. L’objectif est de maintenir l’initiative vivante et intéressante. Faire évoluer l’initiative contribue également à garantir sa pérennité à long terme en l’adaptant constamment à un environnement en mutation.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS LEAN GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.