SMED (Cambio de matriz en un minuto)
¿Qué es el SMED?
El SMED (Single-Minute Exchange of Die, o «cambio de matriz en un minuto») es un sistema destinado a reducir drásticamente el tiempo que se tarda en completar los cambios de equipo. La esencia del sistema SMED consiste en convertir el mayor número posible de pasos del cambio en «externos» (realizados mientras el equipo está en funcionamiento) y en simplificar y agilizar los pasos restantes. El nombre «Single-Minute Exchange of Die» (cambio de matriz en un minuto) proviene del objetivo de reducir los tiempos de cambio a cifras de «un solo dígito» (es decir, menos de 10 minutos).
Ventajas del SMED
Un programa SMED eficaz aportará las siguientes ventajas:
- Menores costes de fabricación: unos cambios más rápidos se traducen en menos tiempo de inactividad de los equipos
- Lotes de menor tamaño: unos cambios más rápidos permiten cambios de producto más frecuentes
- Mayor capacidad de respuesta a la demanda de los clientes: los lotes más pequeños permiten una programación más flexible
- Menores niveles de existencias: los lotes más pequeños dan lugar a menores niveles de existencias
- Puestas en marcha más fluidas: los procesos de cambio estandarizados mejoran la uniformidad y la calidad
Conceptos básicos del SMED
El SMED fue desarrollado por Shigeo Shingo, un ingeniero industrial japonés que tuvo un éxito extraordinario a la hora de ayudar a las empresas a reducir drásticamente sus tiempos de cambio de producción. Su trabajo pionero dio lugar a reducciones documentadas en los tiempos de cambio de producción de una media del 94 % (por ejemplo, de 90 minutos a menos de 5 minutos) en una amplia variedad de empresas.
Puede resultar difícil imaginar que los tiempos de cambio se reduzcan en un factor de 20, pero pensemos en el sencillo ejemplo de cambiar una rueda:
- Para muchas personas, cambiar una sola rueda puede llevar fácilmente 15 minutos.
- Para un equipo de boxes de la NASCAR, cambiar cuatro neumáticos lleva menos de 15 segundos.
Muchas de las técnicas que utilizan los equipos de boxes de la NASCAR (realizar el mayor número posible de pasos antes de que comience la parada en boxes; utilizar un equipo coordinado para realizar varios pasos en paralelo; crear un proceso estandarizado y altamente optimizado) también se emplean en el SMED. De hecho, el paso de un cambio de neumático de 15 minutos a uno de 15 segundos puede considerarse un proceso SMED.
En SMED, los cambios de producción se componen de pasos que se denominan «elementos». Hay dos tipos de elementos:
- Elementos internos: elementos que deben completarse mientras el equipo está parado
- Elementos externos: elementos que pueden completarse mientras el equipo está en funcionamiento
El proceso SMED se centra en convertir el mayor número posible de elementos en externos, así como en simplificar y agilizar todos los elementos.
Ejemplo de SMED
Una forma excelente de aprender más sobre SMED es analizar un ejemplo de implementación. Esta sección ofrece una guía paso a paso para una implementación sencilla y práctica de SMED.
Antes de empezar
Prácticamente todas las empresas manufactureras que realizan cambios de producción pueden beneficiarse del SMED. Sin embargo, eso no significa que el SMED deba ser la primera prioridad. En la práctica, las empresas cuentan con recursos limitados, y dichos recursos deben destinarse a donde generen el mayor rendimiento.
Entonces, ¿cuál debería ser la prioridad principal? Para la mayoría de las empresas, la prioridad principal debería ser garantizar que se comprenda claramente dónde se está perdiendo tiempo productivo y que las decisiones sobre iniciativas de mejora se tomen basándose en datos concretos. Eso significa implantar un sistema para recopilar y analizar los datos de rendimiento de la fabricación.
El estándar de referencia de facto para los datos de rendimiento de la fabricación es la medición de la OEE (eficacia global de los equipos), con un desglose adicional de las categorías de pérdida de OEE en las «Seis Grandes Pérdidas» y un desglose detallado de las pérdidas de disponibilidad de la OEE en códigos de causa de paradas (incluidos códigos para el seguimiento del tiempo de cambio de producción).
Una vez implantado un sistema para medir el rendimiento de la fabricación, recopile datos durante al menos dos semanas para obtener una imagen clara de dónde se está perdiendo tiempo productivo.
| Elemento | Descripción |
|---|---|
| SMED | Si los cambios de producción representan un porcentaje significativo del tiempo productivo perdido (por ejemplo, al menos el 20 %), considere la posibilidad de poner en marcha un programa SMED. |
| TPM | De lo contrario, considere centrarse primero en un programa de TPM (Mantenimiento Productivo Total). |
Paso uno: identificar el área piloto
En este paso, se selecciona el área objetivo para el programa piloto de SMED. El equipo ideal tendrá las siguientes características:
| Elemento | Descripción |
|---|---|
| Duración | El cambio de serie es lo suficientemente largo como para ofrecer un margen significativo de mejora, pero no tan largo como para que su alcance resulte abrumador (por ejemplo, un cambio de una hora supone un buen equilibrio). |
| Variación | Existe una gran variación en los tiempos de cambio de producción (por ejemplo, los tiempos de cambio oscilan entre una y tres horas). |
| Oportunidades | Hay múltiples oportunidades para realizar el cambio de producción cada semana (por lo que las mejoras propuestas pueden probarse rápidamente). |
| Familiaridad | Los empleados que conocen bien el equipo (operarios, personal de mantenimiento, control de calidad y supervisores) se muestran comprometidos y motivados. |
| Limitación | El equipo constituye una limitación o un cuello de botella, por lo que las mejoras aportarán beneficios inmediatos. Si se selecciona un equipo que supone una limitación, minimiza el riesgo potencial creando un stock temporal y asegurándote de que se puedan tolerar los paros imprevistos. |
Para crear una amplia base de apoyo al proyecto SMED, incluye a todo el espectro de empleados implicados en el proceso de selección y esfuérzate por alcanzar un consenso dentro del equipo en cuanto a la elección del equipo objetivo.
Una vez seleccionado el equipo objetivo, registre un tiempo de referencia para el cambio de producción. El tiempo de cambio debe medirse como el tiempo transcurrido entre la producción de la última pieza buena (a plena velocidad) y la producción de la primera pieza buena (a plena velocidad). Tenga en cuenta el «efecto Hawthorne»: los tiempos de cambio pueden mejorar temporalmente por el simple hecho de observar el proceso. Siempre que sea posible, utilice datos anteriores para establecer el tiempo de referencia del cambio.
Paso dos: identificar los elementos
En este paso, el equipo trabaja conjuntamente para identificar todos los elementos del cambio de producción. La forma más eficaz de hacerlo es grabar en vídeo todo el proceso de cambio de producción y, a continuación, utilizar la grabación para crear una lista ordenada de elementos, cada uno de los cuales incluye:
- Descripción: qué trabajo se realiza
- Tiempo necesario: cuánto tiempo se tarda en completar el elemento
Algunos consejos útiles para este paso:
| Elemento | Descripción |
|---|---|
| Elementos | Un cambio típico dará lugar a la documentación de entre 30 y 50 elementos. |
| Notas adhesivas | Un método rápido para registrar los elementos consiste en crear una serie de notas adhesivas que se pegan en la pared en el orden en que se llevan a cabo durante el cambio de producción. |
| Persona y máquina | Asegúrate de registrar tanto los elementos «humanos» (aquellos en los que el operario realiza una acción) como los elementos «de equipo» (aquellos en los que el equipo realiza una acción). Como se comentará más adelante, los elementos humanos suelen ser los más fáciles de optimizar. |
| Otras notas | Mientras se graba el cambio de serie, es recomendable que varios observadores tomen notas. A veces, los observadores se dan cuenta de cosas que pasan desapercibidas en la grabación. |
| Observa | Limítate a observar: deja que el cambio de producción siga su curso normal. |
El resultado de este paso debe ser una lista completa de los elementos del cambio de producción, cada uno con una descripción y su «coste» en tiempo.
Paso tres: separar los elementos externos
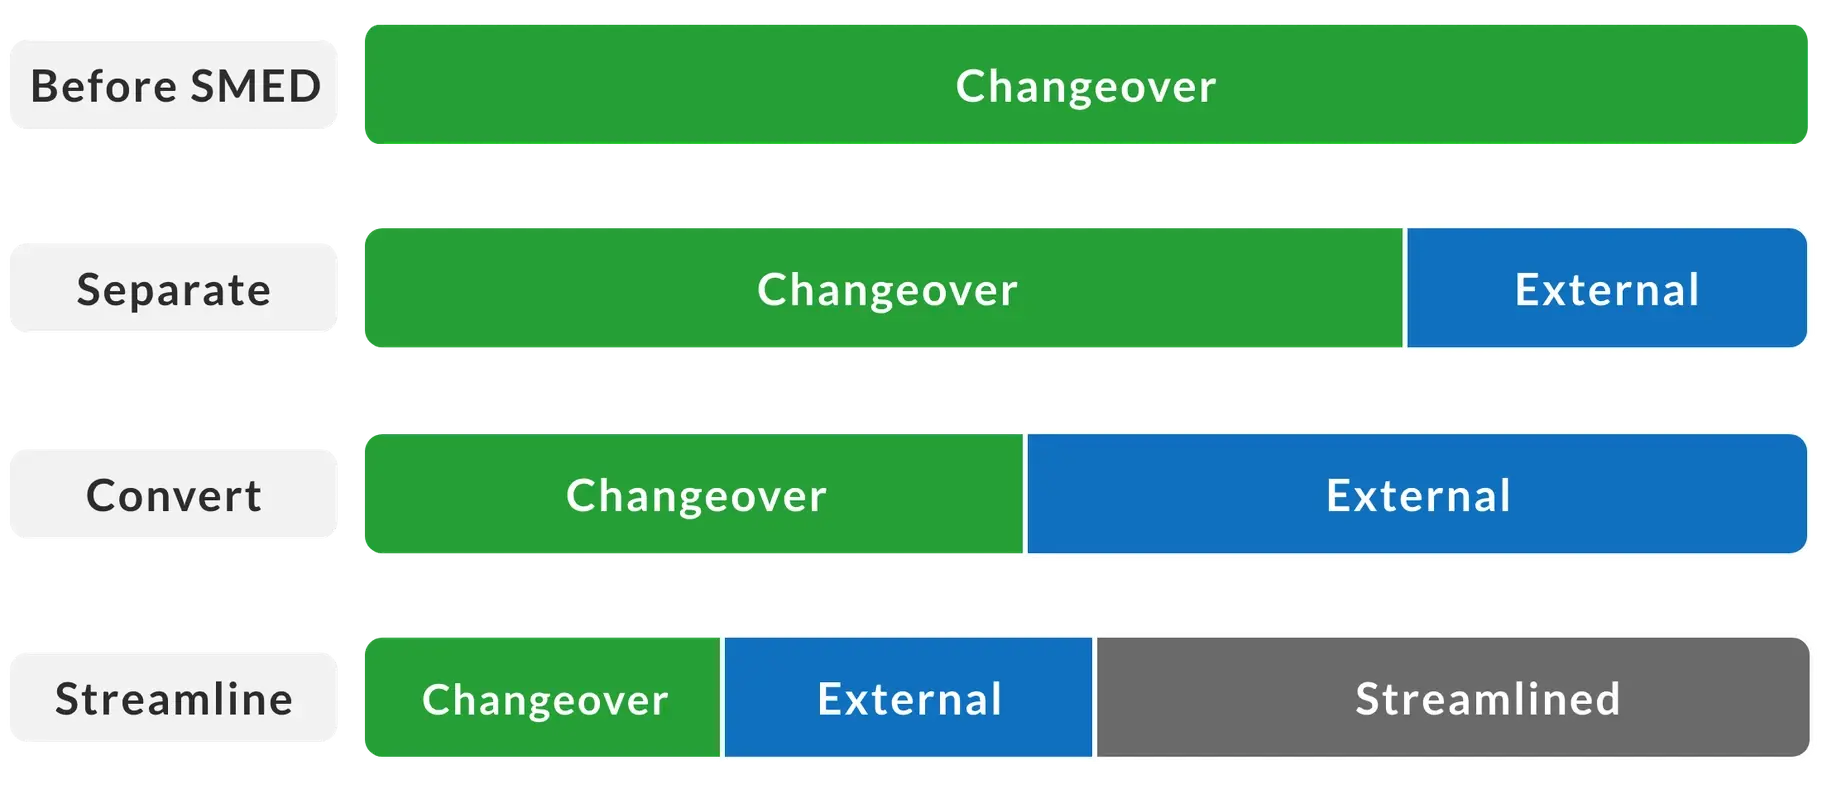
En este paso, se identifican los elementos del proceso de cambio de producción que pueden realizarse con pocos o ningún cambio mientras el equipo está en funcionamiento, y se trasladan a la fase «externa» del cambio de producción (es decir, se realizan antes o después del cambio). No es raro que los tiempos de cambio de producción se reduzcan casi a la mitad solo con este paso.
Para cada elemento, el equipo debe plantearse la siguiente pregunta: ¿Se puede completar este elemento, tal y como se realiza actualmente o con un cambio mínimo, mientras el equipo está en funcionamiento?
Si la respuesta es afirmativa, clasifique el elemento como «externo» y trasládelo antes o después del cambio de producción, según corresponda.
Entre los ejemplos de elementos que pueden someterse a este tratamiento se incluyen:
| Elemento | Descripción |
|---|---|
| Recuperación | Recuperación de piezas, herramientas, materiales y/o instrucciones. |
| Inspección | Inspección de piezas, herramientas y/o materiales. |
| Limpieza | Tareas de limpieza que pueden realizarse mientras el proceso está en marcha. |
| Calidad | Controles de calidad de la última tirada de producción. |
El resultado de este paso debe ser una lista actualizada de los elementos de cambio de línea, dividida en tres partes: elementos externos (antes del cambio de línea), elementos internos (durante el cambio de línea) y elementos externos (después del cambio de línea).
Paso cuatro: convertir los elementos internos en externos
En este paso, se examina minuciosamente el proceso de cambio actual, con el objetivo de convertir el mayor número posible de elementos internos en externos.
Para cada elemento interno, el equipo debe plantearse las siguientes preguntas: Si hubiera una forma de convertir este elemento en externo, ¿cuál sería? ¿Cómo podríamos hacerlo?
Esto dará como resultado una lista de elementos candidatos a medidas posteriores. Esta lista debe priorizarse para que se actúe primero sobre los candidatos más prometedores. Básicamente, esto se reduce a realizar un análisis de costes y beneficios para cada elemento candidato:
- El coste, medido en función de los materiales y la mano de obra necesarios para realizar los cambios requeridos.
- El beneficio, medido por el tiempo que se ahorrará en el cambio de producción.
Una vez que la lista se haya priorizado, se podrá comenzar a trabajar en la realización de los cambios necesarios.
Algunos ejemplos de técnicas que pueden utilizarse para convertir elementos internos en externos son:
| Elemento | Descripción |
|---|---|
| Preparación previa | Preparar las piezas con antelación (p. ej., precalentar los troqueles antes del cambio) |
| Plantillas | Utilizar plantillas duplicadas (p. ej., realizar la alineación y otros ajustes antes del cambio de modelo) |
| Modularización | Modularizar el equipo (por ejemplo, sustituir una impresora en lugar de ajustar el cabezal de impresión, de modo que la impresora pueda configurarse para un nuevo número de pieza antes del cambio de modelo) |
| Modificar | Modificar el equipo (por ejemplo, añadir protecciones para permitir una limpieza segura mientras el proceso está en marcha) |
El resultado de este paso debería ser una lista actualizada de elementos de cambio de producción, con menos elementos internos y elementos externos adicionales (que se realizan antes o después del cambio de producción).
Paso cinco: optimizar los elementos restantes
En este paso, se revisan los elementos restantes con el objetivo de optimizarlos y simplificarlos para que puedan completarse en menos tiempo. Se debe dar prioridad a los elementos internos para respaldar el objetivo principal de acortar el tiempo de cambio de producción.
Para cada elemento, el equipo debe plantearse las siguientes preguntas: ¿Cómo se puede completar este elemento en menos tiempo? ¿Cómo podemos simplificar este elemento?
Al igual que en el paso anterior, se debe realizar un sencillo análisis de costes y beneficios para priorizar las medidas que se tomarán con respecto a los elementos.
Algunos ejemplos de técnicas que pueden utilizarse para optimizar los elementos son:
| Elemento | Descripción |
|---|---|
| Liberación | Eliminar los tornillos (p. ej., utilizar mecanismos de liberación rápida u otros tipos de abrazaderas funcionales) |
| Ajuste | Eliminar los ajustes (p. ej., utilizar ajustes numéricos estandarizados; convertir los ajustes en múltiples posiciones fijas; utilizar líneas centrales visibles; utilizar cuñas para estandarizar el tamaño de la matriz) |
| Movimiento | Eliminar el movimiento (p. ej., reorganizar el espacio de trabajo) |
| Esperas | Eliminar las esperas (p. ej., dar máxima prioridad a la inspección del primer artículo en el control de calidad) |
| Estandarización | Estandarizar el material (por ejemplo, para que se necesiten menos herramientas) |
| Operaciones | Crear operaciones paralelas (p. ej., tener en cuenta que, cuando varios operarios trabajan en el mismo equipo, hay que prestar especial atención a los posibles problemas de seguridad) |
| Mecanizar | Mecanizar (normalmente esto se considera un último recurso) |
El resultado de este paso debería ser un conjunto de instrucciones de trabajo actualizadas para el cambio de producción (es decir, la creación de un «trabajo estandarizado») y un tiempo de cambio de producción significativamente más rápido.
Acelerar el progreso
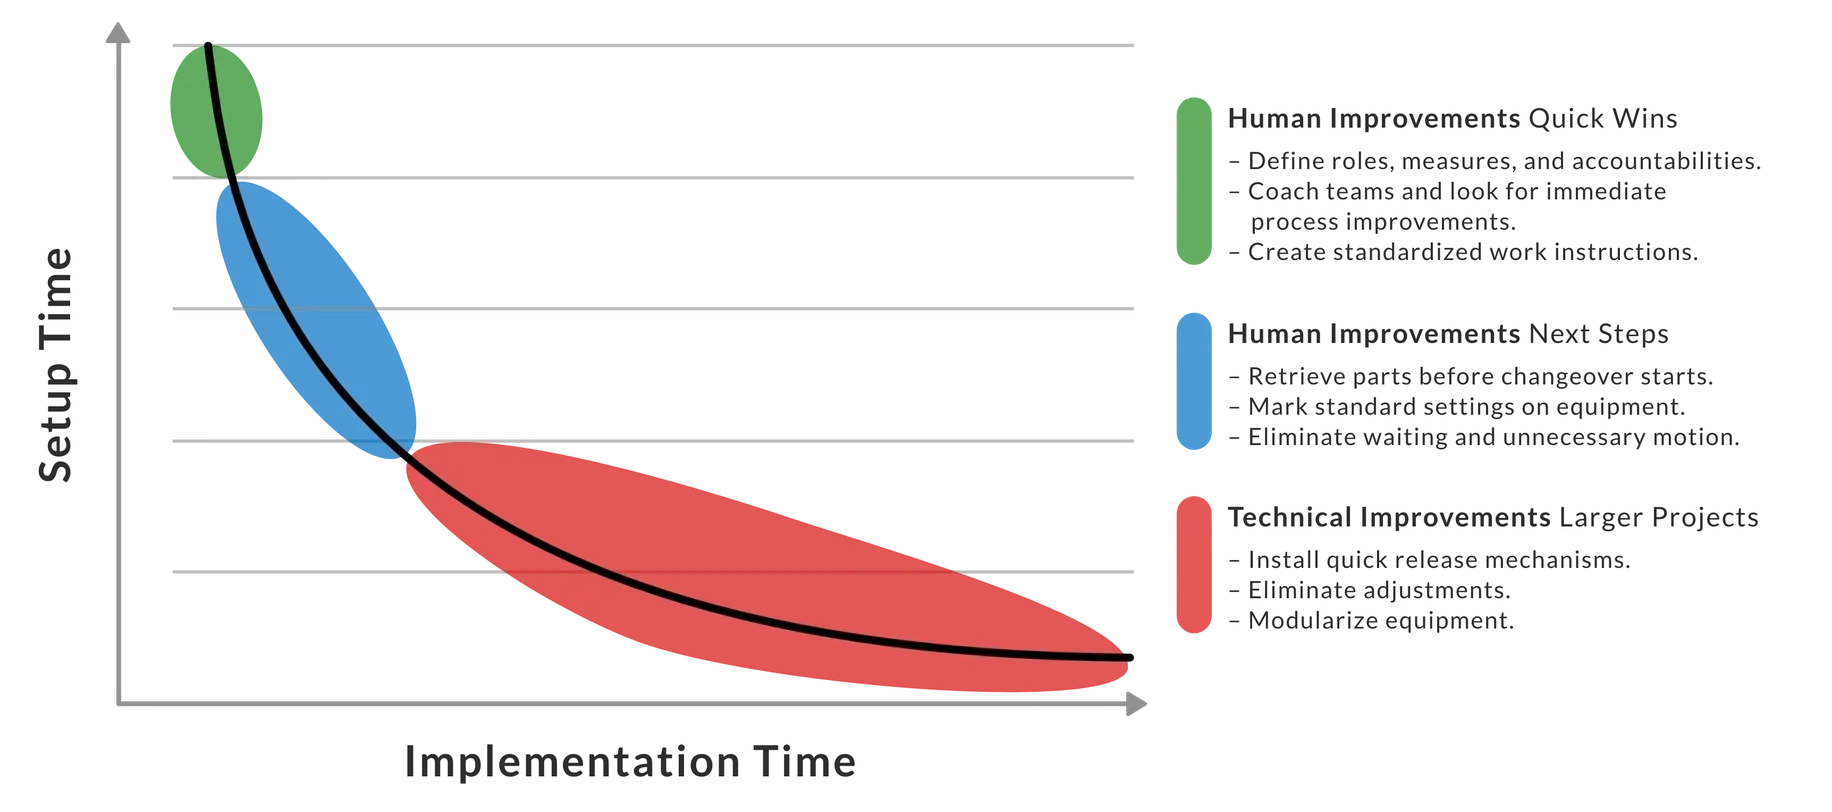
A la hora de implementar el SMED, conviene tener en cuenta que existen dos grandes categorías de mejora:
- Humanas: logradas mediante la preparación y la organización
- Técnica: lograda mediante la ingeniería
La experiencia ha demostrado que, por lo general, los elementos humanos se mejoran mucho más rápido y son menos costosos de mejorar que los elementos técnicos. En otras palabras, los resultados rápidos suelen obtenerse con los elementos humanos. Evita la tentación, especialmente con equipos técnicamente competentes, de centrarte en exceso en los elementos técnicos. En su lugar, céntrate primero en los elementos humanos.
El siguiente gráfico ilustra este principio, mostrando ejemplos de áreas de oportunidad para proyectos SMED.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS LEAN GRATUITAS3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.