OEE (Efficacia complessiva delle attrezzature)
Che cos’è l’OEE?
L'OEE (Overall Equipment Effectiveness, efficienza complessiva delle attrezzature) è un indicatore di "best practice" che identifica la percentuale del tempo di produzione pianificato che è effettivamente produttivo. Un punteggio OEE del 100% rappresenta una produzione perfetta: produzione esclusiva di pezzi conformi, alla massima velocità possibile, senza tempi di fermo.
L’OEE è utile sia come parametro di riferimento che come base di confronto:
- Come parametro di riferimento, l’OEE può essere utilizzato per confrontare le prestazioni di un determinato impianto di produzione con gli standard del settore, con impianti interni simili o con i risultati ottenuti nei diversi turni di lavoro sullo stesso impianto.
- Come linea di riferimento, l’OEE può essere utilizzato per monitorare i progressi nel tempo nell’eliminazione degli sprechi da un determinato impianto di produzione.
Parametri di riferimento dell’OEE
Quindi, come parametro di riferimento, quale è considerato un “buon” punteggio OEE? Qual è un punteggio OEE di livello mondiale?
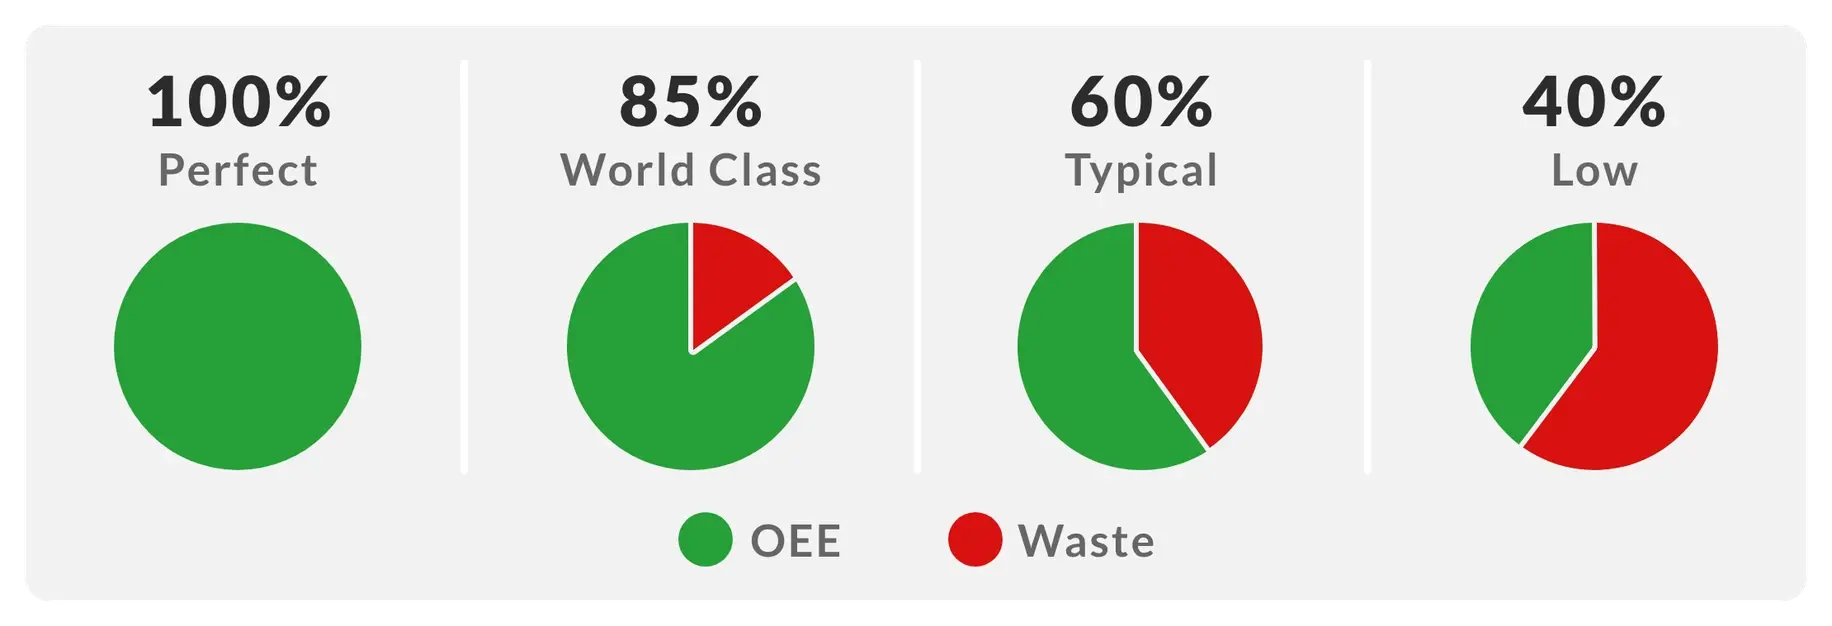
- Un OEE del 100% rappresenta una produzione perfetta: produzione esclusiva di pezzi conformi, alla massima velocità possibile, senza tempi di fermo.
- Un OEE dell’85% è considerato di livello mondiale per i produttori discreti. Per molte aziende, rappresenta un obiettivo a lungo termine adeguato.
- Un OEE del 60% è abbastanza tipico per i produttori di beni discreti, ma indica che c’è un notevole margine di miglioramento.
- Un OEE del 40% non è affatto raro per le aziende manifatturiere che stanno appena iniziando a monitorare e migliorare le proprie prestazioni produttive. Si tratta di un punteggio basso e, nella maggior parte dei casi, può essere facilmente migliorato attraverso misure semplici (ad esempio, monitorando le cause dei tempi di fermo e affrontando le principali fonti di inattività, una alla volta).
Calcoli semplici dell'OEE
Come viene calcolato il punteggio OEE?
In termini molto semplici, l’OEE è il rapporto tra il tempo di piena produttività e il tempo di produzione pianificato. In pratica, l’OEE si calcola come segue:
OEE = (Numero di prodotti conformi × Tempo di ciclo ideale) / Tempo di produzione pianificato
Definiamo alcuni termini utilizzati nella formula dell’OEE:
- Numero di pezziconformi: pezzi prodotti senza alcun difetto
- Tempo di ciclo ideale: il tempo teoricamente più veloce possibile per produrre un pezzo
- Tempo di produzione pianificato: il tempo totale in cui l’impianto di produzione è programmato per la produzione
- Tempo di piena produttività: produzione esclusiva di pezzi conformi, alla massima velocità possibile, senza tempi di fermo
Metodo preferito per il calcolo dell’OEE
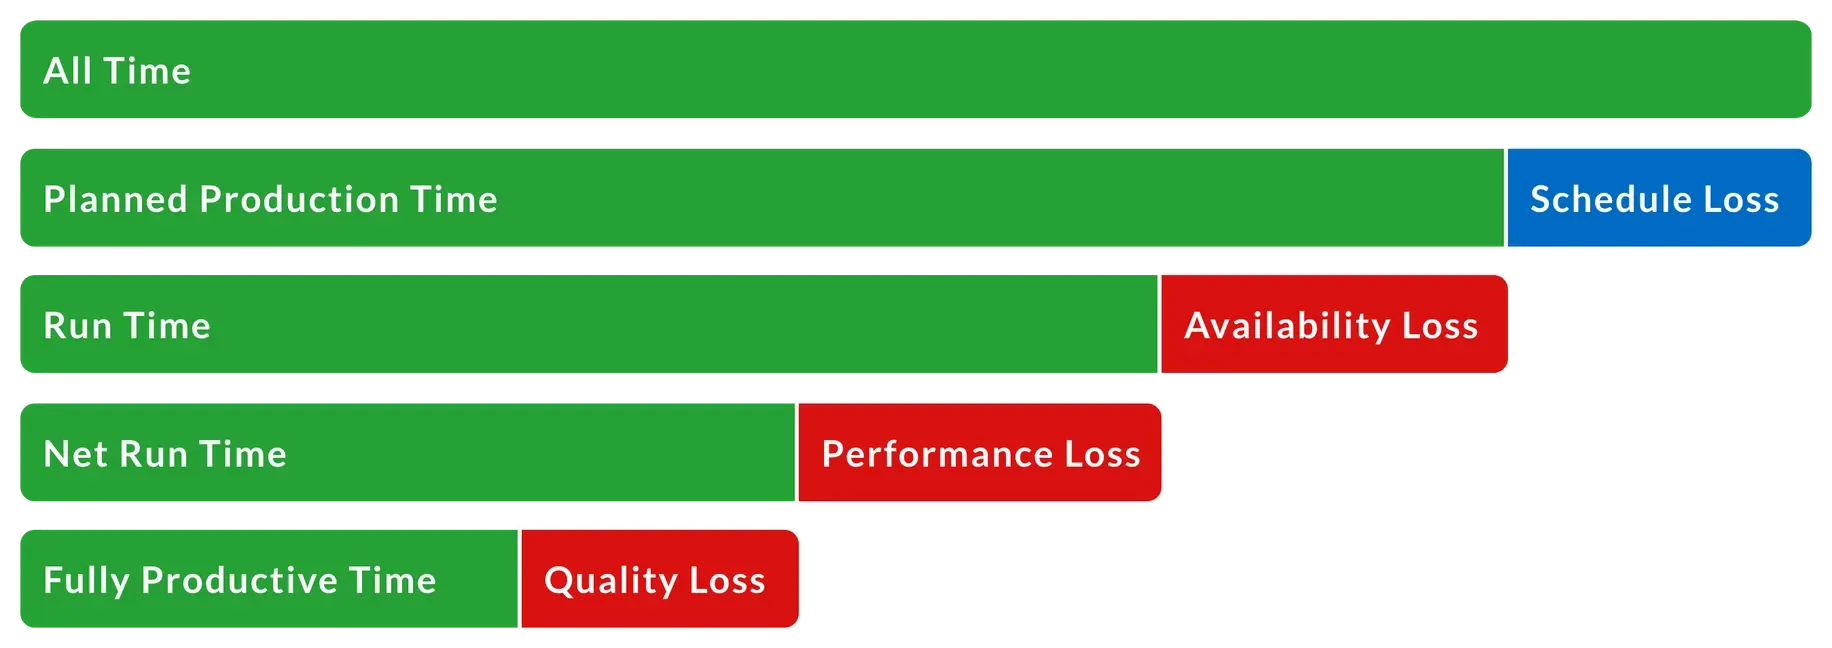
Il metodo preferito per calcolare l’OEE è matematicamente equivalente alla semplice formula descritta sopra, ma fornisce una comprensione molto più approfondita degli sprechi nel processo di produzione, suddividendoli in tre fattori:
- Perdita di disponibilità
- Perdita di rendimento
- Perdita di qualità
Calcolo della disponibilità
La disponibilità tiene conto della perdita di disponibilità, che comprende tutti gli eventi che interrompono la produzione pianificata per un periodo di tempo apprezzabile (in genere diversi minuti o più). La perdita di disponibilità include le interruzioni non pianificate (come guasti alle attrezzature e carenze di materiale) e le interruzioni pianificate (come i tempi di cambio formato).
La disponibilità viene calcolata come rapporto tra il tempo di funzionamento e il tempo di produzione pianificato, dove il tempo di funzionamento è semplicemente il tempo di produzione pianificato meno il tempo di fermo:
Disponibilità = Tempo di funzionamento / Tempo di produzione pianificato
Dove tempo di funzionamento = tempo di produzione pianificato − tempo di fermo
Calcolo delle prestazioni
La prestazione tiene conto della perdita di prestazione, che comprende tutti i fattori che causano il funzionamento dell’impianto di produzione a una velocità inferiore a quella massima possibile durante il funzionamento (compresi i cicli lenti e i piccoli arresti).
La prestazione viene calcolata come rapporto tra il tempo di funzionamento netto e il tempo di funzionamento. In pratica, si calcola come segue:
Prestazione = (Tempo di ciclo ideale × Quantità totale) / Tempo di funzionamento
Il tempo di ciclo ideale è il tempo teorico più veloce possibile per produrre un pezzo. Pertanto, quando viene moltiplicato per il numero totale, il risultato è il tempo di funzionamento netto, ovvero il tempo teorico più veloce possibile per produrre la quantità totale di pezzi.
Ecco un semplice esempio di calcolo delle prestazioni:
| Articolo | Valore | Spiegazione |
|---|---|---|
| Tempo di ciclo ideale | 1 minuto | Tempo teorico più breve per la produzione di questo pezzo. |
| Numero totale | 300 | Quantità totale di pezzi prodotti durante questo turno. |
| Tempo di lavorazione | 330 minuti | Tempo di esecuzione di questo turno (tempo di produzione pianificato meno il tempo di fermo). |
| Rendimento | 90,9% | (Tempo di ciclo ideale × Conteggio totale) / Tempo di esecuzione = (1 × 300) / 330 |
Calcolo della qualità
La qualità tiene conto della perdita di qualità, che esclude i pezzi prodotti che non soddisfano gli standard di qualità, compresi quelli che vengono successivamente rilavorati.
La qualità viene calcolata come rapporto tra il tempo pienamente produttivo (solo il numero di pezzi conformi prodotti alla massima velocità possibile senza tempi di fermo) e il tempo di funzionamento netto (il tempo più breve possibile per il numero totale di pezzi). In pratica, si calcola come segue:
Qualità = Numero di pezzi conformi / Numero totale di pezzi
Calcolo dell’OEE
L’OEE tiene conto di tutte le perdite (perdita per tempi di fermo, perdita di velocità e perdita di qualità), fornendo così una misura del tempo di produzione effettivamente produttivo.
L’OEE viene calcolato come rapporto tra il tempo pienamente produttivo e il tempo di produzione pianificato. In pratica, si calcola come segue:
OEE = Disponibilità × Prestazione × Qualità
Se si sostituiscono le equazioni relative a disponibilità, rendimento e qualità nell’equazione sopra riportata e poi si semplifica al massimo, il risultato è:
OEE = (Numero di pezzi conformi × Tempo di ciclo ideale) / Tempo di produzione pianificato
Questo è il calcolo “più semplice” dell’OEE descritto in precedenza. Con un po’ di riflessione, si può notare che moltiplicando il numero di pezzi conformi per il tempo di ciclo ideale si ottiene il tempo pienamente produttivo (produzione esclusiva di pezzi conformi, il più rapidamente possibile, senza tempi di fermo).
Produzione perfetta
In precedenza, un punteggio OEE del 100% è stato descritto come produzione perfetta: produzione esclusiva di pezzi conformi, alla massima velocità possibile, senza tempi di fermo. Colleghiamo questo concetto di produzione perfetta al calcolo dell’OEE:
- Produrre solo pezzi conformi significa un punteggio di Qualità pari al 100%
- Il più rapidamente possibile significa un punteggio di Prestazione pari al 100%
- Senza tempi di fermo significa un punteggio di Disponibilità del 100%
Lavorare su esempi concreti è un ottimo modo per padroneggiare il calcolo dell’OEE. Per esempi pratici gratuiti, modelli, fogli di calcolo e altre risorse, visitate: https://www.oee.com/.
Metriche di produzione
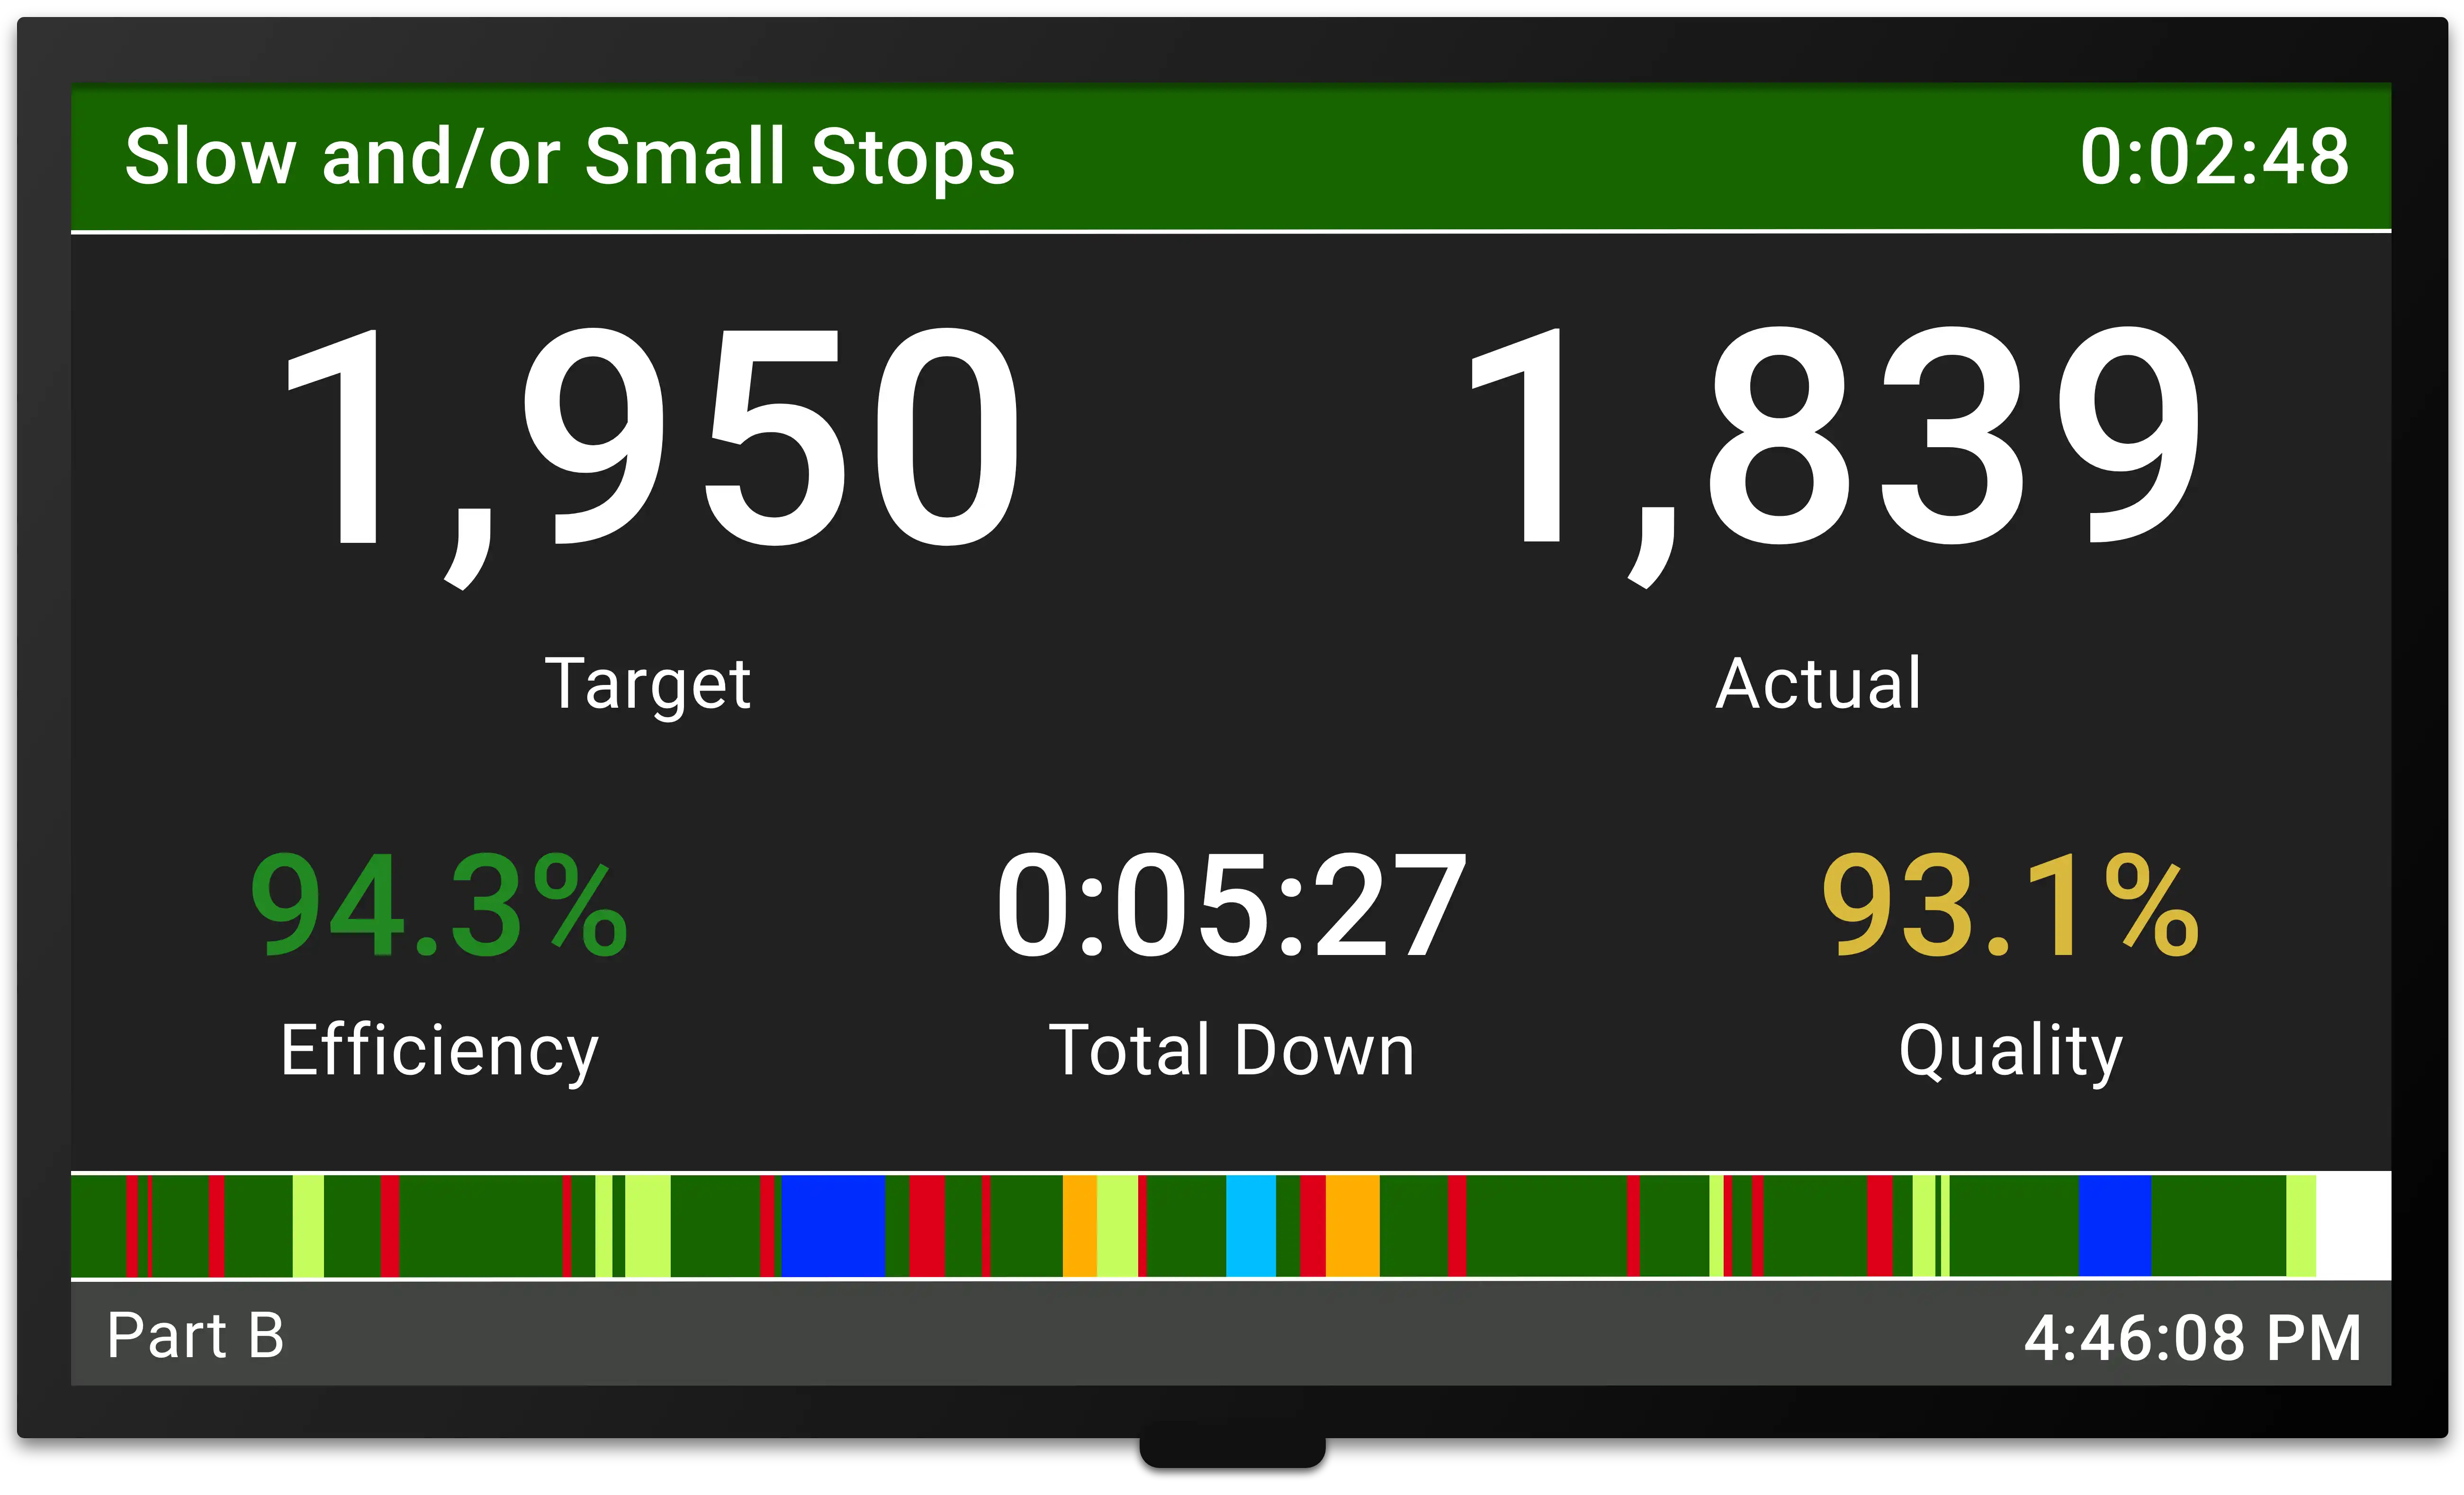
L’OEE è un ottimo strumento per i manager, ma per i dipendenti in produzione può risultare un po’ astratto. I dipendenti in produzione daranno il meglio di sé quando vengono loro assegnati obiettivi in tempo reale, facilmente interpretabili e altamente motivanti. Un buon esempio di una serie efficace di metriche di produzione è il TAED:
- Target: un obiettivo di produzione in tempo reale basato sul tasso di produzione pianificato
- Effettivo: il conteggio effettivo della produzione
- Efficienza: il rapporto tra Obiettivo e Effettivo; di quanto la produzione è in anticipo o in ritardo in termini percentuali
- Tempo di fermo: tempo di fermo non pianificato accumulato durante il turno, aggiornato in tempo reale; ciò mantiene una forte attenzione su un’area chiave di miglioramento su cui è possibile intervenire
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI LEAN GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.