OEE (efficacité globale des équipements)
Qu'est-ce que l'OEE ?
L'OEE (taux de rendement global des équipements) est un indicateur issu des « meilleures pratiques » qui mesure le pourcentage du temps de production prévu qui est réellement productif. Un OEE de 100 % correspond à une production parfaite : la fabrication exclusive de pièces conformes, aussi rapidement que possible, sans aucun temps d'arrêt.
L’OEE est utile à la fois comme référence et comme base de comparaison :
- En tant que référence, l’OEE permet de comparer les performances d’un équipement de production donné aux normes du secteur, à celles d’équipements similaires au sein de l’entreprise ou aux résultats obtenus par différentes équipes travaillant sur le même équipement.
- En tant que référence de base, l’OEE permet de suivre les progrès réalisés au fil du temps dans l’élimination du gaspillage sur un équipement de production donné.
Références en matière de TUE
Ainsi, en tant que référence, quel est le score de TAS considéré comme « bon » ? Quel est le score de TAS de classe mondiale ?
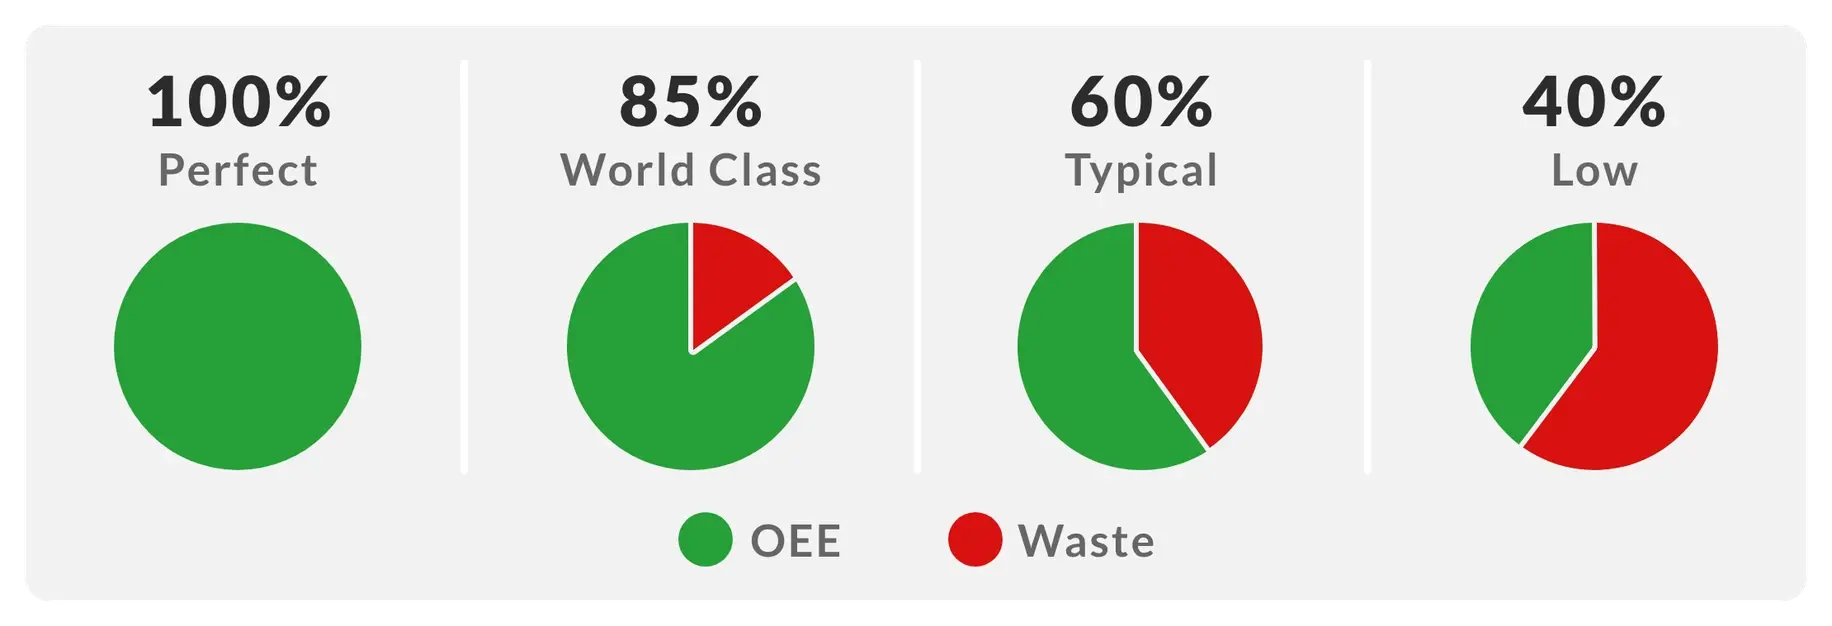
- Un OEE de 100 % correspond à une production parfaite : la fabrication exclusive de pièces conformes, aussi rapidement que possible, sans aucun temps d’arrêt.
- Un OEE de 85 % est considéré comme de classe mondiale pour les fabricants de produits discrets. Pour de nombreuses entreprises, il s’agit d’un objectif à long terme approprié.
- Un OEE de 60 % est assez courant chez les fabricants de produits discrets, mais indique qu’il existe une marge d’amélioration considérable.
- Un OEE de 40 % n’est pas du tout rare pour les entreprises manufacturières qui commencent tout juste à suivre et à améliorer leurs performances de production. Il s’agit d’un faible score qui, dans la plupart des cas, peut être facilement amélioré grâce à des mesures simples (par exemple, en identifiant les causes des temps d’arrêt et en s’attaquant aux principales sources de temps d’arrêt, une par une).
Calculs simples du taux de disponibilité (OEE)
Comment calcule-t-on donc le taux de rendement global (OEE) ?
En termes simples, l'OEE correspond au rapport entre le temps de production effective et le temps de production prévu. En pratique, l'OEE se calcule comme suit :
OEE = (nombre de pièces conformes × temps de cycle idéal) / temps de production prévu
Définissons quelques termes utilisés dans la formule de l’OEE :
- Nombre de piècesconformes : pièces fabriquées sans aucun défaut
- Temps de cycle idéal : le temps théorique le plus court possible pour fabriquer une pièce
- Temps de production prévu : temps total pendant lequel l'équipement de production est programmé pour la production
- Temps de production effective : temps consacré exclusivement à la production de pièces conformes, aussi rapidement que possible, sans aucun temps d'arrêt
Calcul recommandé de l'OEE
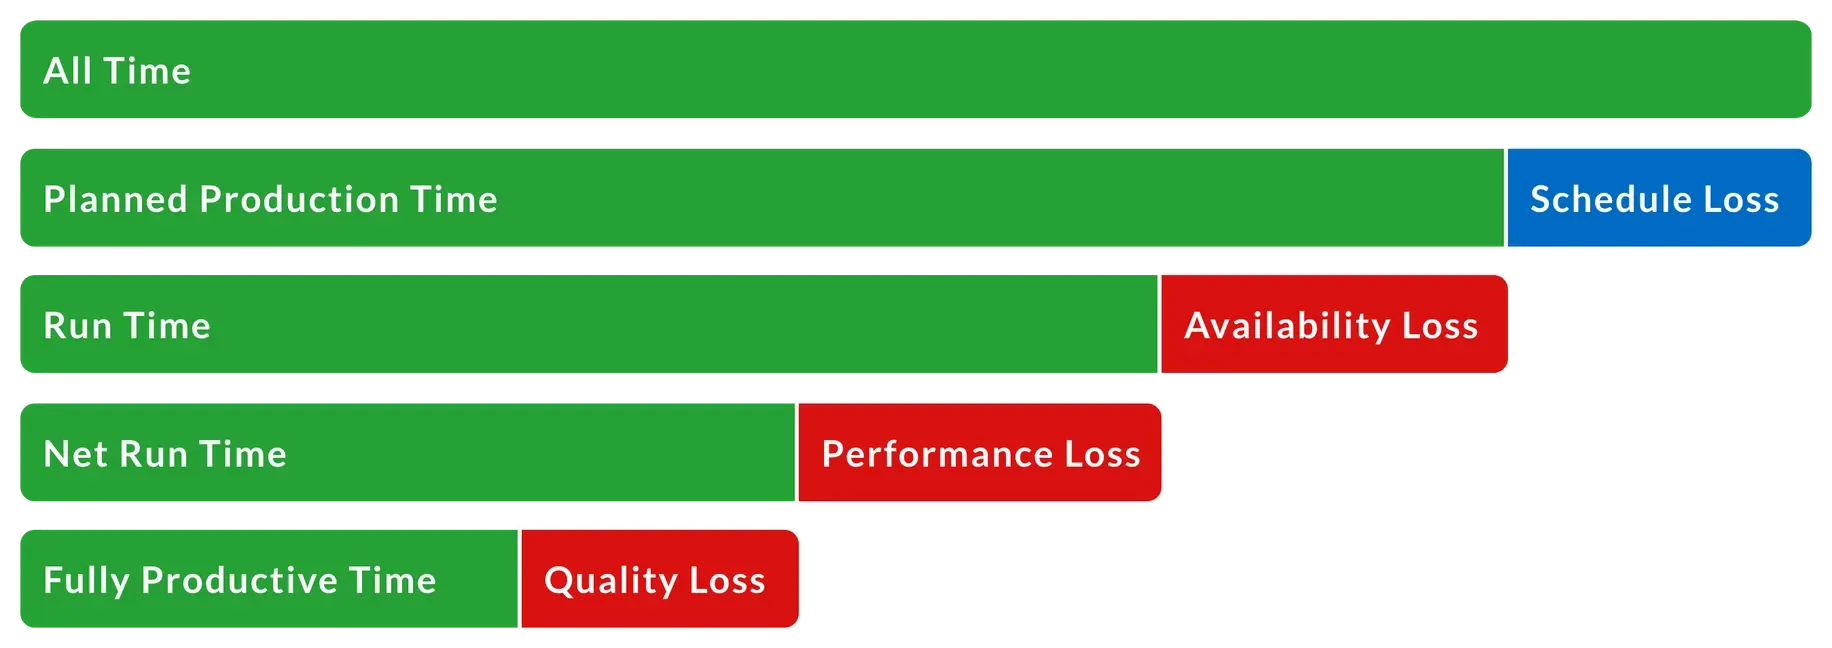
La méthode privilégiée pour calculer l’OEE est mathématiquement équivalente à la formule simple décrite ci-dessus, mais elle permet une compréhension bien plus approfondie des pertes dans le processus de fabrication en les décomposant en trois facteurs :
- Perte de disponibilité
- Perte de performance
- Perte de qualité
Calcul de la disponibilité
La disponibilité tient compte de la perte de disponibilité, qui englobe tous les événements interrompant la production planifiée pendant une durée significative (généralement plusieurs minutes ou plus). La perte de disponibilité comprend les arrêts imprévus (tels que les pannes d'équipement et les pénuries de matériaux) et les arrêts planifiés (tels que les temps de changement de série).
La disponibilité est calculée comme le rapport entre le temps de fonctionnement et le temps de production planifié, le temps de fonctionnement correspondant simplement au temps de production planifié moins le temps d'arrêt :
Disponibilité = Temps de fonctionnement / Temps de production prévu
Où temps de fonctionnement = temps de production prévu − temps d’arrêt
Calcul de la performance
La performance tient compte de la perte de performance, qui englobe tous les facteurs empêchant l’actif de production de fonctionner à sa vitesse maximale possible lorsqu’il est en marche (y compris les cycles lents et les petits arrêts).
La performance est calculée comme le rapport entre le temps de fonctionnement net et le temps de fonctionnement. En pratique, elle s’exprime ainsi :
Performance = (temps de cycle idéal × nombre total de pièces) / temps de fonctionnement
Le temps de cycle idéal correspond au temps théorique le plus rapide possible pour fabriquer une pièce. Par conséquent, lorsqu’on le multiplie par le nombre total de pièces, on obtient le temps de fonctionnement net, c’est-à-dire le temps théorique le plus rapide possible pour fabriquer la quantité totale de pièces.
Voici un exemple simple de calcul de la performance :
| Article | Valeur | Explication |
|---|---|---|
| Temps de cycle idéal | 1 minute | Temps théorique le plus court pour fabriquer cette pièce. |
| Nombre total | 300 | Nombre total de pièces fabriquées au cours de cette équipe. |
| Durée de production | 330 minutes | Durée de cette équipe (temps de production prévu moins le temps d'arrêt). |
| Rendement | 90,9 | (Temps de cycle idéal × Nombre total) / Durée d'exécution = (1 × 300) / 330 |
Calcul de la qualité
La qualité tient compte de la perte de qualité, qui exclut les pièces fabriquées ne répondant pas aux normes de qualité, y compris celles qui feront l’objet d’une retouche ultérieure.
La qualité est calculée comme le rapport entre le temps de production totale (uniquement le nombre de pièces conformes fabriquées aussi rapidement que possible, sans temps d’arrêt) et le temps de fonctionnement net (temps le plus rapide possible pour le nombre total de pièces). En pratique, elle est calculée comme suit :
Qualité = Nombre de pièces conformes / Nombre total de pièces
Calcul de l’OEE
L'OEE prend en compte toutes les pertes (perte due aux temps d'arrêt, perte de vitesse et perte de qualité), ce qui permet de mesurer le temps de fabrication réellement productif.
L’OEE est calculé comme le rapport entre le temps de production totale et le temps de production prévu. En pratique, il se calcule comme suit :
OEE = Disponibilité × Performance × Qualité
Si l'on substitue les équations de la disponibilité, de la performance et de la qualité dans l'équation ci-dessus, puis que l'on ramène le tout à sa forme la plus simple, on obtient :
OEE = (nombre de pièces conformes × temps de cycle idéal) / temps de production prévu
Il s’agit là du calcul « le plus simple » de l’OEE décrit précédemment. En y réfléchissant un peu, on constate que la multiplication du nombre de pièces conformes par le temps de cycle idéal donne le temps de production pleinement productif (fabrication exclusive de pièces conformes, aussi rapidement que possible, sans temps d’arrêt).
Production parfaite
Précédemment, un taux de TRS de 100 % a été décrit comme une production parfaite : la fabrication exclusive de pièces conformes, aussi rapidement que possible, sans temps d’arrêt. Relions cette notion de production parfaite au calcul du TRS :
- Ne fabriquer que des pièces conformes signifie un taux de qualité de 100 %
- « Aussi vite que possible » correspond à un taux de performance de 100 %
- « Sans temps d’arrêt » signifie un taux de disponibilité de 100 %
Travailler à partir d’exemples concrets est un excellent moyen de maîtriser le calcul de l’OEE. Pour obtenir gratuitement des exemples pratiques, des modèles, des feuilles de calcul et d’autres ressources, rendez-vous sur : https://www.oee.com/.
Indicateurs de l'atelier
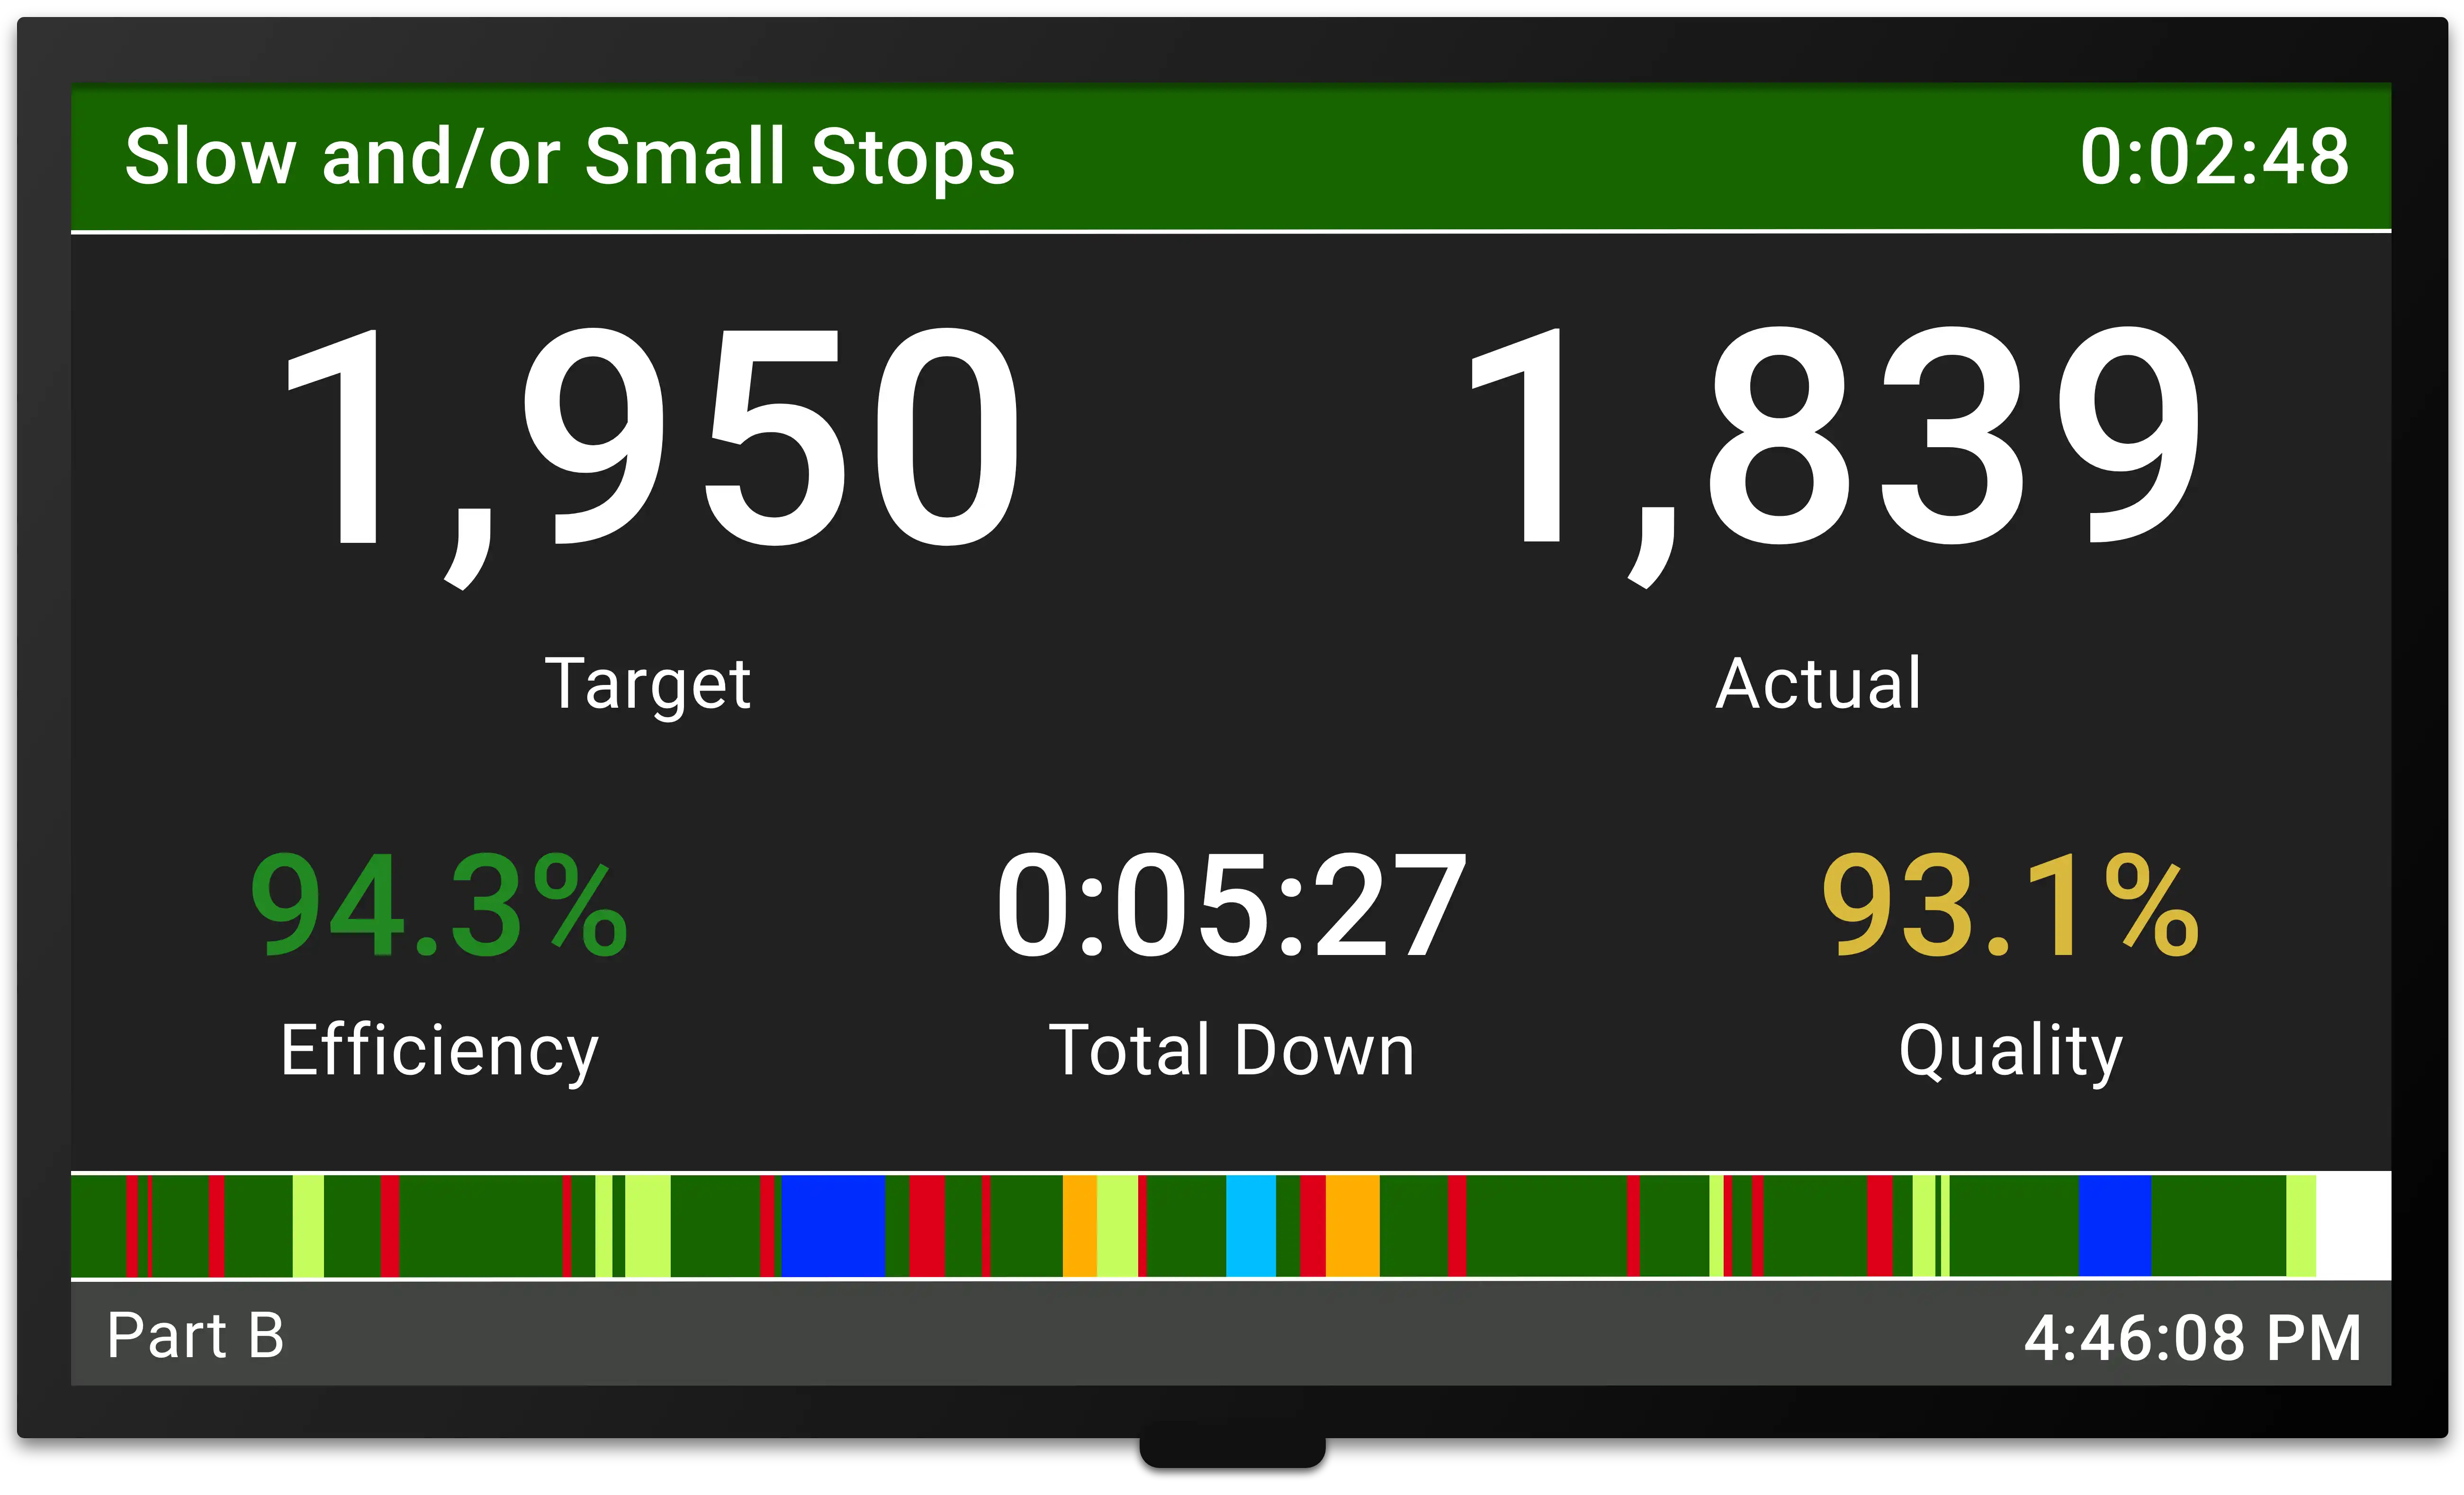
L’OEE est un excellent outil pour les responsables, mais il peut sembler un peu abstrait pour les employés de l’atelier. Ces derniers seront plus performants si on leur fixe des objectifs en temps réel, faciles à interpréter et très motivants. Le TAED est un bon exemple d’ensemble d’indicateurs efficaces pour l’atelier :
- Cible : un objectif de production en temps réel basé sur le taux de production prévu
- Réel : le nombre réel de pièces produites
- Efficacité : le rapport entre l’objectif et le résultat réel ; l’écart en pourcentage entre la production réelle et la production prévue
- Temps d’arrêt : temps cumulé des arrêts imprévus pendant le poste, mis à jour en temps réel ; cela permet de rester fortement concentré sur un domaine clé d’amélioration concret
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS LEAN GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.