Théorie des contraintes (TOC)
Qu'est-ce que la théorie des contraintes ?
La théorie des contraintes est une méthodologie permettant d’identifier le facteur limitant le plus important (c’est-à-dire la contrainte) qui empêche d’atteindre un objectif, puis d’améliorer systématiquement cette contrainte jusqu’à ce qu’elle ne soit plus un facteur limitant. Dans le secteur industriel, la contrainte est souvent appelée « goulot d’étranglement ».
La Théorie des contraintes adopte une approche scientifique de l’amélioration. Elle part de l’hypothèse que tout système complexe, y compris les processus de fabrication, se compose de multiples activités liées entre elles, dont l’une agit comme une contrainte sur l’ensemble du système (c’est-à-dire que l’activité constitutive de la contrainte est le « maillon faible de la chaîne »).
Quel est donc l’objectif ultime de la plupart des entreprises manufacturières ? Réaliser des bénéfices, tant à court terme qu’à long terme. La Théorie des contraintes fournit un ensemble d’outils puissants pour aider à atteindre cet objectif, notamment :
- Les cinq étapes de focalisation : une méthodologie permettant d’identifier et d’éliminer les contraintes
- Les processus de réflexion : des outils pour analyser et résoudre les problèmes
- La comptabilité du débit : une méthode permettant de mesurer les performances et d’orienter les décisions de gestion
Le Dr Eliyahu Goldratt a conçu la Théorie des contraintes (TOC) et l’a fait connaître à un large public grâce à son roman à succès de 1984, « The Goal ». Depuis lors, la TOC n’a cessé d’évoluer et de se développer, et elle constitue aujourd’hui un élément majeur parmi les meilleures pratiques en matière de gestion.
L’une des caractéristiques séduisantes de la Théorie des contraintes réside dans le fait qu’elle hiérarchise intrinsèquement les actions d’amélioration. La priorité absolue est toujours accordée à la contrainte actuelle. Dans les environnements où il existe un besoin urgent d’amélioration, la TOC offre une méthodologie très ciblée permettant d’obtenir des progrès rapides.
Une mise en œuvre réussie de la Théorie des contraintes apportera les avantages suivants :
- Augmentation des bénéfices : l’objectif principal de la TOC pour la plupart des entreprises
- Amélioration rapide : résultat de la concentration de toute l’attention sur un domaine critique – la contrainte du système
- Amélioration de la capacité : l’optimisation de la contrainte permet de fabriquer davantage de produits
- Réduction des délais de production : l’optimisation de la contrainte se traduit par un flux de production plus fluide et plus rapide
- Réduction des stocks : l’élimination des goulots d’étranglement entraîne une diminution des stocks de produits en cours de fabrication
Les principes fondamentaux de la TOC
Concept fondamental
Le concept central de la Théorie des contraintes est que chaque processus comporte une seule contrainte et que le débit total du processus ne peut être amélioré que si l'on améliore cette contrainte. Un corollaire très important de ce principe est que consacrer du temps à l'optimisation des éléments qui ne constituent pas des contraintes n'apportera pas d'avantages significatifs ; seules les améliorations apportées à la contrainte permettront d'atteindre l'objectif (générer davantage de bénéfices).
Ainsi, la TOC vise à concentrer les efforts de manière précise et durable sur l’amélioration de la contrainte actuelle jusqu’à ce qu’elle ne limite plus le débit, moment auquel l’attention se porte sur la contrainte suivante. La puissance sous-jacente de la TOC découle de sa capacité à générer une concentration extrêmement forte sur un objectif unique (le profit) et à éliminer le principal obstacle (la contrainte) à la réalisation de cet objectif. En effet, Goldratt considère que la concentration est l’essence même de la TOC.
Les cinq étapes de concentration
La Théorie des contraintes propose une méthodologie spécifique pour identifier et éliminer les contraintes, appelée les cinq étapes de concentration. Comme le montre le schéma suivant, il s’agit d’un processus cyclique.
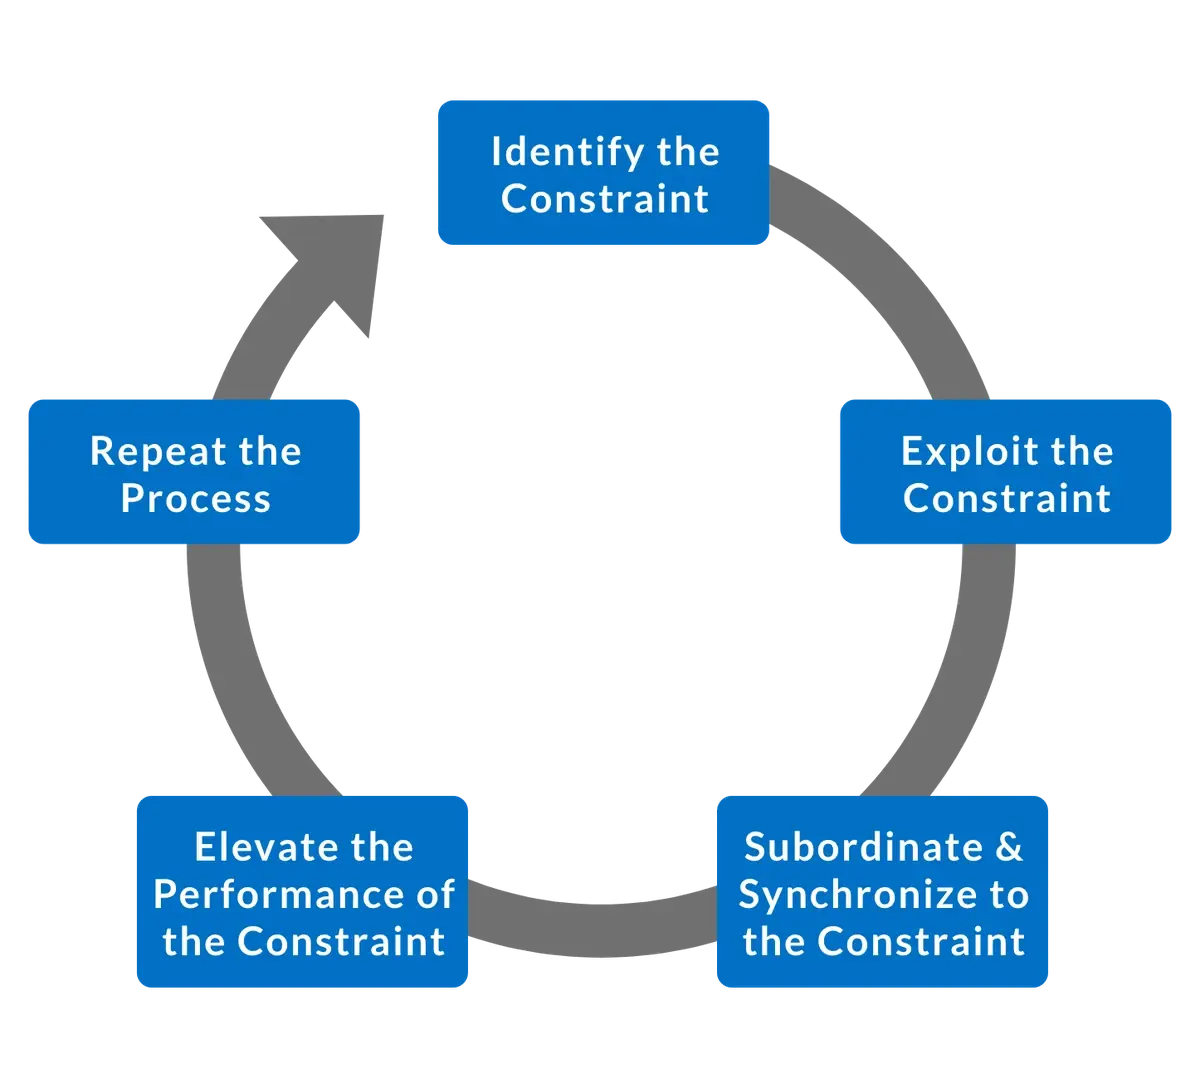
Les cinq étapes de la méthode « Focusing » sont décrites plus en détail dans le tableau ci-dessous.
| Étape | Objectif |
|---|---|
| Identifier | Identifier la contrainte actuelle (l'élément unique du processus qui limite la vitesse à laquelle l'objectif est atteint). |
| Exploiter | Apporter rapidement des améliorations au débit du goulot d’étranglement en utilisant les ressources existantes (c’est-à-dire tirer le meilleur parti de ce dont vous disposez). |
| Subordonner | Passez en revue toutes les autres activités du processus pour vous assurer qu’elles sont alignées sur les besoins de la contrainte et qu’elles les soutiennent véritablement. |
| Élever | Si le goulot d’étranglement persiste (c’est-à-dire s’il n’a pas été déplacé), réfléchissez aux mesures supplémentaires qui pourraient être prises pour qu’il cesse d’être un goulot d’étranglement. En règle générale, les actions se poursuivent à cette étape jusqu’à ce que le goulot d’étranglement ait été « brisé » (c’est-à-dire jusqu’à ce qu’il ait été déplacé ailleurs). Dans certains cas, un investissement en capital peut s’avérer nécessaire. |
| Répéter | Les cinq étapes de focalisation constituent un cycle d’amélioration continue. Par conséquent, une fois qu’une contrainte est résolue, il faut immédiatement s’attaquer à la suivante. Cette étape vise à rappeler qu’il ne faut jamais se reposer sur ses lauriers : il faut s’attaquer énergiquement à la contrainte actuelle… puis passer immédiatement à la suivante. |
Les processus de réflexion
La Théorie des contraintes comprend une méthodologie sophistiquée de résolution de problèmes appelée « processus de réflexion ». Les processus de réflexion sont optimisés pour les systèmes complexes présentant de nombreuses interdépendances (par exemple, les chaînes de production). Conçus comme des outils scientifiques de « cause à effet », ils visent d’abord à identifier les causes profondes des effets indésirables (appelés UDE), puis à éliminer ces UDE sans en créer de nouveaux.
Les processus de réflexion servent à répondre aux trois questions suivantes, qui sont essentielles à la TOC :
- Que faut-il changer ?
- En quoi faut-il le changer ?
- Quelles actions entraîneront ce changement ?
Voici quelques exemples d’outils qui ont été formalisés dans le cadre des processus de réflexion :
| Outil | Rôle | Description |
|---|---|---|
| Arbre de la réalité actuelle | Documente l'état actuel. | Diagramme illustrant l'état actuel, qui n'est pas satisfaisant et nécessite des améliorations. Lors de la création du diagramme, les UDE (symptômes du problème) sont identifiés et remontés jusqu'à leur cause première (le problème sous-jacent). |
| Arbre des nuages évaporants | Évalue les améliorations potentielles. | Diagramme permettant d’identifier des changements spécifiques (appelés « injections ») qui éliminent les UDE. Il est particulièrement utile pour résoudre les conflits entre différentes approches visant à résoudre un problème. Il s’inscrit dans le processus permettant de passer de l’arbre de la réalité actuelle à l’arbre de la réalité future. |
| Arbre de la réalité future | Documente l’état futur. | Diagramme illustrant l’état futur, qui reflète les résultats de l’injection dans le système de changements destinés à éliminer les UDE. |
| Arbre des stratégies et des tactiques | Fournit un plan d’action pour l’amélioration. | Diagramme présentant un plan de mise en œuvre pour atteindre l’état futur. Crée une structure logique qui organise les connaissances et déduit les tactiques à partir de la stratégie. Remarque : cet outil est destiné à remplacer l’« arbre des prérequis » précédemment utilisé dans les processus de réflexion. |
Comptabilité du débit
La comptabilité des flux est une méthodologie comptable alternative qui vise à éliminer les distorsions néfastes introduites par les pratiques comptables traditionnelles – des distorsions qui favorisent des comportements contraires à l’objectif d’augmentation des bénéfices à long terme.
En comptabilité traditionnelle, les stocks constituent un actif (en théorie, ils peuvent être convertis en liquidités par leur vente). Cela entraîne souvent des comportements indésirables au sein des entreprises, qui fabriquent des articles dont elles n’ont pas réellement besoin. L’accumulation de stocks gonfle l’actif et génère un « bénéfice comptable » basé sur des stocks qui ne seront peut-être jamais vendus (par exemple, en raison de leur obsolescence) et qui engendrent des coûts tant qu’ils restent en entrepôt. La Théorie des contraintes, en revanche, considère les stocks comme un passif : ils immobilisent des liquidités qui pourraient être utilisées de manière plus productive ailleurs.
En comptabilité traditionnelle, l’accent est également très fortement mis sur la réduction des dépenses. La Théorie des contraintes, en revanche, considère que la réduction des dépenses revêt une importance bien moindre que l’augmentation du débit. La réduction des dépenses est limitée par l’atteinte du seuil zéro, tandis que l’augmentation du débit ne connaît pas de telles limites.
Ces conflits, parmi d’autres, conduisent la Théorie des contraintes à mettre l’accent sur la comptabilité du débit, qui utilise comme indicateurs clés : le débit, l’investissement et les charges d’exploitation.
| Indicateurs clés | Définition |
|---|---|
| Débit | Taux de génération des ventes aux clients, déduction faite des coûts véritablement variables (généralement les matières premières, les commissions sur les ventes et les frais de transport). La main-d’œuvre n’est pas considérée comme un coût véritablement variable, sauf si la rémunération est liée à 100 % au nombre de pièces produites. |
| Investissement | Fonds immobilisés dans des actifs physiques : stocks de produits, machines et équipements, biens immobiliers, etc. Auparavant désigné sous le nom de « stocks » dans la Théorie des contraintes (TOC). |
| Charges d’exploitation | Sommes dépensées pour générer du débit, autres que les coûts véritablement variables (par exemple, masse salariale, charges, taxes, etc.). Coût lié au maintien d’un niveau de capacité donné. |
De plus, la comptabilité du débit comporte quatre indicateurs clés dérivés : le bénéfice net, le retour sur investissement, la productivité et la rotation des investissements.
Bénéfice net = Débit − Charges d’exploitation
Rendement sur investissement = Bénéfice net / Investissement
Productivité = Production / Charges d'exploitation
Rotation des investissements = Débit / Investissement
En général, les décisions de direction sont guidées par leur impact sur la réalisation des améliorations suivantes (par ordre de priorité) :
- Le rendement sera-t-il accru ?
- L'investissement sera-t-il réduit ?
- Les charges d’exploitation seront-elles réduites ?
L'accent est mis (de loin) sur l'augmentation du débit. En substance, la TOC préconise de se concentrer moins sur la réduction des dépenses (investissement et frais d'exploitation) et davantage sur le développement des ventes (débit).
Drum-Buffer-Rope
La méthode « Drum-Buffer-Rope » (DBR) consiste à synchroniser la production sur le goulot d’étranglement tout en minimisant les stocks et les encours de fabrication.
Le « tambour » correspond au goulot d’étranglement. La vitesse à laquelle celui-ci fonctionne donne le « rythme » du processus et détermine le débit total.
Le « tampon » correspond au niveau de stock nécessaire pour maintenir une production régulière. Il garantit que les brèves interruptions et les fluctuations au niveau des éléments non-contraints n’affectent pas la contrainte. Les tampons représentent du temps ; il s’agit du délai (généralement mesuré en heures) avec lequel les encours de fabrication doivent arriver avant d’être utilisés, afin d’assurer un fonctionnement régulier de la ressource protégée. Plus le processus présente de variations, plus les tampons doivent être importants. Une alternative aux stocks tampons importants consiste à recourir à la capacité de sprint (surcapacité intentionnelle) au niveau des éléments non contraignants. En général, on distingue deux types de tampons :
- Tampon de contrainte : situé immédiatement avant la contrainte ; protège la contrainte
- Stock tampon client : tout à la fin du processus ; protège le calendrier d’expédition
La « corde » est un signal généré par le goulot d’étranglement indiquant qu’une certaine quantité de stock a été consommée. Cela déclenche à son tour la libération d’une quantité identique de stock dans le processus. Le rôle de la corde est de maintenir le débit sans créer d’accumulation de stock excédentaire.
La nature des contraintes
Que sont les contraintes ?
Les contraintes sont tout ce qui empêche l'organisation de progresser vers son objectif. Dans les processus de fabrication, les contraintes sont souvent appelées « goulots d'étranglement ». Il est intéressant de noter que les contraintes peuvent prendre de nombreuses formes autres que celles liées à l'équipement. Les avis divergent quant à la meilleure façon de classer les contraintes ; une approche courante est présentée dans le tableau suivant.
| Contrainte | Description |
|---|---|
| Physique | Il s'agit généralement d'équipements, mais cela peut également concerner d'autres éléments tangibles, tels que les pénuries de matériaux, le manque de personnel ou le manque d'espace. |
| Stratégique | Méthodes de travail obligatoires ou recommandées. Elles peuvent être informelles (par exemple, décrites aux nouveaux employés comme « la façon dont on fait les choses ici »). Parmi les exemples, on peut citer les procédures de l’entreprise (par exemple, le mode de calcul de la taille des lots, les plans de primes, la politique en matière d’heures supplémentaires), les conventions collectives (par exemple, une convention interdisant la formation polyvalente) ou les réglementations gouvernementales (par exemple, les pauses obligatoires). |
| Paradigme | Croyances ou habitudes profondément ancrées. Par exemple, la conviction selon laquelle « nous devons toujours maintenir nos équipements en fonctionnement pour réduire le coût de fabrication unitaire ». Concept étroitement lié à la contrainte liée à la politique. |
| Marché | Se produit lorsque la capacité de production dépasse les ventes (le marché externe limite le débit). Si la Théorie des contraintes est appliquée de manière efficace et continue, la contrainte finira probablement par se déplacer vers le marché. |
Les avis divergent également sur la question de savoir si un système peut présenter plusieurs contraintes. Selon l’idée reçue, la plupart des systèmes ne comportent qu’une seule contrainte, même s’il arrive parfois qu’un système en présente deux ou trois.
Dans les usines de fabrication où une gamme de produits est fabriquée, il est possible que chaque produit suive un parcours de fabrication unique et que la contrainte « se déplace » en fonction du parcours emprunté. Cet environnement peut être modélisé comme un ensemble de systèmes multiples – un pour chaque parcours de fabrication unique.
Contraintes de politique
Les contraintes politiques méritent une mention particulière. Il peut paraître surprenant que la forme de contrainte la plus courante (et de loin) soit la contrainte politique.
Comme les contraintes de politique découlent souvent de politiques établies de longue date et largement acceptées, elles peuvent être particulièrement difficiles à identifier et encore plus difficiles à surmonter. Il est généralement beaucoup plus facile pour une partie externe d’identifier ces contraintes, car celle-ci est moins encline à considérer les politiques existantes comme allant de soi.
Lorsqu’une contrainte politique est associée à un paradigme solidement ancré (par exemple : « nous devons toujours maintenir nos équipements en fonctionnement pour réduire le coût de fabrication unitaire »), un investissement important en formation et en accompagnement sera probablement nécessaire pour changer ce paradigme et éliminer la contrainte.
Les contraintes liées aux politiques ne sont pas traitées par l’application des cinq étapes de focalisation. On applique plutôt les trois questions abordées précédemment dans la section « Processus de réflexion » :
- Que faut-il changer ?
- En quoi faut-il le changer ?
- Quelles actions permettront d’opérer ce changement ?
Les processus de réflexion sont conçus pour traiter efficacement ces questions et résoudre les conflits pouvant découler de la modification des politiques existantes.
Exemple de TOC
Un excellent moyen d’approfondir votre compréhension de la Théorie des contraintes consiste à étudier un exemple simple de mise en œuvre. Dans cet exemple, les cinq étapes de focalisation sont utilisées pour identifier et éliminer une contrainte liée à l’équipement (c’est-à-dire un goulot d’étranglement) dans le processus de fabrication.
Première étape – Identifier la contrainte
Au cours de cette étape, le processus de fabrication est examiné afin d’identifier la contrainte. Une technique simple mais souvent efficace consiste à parcourir littéralement le processus de fabrication à la recherche d’indices permettant de repérer la contrainte.
| Élément | Description |
|---|---|
| Encours de fabrication | Recherchez d'importantes accumulations de travaux en cours dans l'atelier. Les stocks s'accumulent souvent juste avant le goulot d'étranglement. |
| Suivi | Recherchez les zones où les responsables de l'accélération des processus interviennent fréquemment. Une attention particulière et un accompagnement sont souvent nécessaires au niveau du goulot d'étranglement pour garantir que les commandes critiques soient honorées dans les délais. |
| Temps de cycle | Examinez les données de performance des équipements afin de déterminer lesquels présentent le temps de cycle moyen le plus long. Ajustez les temps d’arrêt lorsque l’équipement ne fonctionne pas en raison de facteurs externes, tels qu’un manque d’approvisionnement en amont ou un blocage en aval. Bien que ces temps affectent le débit, la perte de temps n’est généralement ni causée ni contrôlée par l’équipement en manque d’approvisionnement ou bloqué. |
| Demande | Demandez aux opérateurs où, selon eux, les équipements ne parviennent pas à suivre la demande. Accordez une attention particulière à ces domaines, mais recherchez également d’autres indicateurs à l’appui. |
L’objectif de cette étape est d’identifier l’équipement unique qui limite le débit du processus.
Deuxième étape – Exploiter la contrainte
À cette étape, l’objectif est de tirer le meilleur parti de ce dont vous disposez : maximiser le débit de la contrainte en utilisant les ressources actuellement disponibles. La frontière entre l’exploitation de la contrainte (cette étape) et son élévation (la quatrième étape) n’est pas toujours claire. Cette étape se concentre sur les gains rapides et les améliorations immédiates, en réservant les changements plus complexes et substantiels pour plus tard.
| Élément | Description |
|---|---|
| Stock tampon | Créez une réserve de stock de taille appropriée immédiatement en amont du goulot d’étranglement afin de garantir que celui-ci puisse continuer à fonctionner même en cas d’arrêt d’un processus en amont. |
| Qualité | Contrôlez la qualité juste avant la contrainte afin que seules les pièces dont la qualité est avérée soient traitées par celle-ci. |
| Fonctionnement continu | Veillez à ce que le goulot d’étranglement soit programmé pour fonctionner en continu (par exemple, faites-le fonctionner pendant les pauses, autorisez les heures supplémentaires, réduisez le nombre de changements d’outillage, formez les employés à plusieurs postes afin de garantir la disponibilité permanente de personnel qualifié pour faire fonctionner le goulot d’étranglement). |
| Maintenance | Déplacer les activités de maintenance de routine en dehors des heures de production de la contrainte (par exemple, pendant les changements d'outillage). |
| Délestage (interne) | Transférez une partie du travail lié à la contrainte vers d’autres machines. Même si celles-ci sont moins efficaces, l’amélioration du débit du système devrait permettre d’augmenter la rentabilité globale. |
| Délestage (externe) | Déléguer une partie du travail à d’autres entreprises. Cette solution doit être envisagée en dernier recours si les autres techniques ne suffisent pas à lever le goulot d’étranglement. |
L’objectif de cette étape est d’améliorer l’utilisation du goulot d’étranglement, ce qui se traduira par une amélioration du débit du processus. Si les mesures prises au cours de cette étape « brisent » le goulot d’étranglement (c’est-à-dire que celui-ci se déplace), passez directement à l’étape cinq. Sinon, passez à l’étape trois.
Étape 3 – Subordonner et synchroniser avec le goulot d’étranglement
Au cours de cette étape, l’accent est mis sur les équipements non contraignants. L’objectif principal est de répondre aux besoins de la contrainte (c’est-à-dire de se subordonner à la contrainte). L’efficacité des équipements non contraignants est une préoccupation secondaire tant que le fonctionnement de la contrainte n’en est pas affecté négativement.
Par définition, tous les équipements non contraignants disposent d’une certaine marge de capacité. Cette marge de capacité est un atout, car elle permet un fonctionnement plus fluide du goulot d’étranglement. Le processus de fabrication est délibérément déséquilibré :
| Élément | Description |
|---|---|
| En amont | Les équipements en amont disposent d’une capacité excédentaire qui garantit que le tampon du goulot d’étranglement est continuellement rempli (mais pas surchargé), de sorte que le goulot d’étranglement ne soit jamais « en manque » de matière première provenant du processus en amont. |
| En aval | Les équipements en aval disposent d’une capacité excédentaire qui garantit que les matériaux provenant de la contrainte sont traités en continu, de sorte que la contrainte ne soit jamais « bloquée » par le processus en aval. |
Voici quelques techniques utiles pour cette étape :
| Élément | Description |
|---|---|
| DBR | Mettre en œuvre le DBR (Drum-Buffer-Rope) au niveau du goulot d’étranglement afin de synchroniser le processus de fabrication avec les besoins de ce dernier. |
| Priorité | Subordonner la maintenance à la contrainte en veillant à ce que celle-ci soit toujours la priorité absolue pour les interventions de maintenance. |
| Sprint | Augmenter la capacité de sprint des équipements non contraignants afin de garantir que les interruptions de leur fonctionnement (par exemple, pannes ou changements de matériaux) puissent être rapidement compensées par un fonctionnement plus rapide et un rendement supplémentaire. |
| Fonctionnement régulier | Faites fonctionner les équipements non-goulots d’étranglement à un rythme régulier afin de minimiser les arrêts. Les changements d’inertie fréquents (c’est-à-dire les arrêts et les changements de vitesse) peuvent accroître l’usure et entraîner des pannes. |
Le résultat attendu de cette étape est une diminution du nombre de cas où le fonctionnement du goulot d’étranglement est interrompu par des équipements en amont ou en aval, ce qui se traduit par une amélioration du débit du processus. Si les mesures prises au cours de cette étape « brisent » le goulot d’étranglement (c’est-à-dire que celui-ci se déplace), passez directement à l’étape cinq. Sinon, passez à l’étape quatre.
Étape n° 4 – Améliorer les performances du goulot d’étranglement
Au cours de cette étape, des changements plus substantiels sont mis en œuvre pour « briser » le goulot d’étranglement. Ces changements peuvent nécessiter un investissement important en temps et/ou en argent (par exemple, l’ajout d’équipements ou le recrutement de personnel supplémentaire). L’essentiel est de s’assurer que l’efficacité de tous ces investissements est évaluée (de préférence à l’aide des indicateurs de la comptabilité du débit).
| Élément | Description |
|---|---|
| Données de performance | Utilisez les données de performance (par exemple, les indicateurs de rendement global des équipements ainsi que l’analyse des temps d’arrêt) pour identifier les principales sources de perte de temps productif au niveau de la contrainte. |
| Principales pertes | Ciblez les principales sources de perte de temps productif, une par une, avec des équipes interfonctionnelles. |
| Revues | Mettez en place des revues continues en atelier au cours des équipes (une technique appelée « contrôle à intervalle court ») afin d’identifier les actions tactiques qui permettront d’améliorer les performances au niveau du goulot d’étranglement. |
| Réduction des temps de préparation | Mettez en place un programme de réduction des temps de réglage afin de diminuer le temps de production perdu lors des changements de série. |
| Mises à jour/mises à niveau | Évaluez le goulot d'étranglement afin d'identifier les mises à jour de conception et/ou les mises à niveau des composants possibles. |
| Équipement | Achetez des équipements supplémentaires pour pallier la contrainte (en dernier recours). |
Le résultat attendu de cette étape est une amélioration des performances suffisamment significative pour lever la contrainte (c'est-à-dire déplacer la contrainte ailleurs).
Étape 5 – Répéter le processus
À cette étape, l’objectif est de s’assurer que les cinq étapes de focalisation ne sont pas mises en œuvre comme un projet d’amélioration ponctuel. Elles doivent au contraire être intégrées dans un processus d’amélioration continue.
| Élément | Description |
|---|---|
| Contrainte levée | Si la contrainte a été levée (ce qui est généralement le cas), reconnaissez qu’il existe une nouvelle contrainte. Identifier et éliminer cette nouvelle contrainte devient alors la nouvelle priorité (recommencez à l’étape 1). |
| Contrainte non levée | Si la contrainte n’a pas été levée, reconnaissez qu’il reste du travail à faire et qu’il faut porter un regard neuf sur la situation, notamment en vérifiant que la contrainte a bien été identifiée (recommencez à l’étape 1). |
Cette étape s’accompagne également d’une mise en garde… méfiez-vous de l’inertie. Restez vigilant et veillez à ce que l’amélioration soit permanente et continue. Les cinq étapes de focalisation s’apparentent un peu au jeu « Whac-A-Mole »… éliminez une contrainte, puis passez immédiatement à la suivante !
Intégration avec le Lean
Comparaison entre la théorie des contraintes et le Lean Manufacturing
La théorie des contraintes et le Lean sont deux méthodes systématiques visant à améliorer l’efficacité de la production. Elles adoptent toutefois des approches très différentes :
- La Théorie des contraintes vise à identifier et à éliminer les contraintes qui limitent le débit. Par conséquent, une mise en œuvre réussie tend à augmenter la capacité de production.
- Le Lean Manufacturing vise à éliminer le gaspillage du processus de fabrication. Par conséquent, une mise en œuvre réussie tend à réduire les coûts de fabrication.
Ces deux méthodologies sont fortement axées sur le client et permettent de transformer les entreprises pour les rendre plus rapides, plus solides et plus agiles. Il existe néanmoins des différences significatives, comme le souligne le tableau suivant.
| Quoi ? | Théorie des contraintes | Production allégée |
|---|---|---|
| Objectif | Augmenter le débit. | Éliminer le gaspillage. |
| Concentration | Concentrer toute l’attention sur le goulot d’étranglement (jusqu’à ce qu’il ne soit plus un goulot d’étranglement). | Concentration globale sur l'élimination du gaspillage dans le processus de fabrication. |
| Résultat | Augmentation de la capacité de production. | Réduction des coûts de fabrication. |
| Stocks | Maintenir un niveau de stock suffisant pour optimiser le débit au niveau du goulot d'étranglement. | Éliminer pratiquement tout stock. |
| Équilibrage des lignes | Créer un déséquilibre pour maximiser le débit au niveau du goulot d'étranglement. | Créer un équilibre pour éliminer le gaspillage (capacité excédentaire). |
| Rythmage | La contrainte détermine le rythme (Drum-Buffer-Rope). | C'est le client qui détermine le rythme (temps de takt). |
Du point de vue de la Théorie des contraintes, il est plus pratique et moins coûteux de maintenir un certain degré de capacité excédentaire pour les éléments non contraignants (c'est-à-dire une ligne intentionnellement déséquilibrée) que d'essayer d'éliminer toutes les sources de variation (ce qui est nécessaire pour faire fonctionner efficacement une ligne équilibrée). L’élimination de la variation reste souhaitable dans la TOC ; on y accorde simplement moins d’importance qu’à l’amélioration du débit.
Combiner la Théorie des contraintes et le Lean Manufacturing
L’un des aspects les plus puissants de la Théorie des contraintes réside dans sa concentration précise sur l’amélioration de la contrainte. Si la production allégée peut être ciblée, elle est le plus souvent mise en œuvre comme un outil à large spectre.
Dans la réalité, il faut toujours faire des compromis, car toutes les entreprises disposent de ressources limitées. Tous les aspects de chaque processus ne méritent pas nécessairement d’être optimisés, et tous les gaspillages ne méritent pas nécessairement d’être éliminés. Dans cette optique, la Théorie des contraintes peut servir de mécanisme très efficace pour hiérarchiser les projets d’amélioration, tandis que le Lean Manufacturing peut fournir une riche boîte à outils de techniques d’amélioration. Résultat : l’efficacité de la production est considérablement accrue grâce à l’élimination des gaspillages dans les parties du système qui constituent les plus grandes contraintes en termes d’opportunités et de rentabilité.
Si les outils et techniques de la production allégée s’appliquent principalement à la contrainte, ils peuvent également s’appliquer aux équipements subordonnés à celle-ci (par exemple, aux équipements qui privent de matière première ou bloquent la contrainte ; aux équipements situés en aval de la contrainte qui entraînent des pertes de qualité).
La suite de cette section décrit comment appliquer toute une gamme d’outils et de techniques du Lean Manufacturing aux cinq étapes de focalisation.
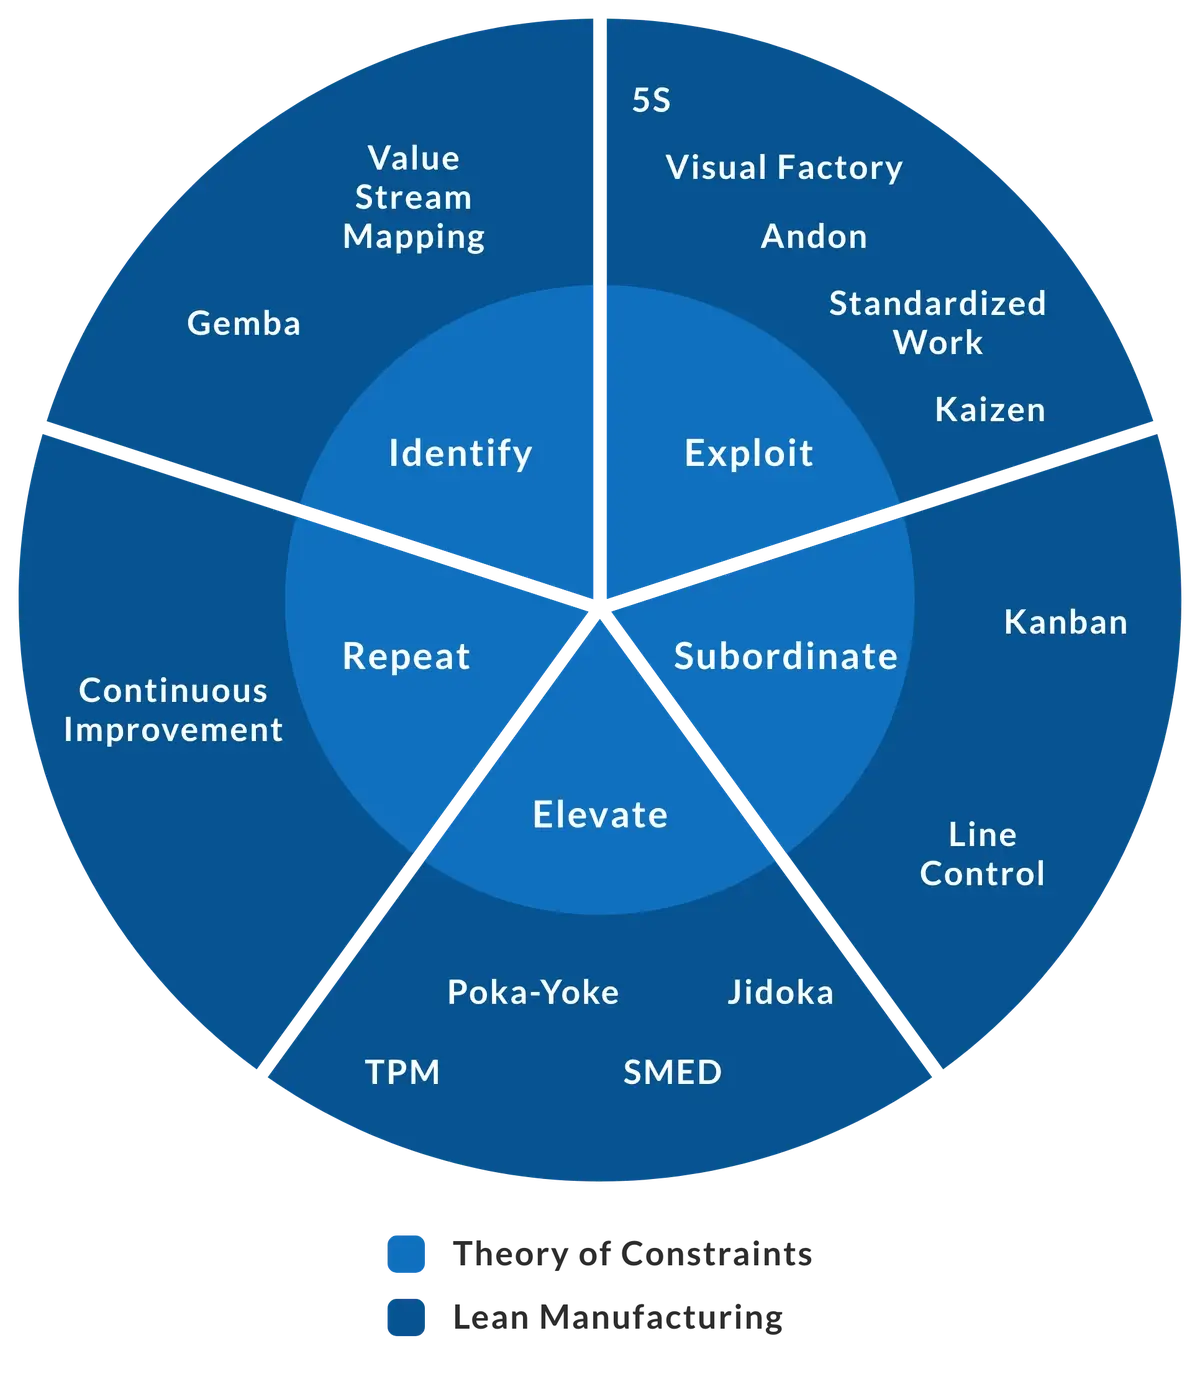
Utilisation des outils Lean pour « identifier le goulot d'étranglement »
Le Lean Manufacturing offre un excellent outil pour cartographier visuellement le flux de production (cartographie de la chaîne de valeur), ainsi qu’une philosophie qui encourage à passer du temps sur le terrain (Gemba).
| Outil Lean | Description |
|---|---|
| Cartographie de la chaîne de valeur | La cartographie de la chaîne de valeur (VSM) permet de représenter visuellement le flux de production (états actuels et futurs) à l’aide d’un ensemble défini de symboles et de techniques.
|
| Gemba | Le Gemba encourage à quitter le bureau pour passer du temps sur le plancher de l’usine. Cela favorise une compréhension approfondie et exhaustive des enjeux réels de la production, grâce à l’observation directe et aux échanges avec les employés du plancher de l’usine.
|
Appliquer les outils Lean pour « exploiter la contrainte »
Le Lean Manufacturing soutient fermement l’idée de tirer le meilleur parti de ce dont on dispose, ce qui est également le principe sous-jacent de l’exploitation de la contrainte. Par exemple, le Lean enseigne à organiser l’espace de travail (5S), à motiver et responsabiliser les employés (usine visuelle/Andon), à recenser les meilleures pratiques (travail standardisé) et à générer des idées d’amélioration progressive (Kaizen).
| Outil Lean | Description |
|---|---|
| 5S | Les 5S constituent un programme visant à éliminer le gaspillage résultant d’un espace de travail mal organisé. Il se compose de cinq éléments : Trier (éliminer ce qui n’est pas nécessaire), Ranger (organiser les éléments restants), Nettoyer (nettoyer et inspecter l’espace), Standardiser (créer des normes pour les 5S) et Maintenir (appliquer systématiquement les normes).
|
| Usine visuelle / Andon | L’usine visuelle est une stratégie visant à transmettre des informations par le biais de supports visuels facilement repérables dans l’atelier. Les Andons sont des affichages visuels qui indiquent l’état de la production et permettent aux opérateurs de signaler immédiatement les problèmes, afin qu’ils puissent être résolus sans délai.
|
| Travail standardisé | Le travail standardisé consiste à consigner les meilleures pratiques dans des documents spécifiques à chaque zone de travail, qui sont appliqués de manière cohérente par tous les opérateurs et mis à jour en fonction des meilleures pratiques actuelles.
|
| Kaizen | Le Kaizen fournit un cadre permettant aux employés de travailler en petits groupes afin de proposer et de mettre en œuvre des améliorations progressives du processus de fabrication. Il combine les talents collectifs d’une entreprise pour créer un moteur d’amélioration continue.
|
Appliquer les outils Lean pour « s’aligner sur le goulot d’étranglement »
Les techniques de production Lean destinées à réguler le flux (Kanban) et à synchroniser les lignes automatisées (contrôle de ligne) peuvent être mises en œuvre pour s’aligner sur le goulot d’étranglement et s’y synchroniser.
| Outil Lean | Description |
|---|---|
| Kanban | Le Kanban est une méthode de régulation du flux de matériaux qui permet un réapprovisionnement automatique grâce à des cartes de signalisation indiquant quand il faut davantage de matériaux.
|
| Contrôle de ligne | Le contrôle de ligne est une technique sophistiquée utilisée avec des lignes automatisées synchrones, telles que les lignes de produits de grande consommation (FMCG), qui assujettit les équipements non goulots d’étranglement au goulot d’étranglement de manière à augmenter le débit global du système.
|
Appliquer les outils Lean pour « élever le goulot d’étranglement »
Les techniques de production Lean visant à entretenir les équipements de manière proactive (TPM), à réduire considérablement les temps de changement de série (SMED), à intégrer la détection et la prévention des défauts dans les processus de production (Poka-Yoke) et à automatiser partiellement les équipements (Jidoka) trouvent toutes une application directe dans le cadre de la mise en avant du goulot d’étranglement. Le TPM et le SMED peuvent également être considérés comme des techniques d’exploitation (optimisation du débit à l’aide des ressources actuellement disponibles) ; toutefois, elles sont assez complexes et il peut être utile de faire appel à des experts externes.
| Outil Lean | Description |
|---|---|
| TPM | Le TPM (Total Productive Maintenance) propose une approche holistique de la maintenance qui met l’accent sur la maintenance proactive et préventive afin de maximiser le temps de fonctionnement du goulot d’étranglement (augmentation du temps de fonctionnement, réduction des temps de cycle et élimination des défauts).
|
| SMED | Le SMED (Single-Minute Exchange of Die) est une méthode permettant de réduire considérablement le temps de changement d’outillage au niveau du goulot d’étranglement. Autant d’étapes que possible sont converties en opérations externes (réalisées pendant que le processus est en cours) et les étapes restantes sont rationalisées (par exemple, les boulons et les réglages manuels sont éliminés).
|
| Poka-Yoke | Le Poka-Yoke (également appelé « prévention des erreurs ») intègre la détection et la prévention des défauts dans les équipements dans le but d’atteindre le zéro défaut.
|
| Jidoka | Le Jidoka signifie « automatisation intelligente » ou « automatisation à dimension humaine ». Il part du principe que l’automatisation partielle est nettement moins coûteuse que l’automatisation complète. Le Jidoka met également l’accent sur l’arrêt automatique des équipements lorsque des défauts sont détectés.
|
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS LEAN GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.