Preguntas frecuentes
Introducción
¿Tienes alguna pregunta?
No dudes en llamarnos.
¿Quieres reutilizar contenido de esta página web?
El contenido de este sitio web está registrado en la Oficina de Derechos de Autor de EE. UU. Para obtener más información, consulta nuestra política sobre la reutilización de contenidos.
Primeros pasos
¿Cómo puedo empezar con la fabricación ajustada?
Un buen punto de partida para tu andadura en la fabricación ajustada es el TPM, el OEE y las Seis Grandes Pérdidas.
- TPM: Involucrar a los operarios en el mantenimiento de sus propios equipos y hacer hincapié en el mantenimiento proactivo y preventivo sentará las bases para una producción mejorada con menos averías, paradas y defectos.
- OEE: El OEE mide en qué medida se acerca a la producción perfecta (fabricar únicamente piezas en buen estado, lo más rápido posible y sin tiempos de inactividad). Es un indicador excelente para evaluar el progreso en la mejora de la productividad de la fabricación (es decir, la eliminación de desperdicios).
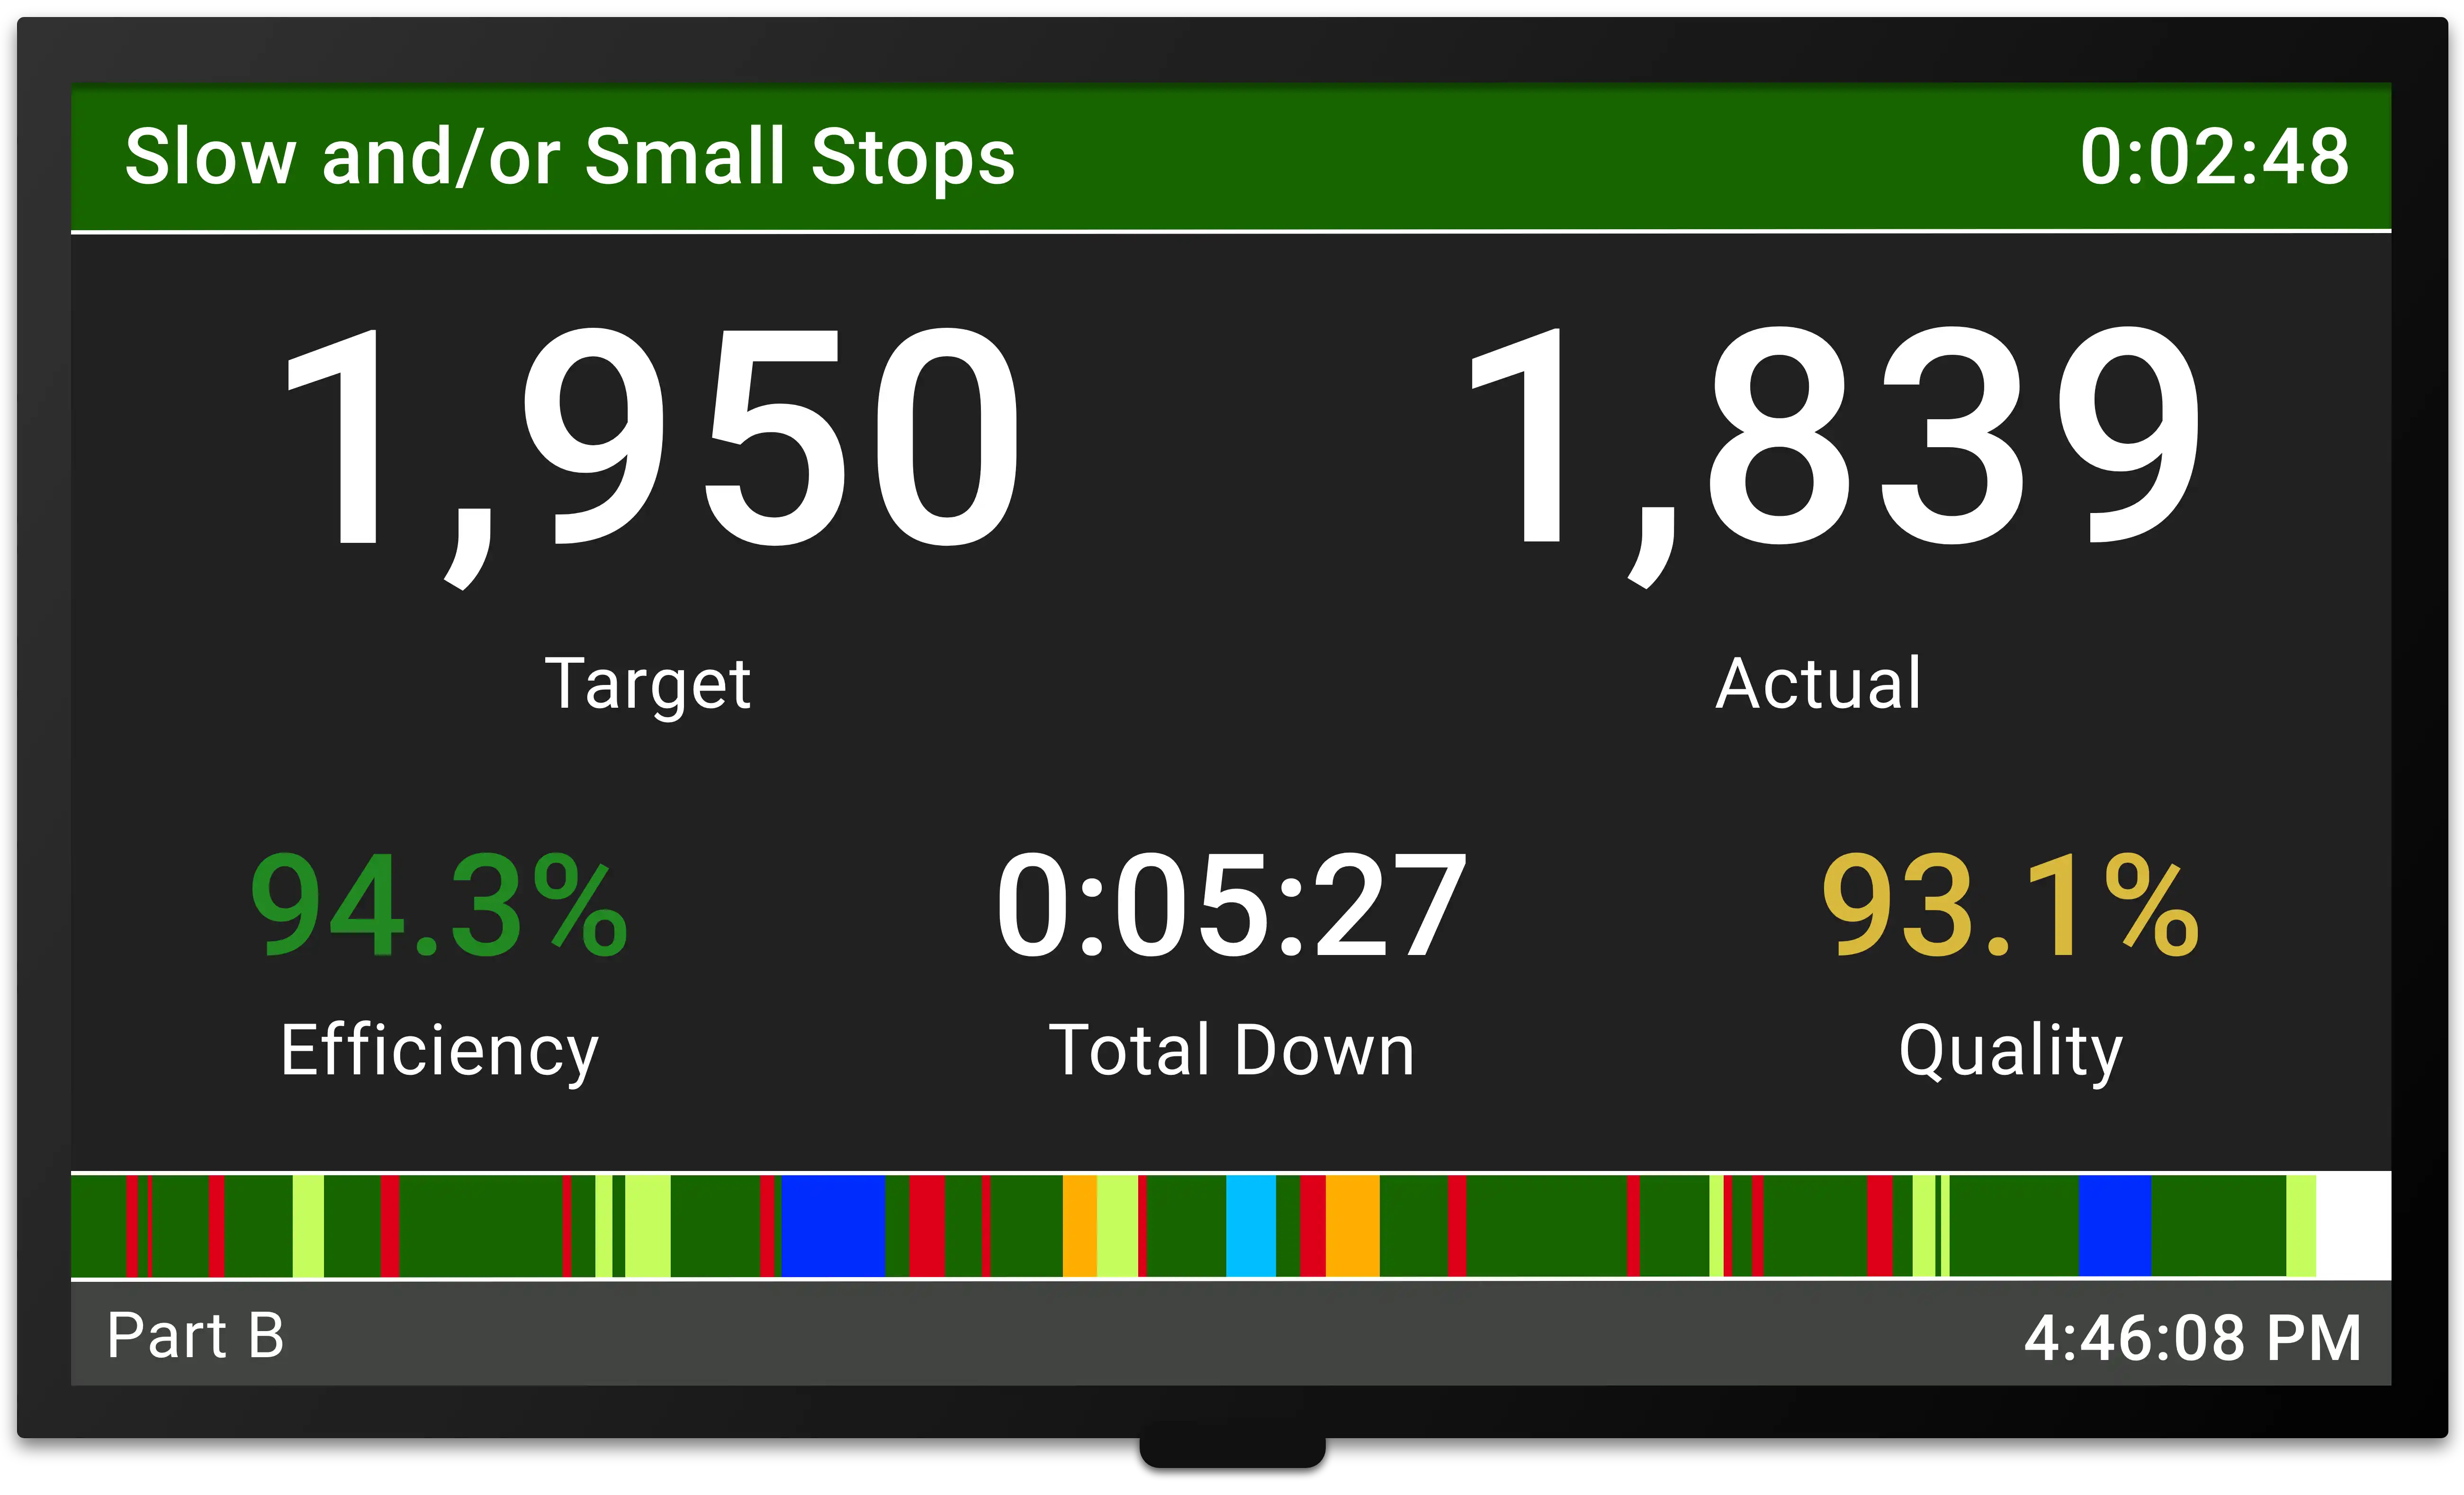
- Las seis grandes pérdidas: Uno de los principales objetivos de los programas de TPM y OEE es reducir o eliminar las denominadas «seis grandes pérdidas», que son las causas más comunes de pérdida de productividad relacionada con los equipos en la fabricación. Tradicionalmente, las Seis Grandes Pérdidas se clasifican en: fallos de los equipos, puesta a punto y ajustes, inactividad y paradas menores, reducción de la velocidad, defectos de proceso y rendimiento reducido. Otra forma de clasificarlas es: paradas no planificadas, paradas planificadas, paradas breves, ciclos lentos, rechazos de producción y rechazos de puesta en marcha.
Seiichi Nakajima publicó en 1984 un libro titulado *TPM Nyūmon * (publicado en inglés como *Introduction to TPM: Total Productive Maintenance*), que recomendamos encarecidamente como una introducción excelente y práctica al TPM, al OEE y a las «Seis Grandes Pérdidas».
Teoría de las Restricciones
¿En qué debemos centrar nuestros esfuerzos de mejora?
Un problema habitual en los programas de mejora de la fabricación es decidir dónde concentrar los recursos. ¿Deberían mejorarse todos los equipos? ¿Debería centrarse la mejora en el tiempo de inactividad? ¿En la puesta a punto? ¿En los ciclos lentos? ¿En las pequeñas paradas? ¿En la calidad?
Una cuestión relacionada es dónde medir la OEE (eficacia global de los equipos). ¿En cada paso? ¿Al final de la línea? ¿Al principio de la línea?
La respuesta a ambas series de preguntas es la misma: centrarse en la restricción de la fabricación (el cuello de botella).
El concepto de «la restricción» fue introducido por Eli Goldratt en su novela de 1984 *The Goal*. El Dr. Goldratt describió cómo todo sistema complejo, incluidos los procesos de fabricación, consta de múltiples actividades interrelacionadas, una de las cuales actúa como restricción para todo el sistema. La restricción debe mejorarse hasta que deje de limitar la producción; en ese momento, debe identificarse la siguiente restricción. Con el tiempo, el Dr. Goldratt desarrolló estos conceptos hasta convertirlos en un conjunto completo de herramientas conocido como la Teoría de las Restricciones.
En resumen: mide la OEE y centra los esfuerzos de mejora en la restricción. La restricción es el punto de apoyo (es decir, el punto de palanca) de todo el proceso. Centrar los esfuerzos de mejora en la restricción garantiza un uso óptimo de los recursos y es la vía más rápida para mejorar la productividad y la rentabilidad.
¿Cómo afectan las piezas rechazadas al OEE en un proceso de fabricación de varias etapas?
Lo primero que hay que tener en cuenta en un proceso de fabricación de varias etapas es que el OEE siempre debe medirse en la restricción. En este contexto, el OEE es una medida del tiempo productivo en la restricción, y la pérdida de calidad del OEE es una medida del tiempo perdido en la restricción debido a que una pieza no se ha fabricado correctamente a la primera. Consideremos los siguientes escenarios:
- Una pieza se rechaza ANTES del cuello de botella, pero NO ralentiza ni detiene el cuello de botella (porque hay exceso de capacidad antes del cuello de botella). Desde la perspectiva del cuello de botella, no hay pérdida de OEE.
- Una pieza es rechazada ANTES del cuello de botella y SÍ ralentiza o detiene el cuello de botella (porque no hay suficiente capacidad antes del cuello de botella para cubrir el tiempo perdido). Desde la perspectiva del cuello de botella, no hay pérdida de calidad del OEE porque el cuello de botella aún no ha procesado la pieza; sin embargo, sí hay una pérdida de rendimiento del OEE o una pérdida de disponibilidad del OEE (porque el cuello de botella se queda momentáneamente SIN MATERIAL).
- Una pieza se rechaza EN la restricción, lo que SÍ afecta a la restricción (porque la restricción debe producir una pieza adicional). Desde la perspectiva de la restricción, se produce una pérdida de calidad del OEE «interna».
- Una pieza se rechaza DESPUÉS del cuello de botella, lo que SÍ afecta al cuello de botella (porque este debe producir una pieza adicional). Desde la perspectiva del cuello de botella, se produce una pérdida de calidad del OEE «externa».
Además de la pérdida de OEE, puede producirse una pérdida de mano de obra (si se vuelve a trabajar una pieza rechazada) o una pérdida de rendimiento (si una pieza rechazada se desecha). Tenga en cuenta que el rendimiento es una medida de la conversión entre el «material de entrada» y el «material de producto bueno de salida». La pérdida de mano de obra y la pérdida de rendimiento pueden producirse en cualquier punto del proceso de fabricación y son independientes de la pérdida de OEE.
Hay que tener cuidado con la tentación de medirlo «todo» cuando, en realidad, solo es necesario medir «lo suficiente» para impulsar la mejora y detectar costes significativos. La mayoría de las empresas dedican demasiado tiempo a medir y muy poco a utilizar la información que recopilan.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS LEAN GRATUITAS3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.