Glossaire du « Lean Manufacturing »
Termes et définitions du « Lean Manufacturing »
5S
La méthodedes 5S est utilisée pour organiser l'espace de travail :
- Trier : éliminer ce qui n'est pas nécessaire
- Mettre en ordre : organiser les éléments restants
- Nettoyer : nettoyer et inspecter l'espace de travail
- Standardiser : établir des normes pour les étapes précédentes
- Maintenir : appliquer régulièrement les normes
Andon
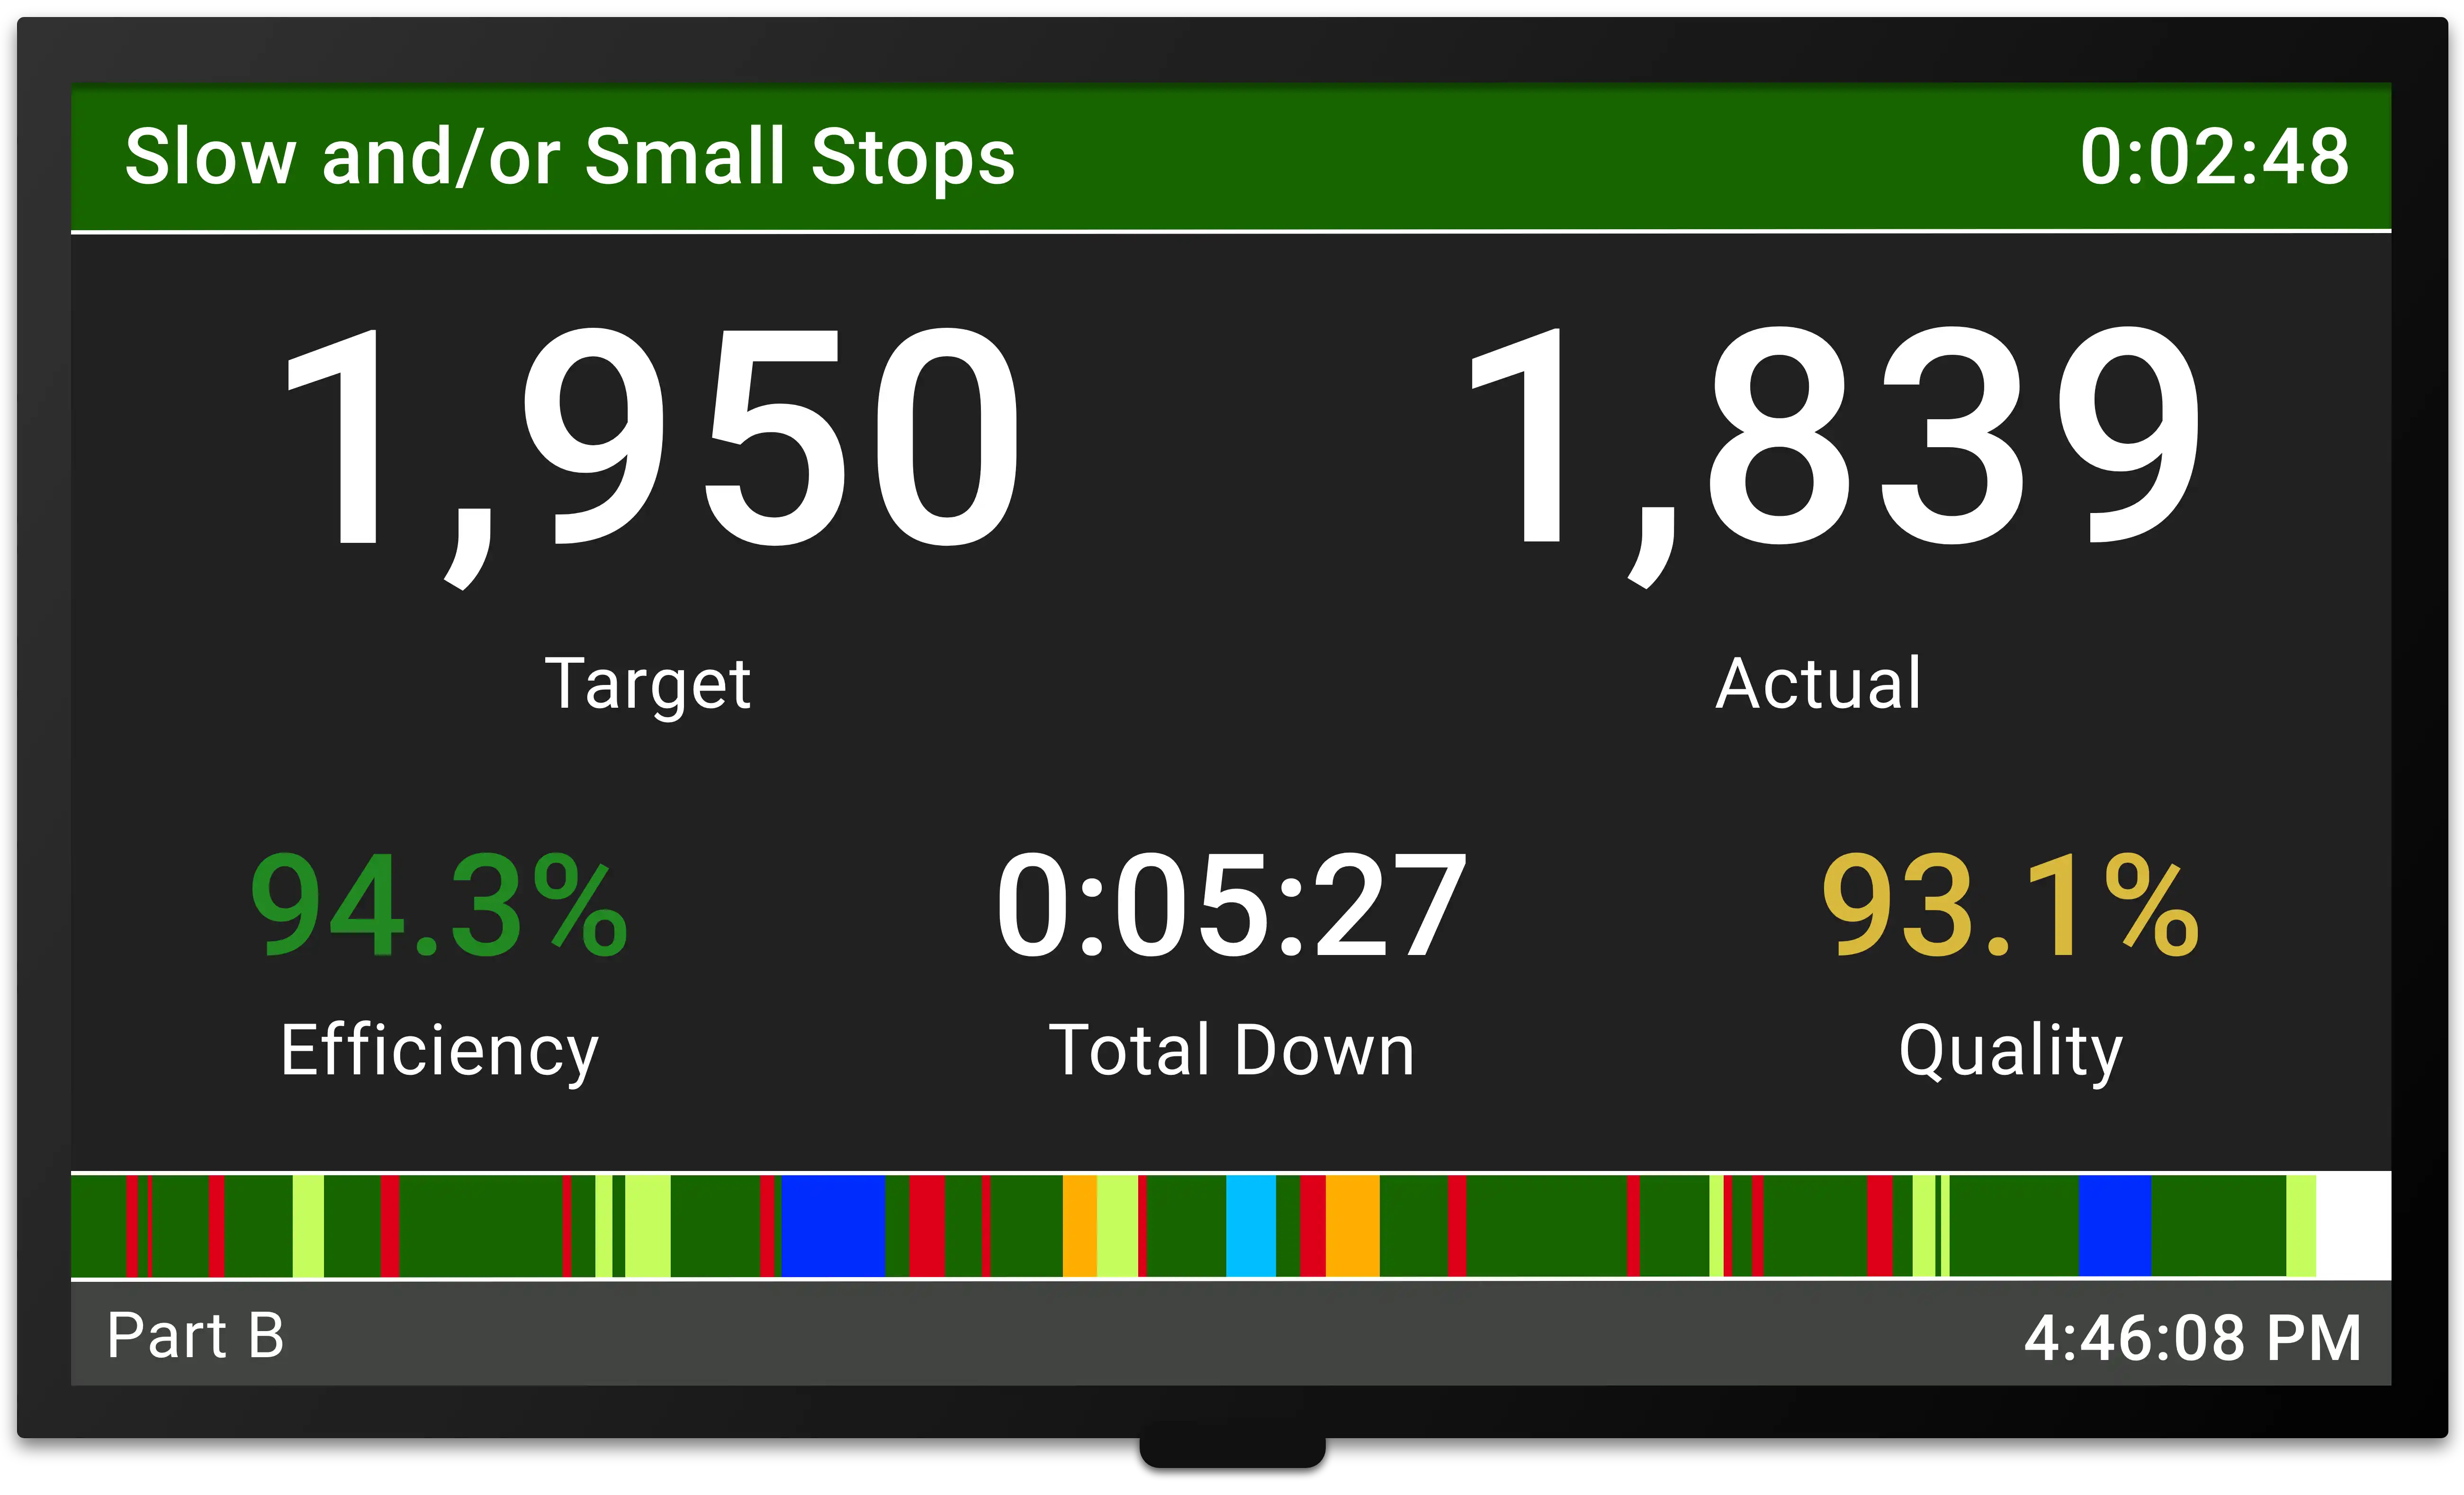
Andon est un système de retour d’information visuel destiné à l’atelier de production qui indique l’état de la production, alerte lorsque de l’aide est nécessaire et permet aux opérateurs d’arrêter le processus de production.
Maintenance autonome
La maintenance autonome est une méthode issue du TPM (Total Productive Maintenance) visant à impliquer les opérateurs dans la réalisation des activités de maintenance de base (telles que le nettoyage, la lubrification et les inspections).
Analyse des goulots d'étranglement
L'analyse des goulots d'étranglement consiste à identifier la partie du processus de fabrication qui limite le débit global et à améliorer les performances de cette partie du processus.
Flux continu
Le flux continu désigne un mode de fabrication dans lequel les produits en cours de fabrication circulent de manière fluide tout au long de la production, avec un minimum (voire aucun) de stocks tampons entre les différentes étapes du processus de fabrication.
Drum-Buffer-Rope
La méthode « Drum-Buffer-Rope » (tambour-tampon-corde) est issue de la Théorie des contraintes; elle permet de synchroniser la production sur la contrainte tout en minimisant les stocks et les encours de fabrication. Le « tambour » correspond à la contrainte. Le « tampon » correspond au stock nécessaire pour maintenir la production. La « corde » est un signal émis par la contrainte lorsqu’une quantité spécifique de stock a été consommée.
Gemba (le lieu réel)
Le Gemba est une philosophie qui nous invite à sortir de nos bureaux pour passer du temps dans l’atelier – là où l’action se déroule réellement.
Heijunka (planification équilibrée)
Le Heijunka est une méthode de planification de la production qui consiste à fabriquer délibérément en lots beaucoup plus petits en enchaînant (mélangeant) différentes variantes de produits au sein d'un même processus.
Hoshin Kanri (déploiement de la politique)
Le Hoshin Kanri aligne les objectifs de l'entreprise (stratégie) sur les plans de l'encadrement intermédiaire (tactique) et sur le travail effectué en atelier (action).
Jidoka (autonomisation)
Le Jidoka consiste à concevoir des équipements permettant d’automatiser partiellement le processus de fabrication (l’automatisation partielle est généralement beaucoup moins coûteuse que l’automatisation complète) et de s’arrêter automatiquement lorsque des défauts sont détectés.
Just-in-Time (JIT)
Le « juste à temps » consiste à faire avancer les pièces dans la chaîne de production en fonction de la demande des clients, plutôt que de les faire avancer en fonction d’une demande prévisionnelle. Cette méthode s’appuie sur de nombreux outils Lean, tels que le flux continu, le Heijunka, le Kanban, le travail standardisé et le temps de takt.
Kaizen (amélioration continue)
Le Kaizen est une stratégie dans laquelle les employés travaillent ensemble de manière proactive pour apporter des améliorations régulières et progressives au processus de fabrication.
Kanban (système « pull »)
Le Kanban est une méthode permettant de réguler le flux de marchandises tant au sein de l'usine qu'avec les fournisseurs et les clients externes. Elle repose sur un réapprovisionnement automatique grâce à des cartes de signalisation indiquant quand des marchandises supplémentaires sont nécessaires.
KPI (indicateurs clés de performance)
Les KPI sont des indicateurs conçus pour suivre et encourager les progrès vers les objectifs stratégiques de l’organisation. Les KPI fortement mis en avant peuvent être des moteurs de comportement extrêmement puissants ; il est donc important de sélectionner avec soin ceux qui favoriseront les comportements souhaités.
Contrôle de ligne
Le contrôle de ligne est une technique issue de la théorie des contraintes qui permet de contrôler automatiquement les machines sur des lignes de production autonomes synchronisées afin de maximiser le débit au niveau de la contrainte.
Muda (gaspillage)
Le « muda » désigne tout élément du processus de fabrication qui n’apporte aucune valeur ajoutée du point de vue du client.
Taux de rendement global des équipements (TRG)
Le taux de rendement global des équipements est un cadre permettant de mesurer les pertes de productivité d’un processus de fabrication donné. Trois catégories de pertes sont prises en compte :
- Disponibilité (par exemple, temps d’arrêt)
- Performance (par exemple, cycles lents)
- Qualité (par exemple, les rebuts)
PDCA (Planifier, Faire, Vérifier, Agir)
Le PDCA est une méthodologie itérative permettant de mettre en œuvre des améliorations :
- Planifier : établir un plan et définir les résultats attendus
- Do : mettre en œuvre le plan
- Vérifier : vérifier si les résultats attendus ont été atteints
- Act : examiner et évaluer ; recommencer
Poka-Yoke (prévention des erreurs)
Le Poka-Yoke consiste à intégrer des mécanismes de détection et de prévention des erreurs dans les processus de production dans le but d'atteindre zéro défaut.
Analyse des causes profondes
L'analyse des causes profondes est une méthodologie de résolution de problèmes qui vise à s'attaquer à la cause sous-jacente du problème plutôt qu'à appliquer des solutions rapides qui ne traitent que les symptômes immédiats. Une approche courante consiste à se demander « pourquoi » cinq fois, en se rapprochant à chaque fois un peu plus de la véritable cause sous-jacente du problème.
Changement de matrice en une minute (SMED)
Le changement de matrice en une minute réduit le temps de réglage (changement de série) à moins de 10 minutes. Les techniques utilisées comprennent :
- Transformer les étapes de réglage en opérations externes (effectuées pendant que le processus est en cours)
- Simplifier le réglage interne (par exemple, remplacer les boulons par des boutons et des leviers)
- Éliminer les opérations non essentielles
- Créer des instructions de travail standardisées
Les six grandes pertes
Les six grandes pertes sont six catégories de pertes de productivité que l'on retrouve presque systématiquement dans le secteur manufacturier :
- Pannes
- Réglages et ajustements
- Petits arrêts
- Ralentissements
- Rejets au démarrage
- Rejets en production
Objectifs SMART
Les objectifs SMART sont des objectifs qui sont : spécifiques, mesurables, atteignables, pertinents et limités dans le temps.
Travail standardisé
Le travail standardisé désigne des procédures de fabrication documentées qui reprennent les meilleures pratiques (y compris le temps nécessaire à la réalisation de chaque tâche). Il doit s’agir d’une documentation « évolutive », facile à modifier.
Takt
Le takt time est le rythme de production (par exemple, la fabrication d’une pièce toutes les 34 secondes) qui aligne la production sur la demande des clients. Il se calcule comme suit : temps de production prévu / demande des clients.
Maintenance productive totale (TPM)
La maintenance productive totale est une approche holistique de la maintenance qui met l’accent sur la maintenance proactive et préventive afin de maximiser le temps de fonctionnement des équipements. Le TPM estompe la distinction entre maintenance et production en accordant une grande importance à l’autonomisation des opérateurs pour qu’ils participent à l’entretien de leurs équipements.
Système de production Toyota (TPS)
Le système de production Toyota est une stratégie de fabrication développée par Toyota Motor Corporation au Japon sur plusieurs années. Le TPS vise l’élimination totale du gaspillage dans le processus de fabrication et est à l’origine du « lean manufacturing » (production allégée).
Cartographie de la chaîne de valeur
La cartographie de la chaîne de valeur est un outil utilisé pour représenter visuellement le flux de production. Elle présente l’état actuel et futur des processus de manière à mettre en évidence les opportunités d’amélioration.
Usine visuelle
L'usine visuelle se compose d'indicateurs visuels, d'affichages et de commandes utilisés dans l'ensemble des sites de production afin d'améliorer la communication des informations.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS LEAN GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.