SMED (Changement de matrice en une minute)
Qu'est-ce que le SMED ?
Le SMED (Single-Minute Exchange of Die) est un système permettant de réduire considérablement le temps nécessaire au changement d'équipement. L'essence même du système SMED consiste à transformer autant d'étapes de changement que possible en étapes « externes » (réalisées pendant que l'équipement fonctionne), et à simplifier et rationaliser les étapes restantes. Le nom « Single-Minute Exchange of Die » (changement de matrice en une minute) vient de l’objectif de réduire les temps de changement à un chiffre (c’est-à-dire moins de 10 minutes).
Avantages du SMED
Un programme SMED réussi apportera les avantages suivants :
- Réduction des coûts de fabrication : des changements d’outillage plus rapides réduisent les temps d’arrêt des équipements
- Lot de plus petite taille : des changements de production plus rapides permettent des changements de produit plus fréquents
- Meilleure réactivité face à la demande des clients : des lots plus petits permettent une planification plus flexible
- Réduction des niveaux de stock : des lots plus petits entraînent une baisse des niveaux de stock
- Démarrages plus fluides : des processus de changement de production standardisés améliorent la cohérence et la qualité
Les principes fondamentaux du SMED
La méthode SMED a été mise au point par Shigeo Shingo, un ingénieur industriel japonais qui a remarquablement aidé de nombreuses entreprises à réduire de manière spectaculaire leurs temps de changement d'outillage. Ses travaux pionniers ont permis de réduire les temps de changement d'outillage de 94 % en moyenne (par exemple, de 90 minutes à moins de 5 minutes) dans un large éventail d'entreprises.
Il peut être difficile d’imaginer que les temps de changement d’outillage puissent être divisés par 20, mais prenons l’exemple simple du changement d’un pneu :
- Pour beaucoup de gens, changer un seul pneu peut facilement prendre 15 minutes.
- Pour une équipe de stands de NASCAR, changer quatre pneus prend moins de 15 secondes.
De nombreuses techniques utilisées par les équipes de stands de la NASCAR (effectuer autant d’étapes que possible avant le début de l’arrêt au stand ; faire appel à une équipe coordonnée pour effectuer plusieurs étapes en parallèle ; créer un processus standardisé et hautement optimisé) sont également utilisées dans le SMED. En effet, le passage d’un changement de pneu en 15 minutes à un changement en 15 secondes peut être considéré comme un parcours SMED.
Dans le SMED, les changements d’outillage se composent d’étapes appelées « éléments ». Il existe deux types d’éléments :
- Éléments internes : éléments qui doivent être réalisés pendant que l’équipement est à l’arrêt
- Éléments externes : éléments pouvant être réalisés pendant que l’équipement fonctionne
Le processus SMED vise à rendre le plus grand nombre possible d’éléments externes, ainsi qu’à simplifier et rationaliser l’ensemble des éléments.
Exemple de SMED
Un excellent moyen d’en savoir plus sur le SMED consiste à étudier un exemple de mise en œuvre. Cette section propose une feuille de route étape par étape pour une mise en œuvre simple et pratique du SMED.
Avant de commencer
Pratiquement toutes les entreprises manufacturières qui effectuent des changements de série peuvent tirer profit du SMED. Cela ne signifie toutefois pas que le SMED doive être la priorité absolue. Dans la réalité, les entreprises disposent de ressources limitées, et celles-ci doivent être affectées là où elles généreront le meilleur retour sur investissement.
Quelle devrait donc être la priorité absolue ? Pour la plupart des entreprises, la priorité absolue devrait être de s’assurer qu’il existe une compréhension claire des sources de perte de temps productif et que les décisions relatives aux initiatives d’amélioration soient prises sur la base de données concrètes. Cela implique de mettre en place un système permettant de collecter et d’analyser les données de performance de production.
La norme de référence de facto en matière de données de performance de production consiste à mesurer le Taux de Rendement Global des Équipements (TRG) avec une ventilation supplémentaire des catégories de pertes de TRG en « Six Grandes Pertes » et une ventilation détaillée des pertes de disponibilité du TRG en codes de cause d’arrêt (y compris des codes permettant de suivre les temps de changement de série).
Une fois qu’un système de mesure des performances de production est en place, collectez des données pendant au moins deux semaines afin d’obtenir une image claire des sources de perte de temps productif.
| Élément | Description |
|---|---|
| SMED | Si les changements d’outillage représentent un pourcentage significatif du temps de production perdu (par exemple, au moins 20 %), envisagez de mettre en place un programme SMED. |
| TPM | Sinon, envisagez de vous concentrer dans un premier temps sur un programme TPM (Maintenance productive totale). |
Première étape – Identifier la zone pilote
Au cours de cette étape, la zone cible du programme SMED pilote est sélectionnée. L’équipement idéal présentera les caractéristiques suivantes :
| Élément | Description |
|---|---|
| Durée | Le temps de changement d’outillage est suffisamment long pour offrir un potentiel d’amélioration significatif, mais pas trop long au point que l’ampleur de la tâche soit décourageante (par exemple, un temps de changement d’une heure constitue un bon compromis). |
| Variation | Les temps de changement de production varient considérablement (par exemple, ils vont d’une à trois heures). |
| Opportunités | Il existe plusieurs occasions d’effectuer le changement de série chaque semaine (ce qui permet de tester rapidement les améliorations proposées). |
| Connaissance | Les employés familiarisés avec l’équipement (opérateurs, personnel de maintenance, service d’assurance qualité et superviseurs) sont impliqués et motivés. |
| Contrainte | L’équipement constitue une contrainte ou un goulot d’étranglement ; les améliorations apporteront donc des bénéfices immédiats. Si l’équipement retenu comme contrainte est sélectionné, minimisez les risques potentiels en constituant un stock temporaire et en vous assurant que les temps d’arrêt imprévus puissent être tolérés. |
Afin de susciter un large soutien en faveur du projet SMED, impliquez l’ensemble des collaborateurs concernés dans le processus de sélection et efforcez-vous de parvenir à un consensus au sein de l’équipe quant au choix de l’équipement cible.
Une fois l’équipement cible sélectionné, enregistrez un temps de référence pour le changement d’outillage. Le temps de changement d’outillage doit être mesuré comme le temps écoulé entre la production de la dernière pièce conforme (à pleine vitesse) et celle de la première pièce conforme (à pleine vitesse). Tenez compte de « l’effet Hawthorne » : les temps de changement d’outillage peuvent s’améliorer temporairement du simple fait de l’observation du processus. Dans la mesure du possible, utilisez des données antérieures pour établir la référence du temps de changement d’outillage.
Deuxième étape – Identifier les éléments
Au cours de cette étape, l’équipe travaille ensemble pour identifier tous les éléments du changement d’outillage. La méthode la plus efficace consiste à filmer l’intégralité du changement d’outillage, puis à s’appuyer sur cette vidéo pour établir une liste ordonnée des éléments, chacun comprenant :
- Description : quelle tâche est effectuée
- Temps nécessaire : combien de temps prend la réalisation de cet élément
Quelques conseils utiles pour cette étape :
| Élément | Description |
|---|---|
| Éléments | Un changement de production typique donnera lieu à la documentation de 30 à 50 éléments. |
| Post-it | Une méthode rapide pour répertorier les éléments consiste à créer une série de post-it que l'on colle au mur dans l'ordre dans lequel ils sont exécutés pendant le changement de production. |
| L'homme et la machine | Veillez à recenser à la fois les éléments « humains » (ceux où l’opérateur effectue une action) et les éléments « matériels » (ceux où l’équipement effectue une action). Comme nous le verrons plus loin, les éléments humains sont généralement les plus faciles à optimiser. |
| Autres remarques | Pendant l'enregistrement vidéo du changement de série, demandez à plusieurs observateurs de prendre des notes. Il arrive parfois que les observateurs remarquent des détails qui échappent à la caméra. |
| Observez | Contentez-vous d’observer : laissez le changement de série se dérouler naturellement. |
Le résultat attendu de cette étape doit être une liste complète des éléments du changement de série, chacun accompagné d’une description et d’un « coût » en temps.
Étape 3 – Séparation des éléments externes
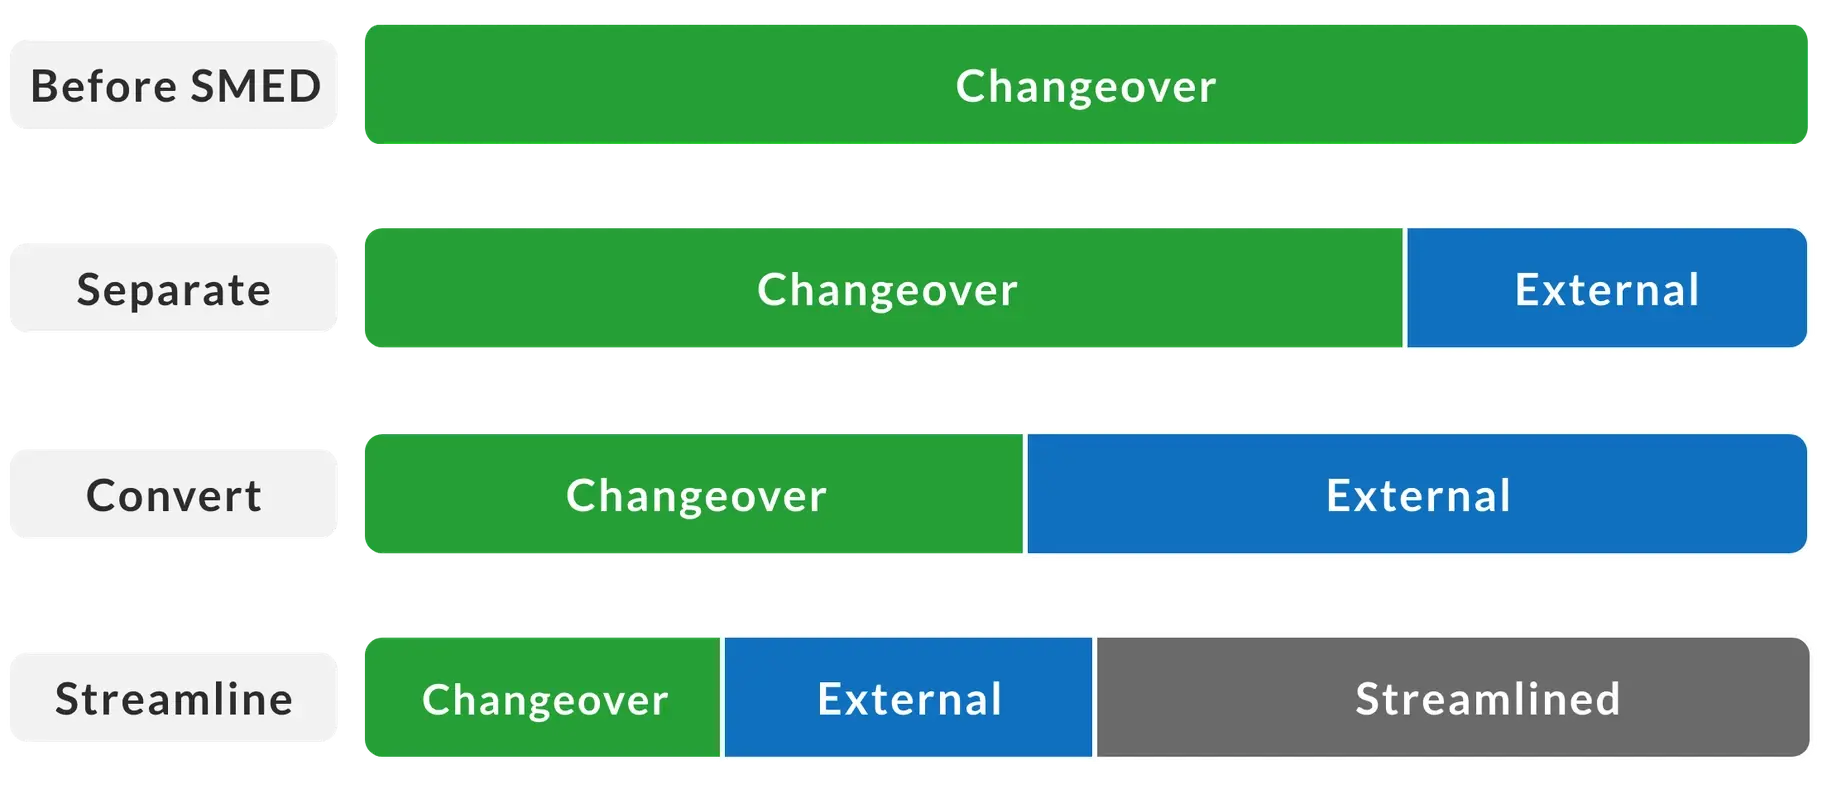
Au cours de cette étape, les éléments du processus de changement de série pouvant être effectués avec peu ou pas de modification pendant que l’équipement fonctionne sont identifiés et déplacés « en dehors » du changement de série (c’est-à-dire effectués avant ou après le changement de série). Il n’est pas rare que les temps de changement de série soient réduits de près de moitié grâce à cette seule étape.
Pour chaque élément, l’équipe doit se poser la question suivante : cet élément, tel qu’il est actuellement réalisé ou avec une modification minime, peut-il être effectué pendant que l’équipement fonctionne ?
Si la réponse est oui, classez l’élément dans la catégorie « externe » et déplacez-le avant ou après le changement de série, selon le cas.
Voici quelques exemples d’éléments pouvant faire l’objet d’un tel traitement :
| Élément | Description |
|---|---|
| Prélèvement | Récupération de pièces, d’outils, de matériaux et/ou d’instructions. |
| Inspection | Inspection des pièces, des outils et/ou des matériaux. |
| Nettoyage | Tâches de nettoyage pouvant être effectuées pendant le déroulement du processus. |
| Qualité | Contrôles qualité pour la dernière série de production. |
Le résultat attendu de cette étape doit être une liste mise à jour des éléments de changement de série, divisée en trois parties : Éléments externes (avant le changement de série), Éléments internes (pendant le changement de série) et Éléments externes (après le changement de série).
Étape 4 – Convertir les éléments internes en éléments externes
Au cours de cette étape, le processus de changement de série actuel est examiné avec soin, dans le but de convertir autant d’éléments internes en éléments externes que possible.
Pour chaque élément interne, l’équipe doit se poser les questions suivantes : s’il existait un moyen de rendre cet élément externe, quel serait-il ? Comment pourrions-nous y parvenir ?
Cela permettra d’établir une liste d’éléments susceptibles de faire l’objet de mesures supplémentaires. Cette liste doit être classée par ordre de priorité afin que les éléments les plus prometteurs soient traités en premier. Fondamentalement, cela revient à effectuer une analyse coûts/bénéfices pour chaque élément concerné :
- Le coût, mesuré en fonction des matériaux et de la main-d’œuvre nécessaires pour apporter les modifications requises.
- Les avantages, mesurés par le temps qui sera gagné grâce à cette modification.
Une fois la liste classée par ordre de priorité, le travail peut commencer pour apporter les modifications nécessaires.
Voici quelques exemples de techniques pouvant être utilisées pour convertir des éléments internes en éléments externes :
| Élément | Description |
|---|---|
| Préparation préalable | Préparer les pièces à l'avance (par exemple, préchauffer les matrices avant le changement de série) |
| Gabarits | Utiliser des gabarits en double (par exemple, effectuer l'alignement et les autres réglages avant le changement de série) |
| Modularisation | Modulariser l'équipement (par exemple, remplacer une imprimante plutôt que de régler la tête d'impression, afin que l'imprimante puisse être configurée pour une nouvelle référence avant le changement de modèle) |
| Modifier | Modifier l’équipement (par exemple, ajouter des protections pour permettre un nettoyage en toute sécurité pendant que le processus est en cours) |
Le résultat attendu de cette étape doit être une liste mise à jour des éléments de changement de série, comportant moins d’éléments internes et davantage d’éléments externes (effectués avant ou après le changement de série).
Étape 5 – Rationalisation des éléments restants
Au cours de cette étape, les éléments restants sont examinés dans une optique de rationalisation et de simplification afin qu’ils puissent être réalisés en moins de temps. La priorité doit être donnée aux éléments internes afin de soutenir l’objectif principal, à savoir réduire le temps de changement de production.
Pour chaque élément, l’équipe doit se poser les questions suivantes : comment cet élément peut-il être réalisé en moins de temps ? Comment pouvons-nous simplifier cet élément ?
Comme à l’étape précédente, une simple analyse coûts/bénéfices doit être utilisée pour hiérarchiser les actions à mener sur les différents éléments.
Voici quelques exemples de techniques pouvant être utilisées pour rationaliser les éléments :
| Élément | Description |
|---|---|
| Libération | Supprimer les boulons (par exemple, utiliser des mécanismes de démontage rapide ou d’autres types de fixations fonctionnelles) |
| Réglage | Éliminer les réglages (par exemple, utiliser des réglages numériques standardisés ; convertir les réglages en plusieurs réglages fixes ; utiliser des lignes de centrage visibles ; utiliser des cales pour standardiser la taille des matrices) |
| Mouvement | Éliminer les mouvements (par exemple, réorganiser l'espace de travail) |
| Attente | Éliminer les temps d'attente (par exemple, faire de l'inspection du premier article une priorité absolue pour l'assurance qualité) |
| Standardisation | Standardiser le matériel (par exemple, afin de réduire le nombre d’outils nécessaires) |
| Opérations | Mettre en place des opérations parallèles (par exemple, noter que lorsque plusieurs opérateurs travaillent sur le même équipement, il faut accorder une attention particulière aux problèmes de sécurité potentiels) |
| Mécaniser | Mécaniser (cette option est généralement considérée comme un dernier recours) |
Le résultat attendu de cette étape devrait être un ensemble d’instructions de travail mises à jour pour le changement de série (c’est-à-dire la mise en place d’un « travail standardisé ») et un temps de changement de série nettement plus court !
Accélérer les progrès
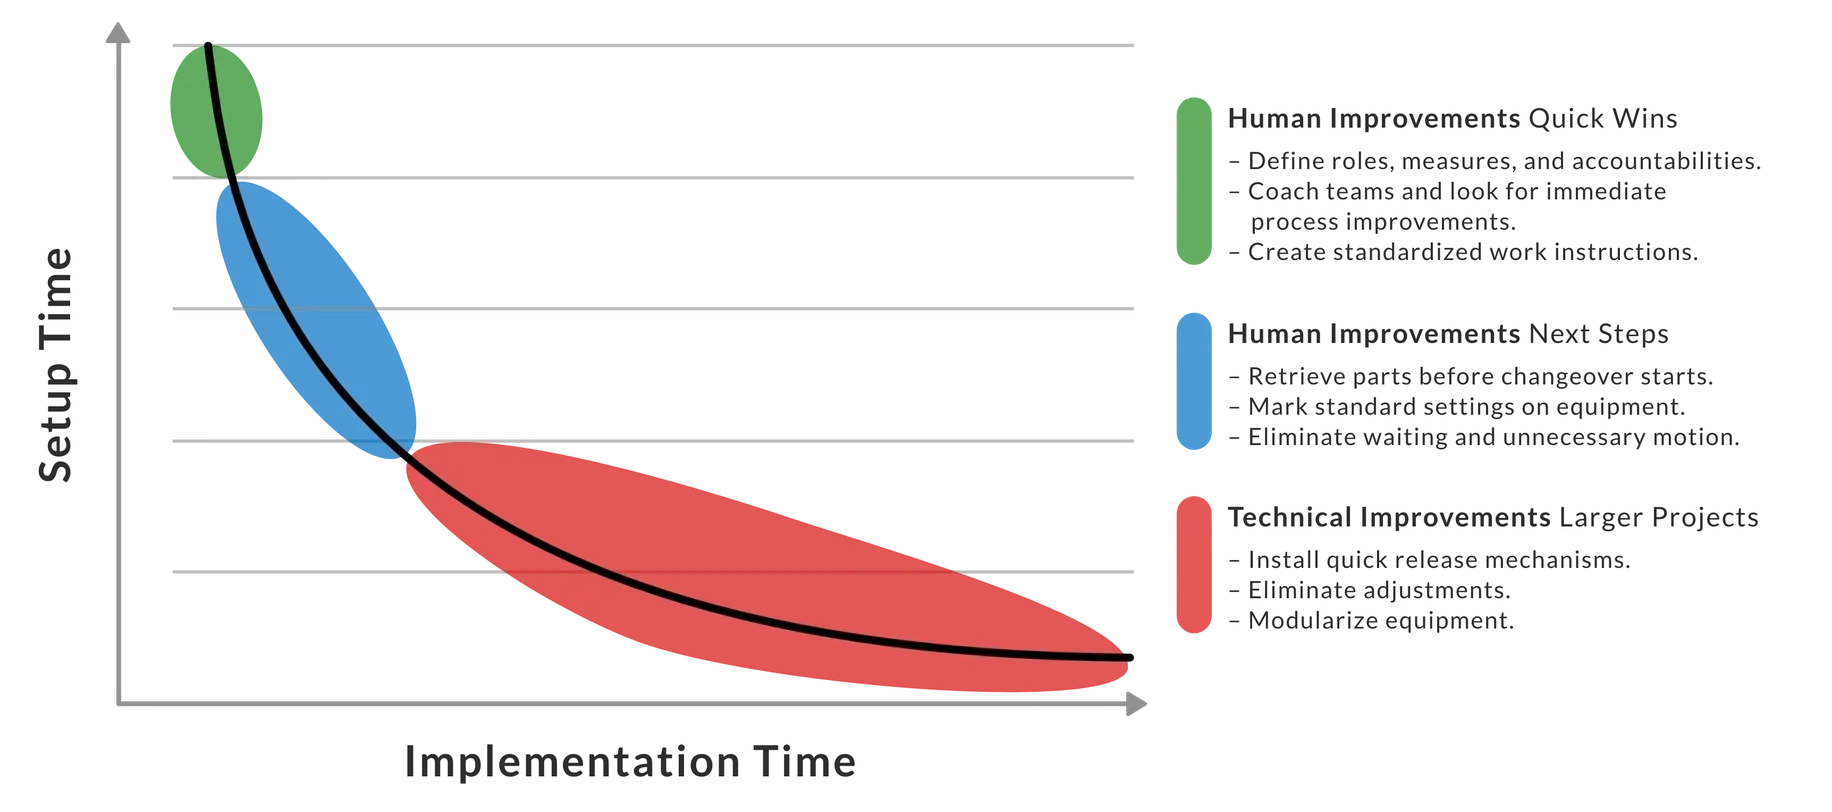
Lors de la mise en œuvre du SMED, il est utile de reconnaître qu'il existe deux grandes catégories d'amélioration :
- Humaines : obtenues grâce à la préparation et à l'organisation
- Techniques : obtenues grâce à l'ingénierie
L'expérience a montré que les éléments humains sont généralement beaucoup plus rapides et moins coûteux à améliorer que les éléments techniques. En d'autres termes, les gains rapides proviennent généralement des éléments humains. Évitez la tentation, en particulier avec des équipes techniquement compétentes, de vous concentrer excessivement sur les éléments techniques. Concentrez-vous plutôt en premier lieu sur les éléments humains.
Le tableau suivant illustre ce principe en présentant des exemples de domaines d’opportunité pour les projets SMED.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS LEAN GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.