TPM (Mantenimiento Productivo Total)
¿Qué es el TPM?
El TPM (Mantenimiento Productivo Total) es un enfoque integral del mantenimiento de los equipos que tiene como objetivo alcanzar una producción perfecta:
- Sin averías
- Sin paradas breves ni funcionamiento lento
- Sin defectos
Además, da prioridad a un entorno de trabajo seguro:
- Sin accidentes
El TPM hace hincapié en el mantenimiento proactivo y preventivo para maximizar la eficiencia operativa de los equipos. Desdibuja la distinción entre las funciones de producción y mantenimiento al poner un gran énfasis en capacitar a los operarios para que ayuden a mantener sus equipos.
La implantación de un programa de TPM crea una responsabilidad compartida sobre los equipos que fomenta una mayor implicación por parte de los trabajadores de planta. En el entorno adecuado, esto puede resultar muy eficaz para mejorar la productividad (aumentando el tiempo de actividad, reduciendo los tiempos de ciclo y eliminando defectos).
Pilares tradicionales del TPM
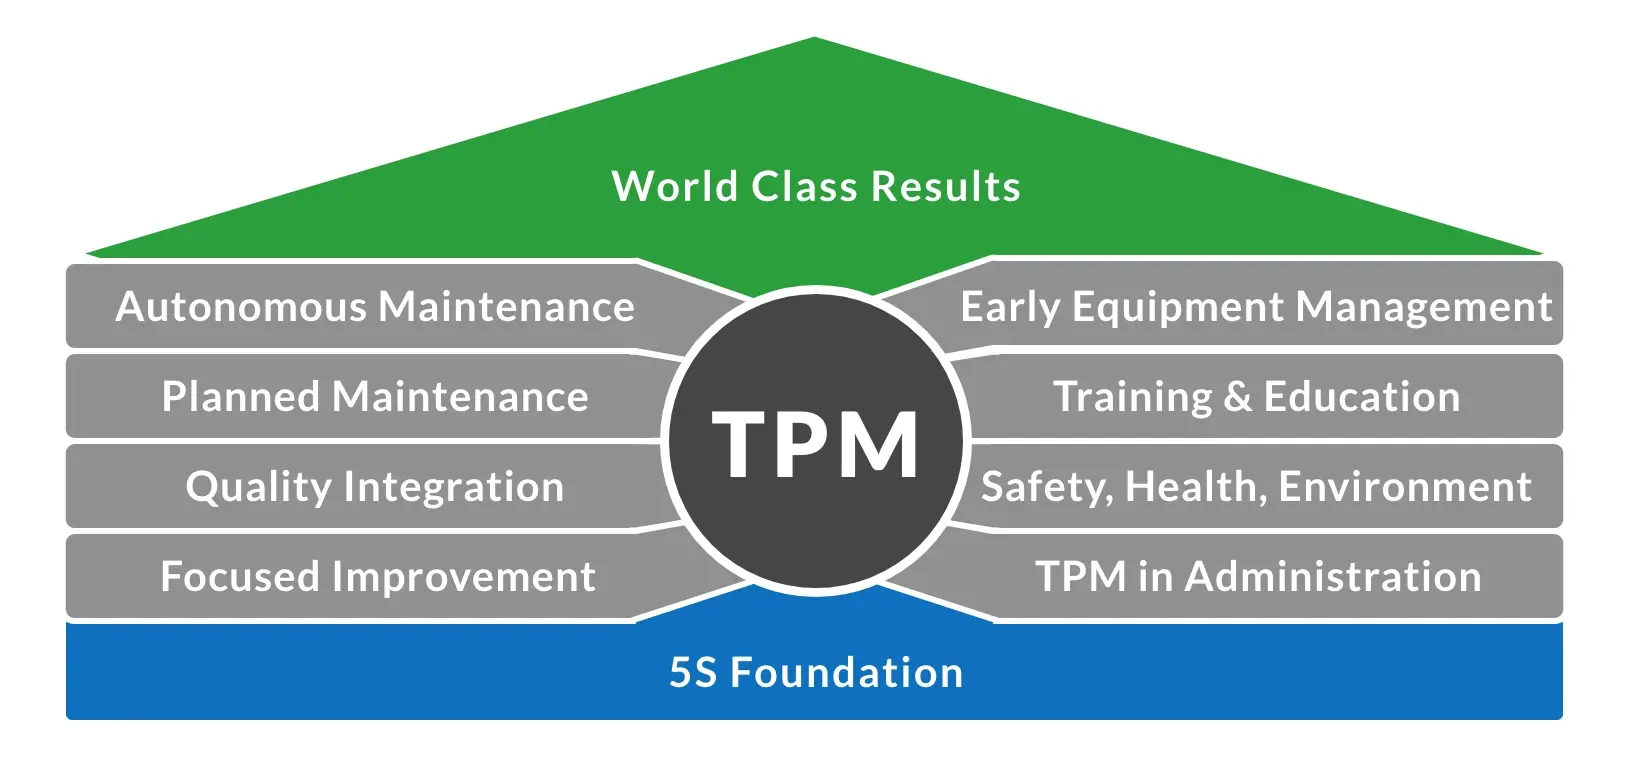
El enfoque tradicional del TPM se desarrolló en la década de 1960 y se basa en las 5S como fundamento y en ocho actividades de apoyo (a veces denominadas «pilares»).
Los fundamentos de las 5S
El objetivo de las 5S es crear un entorno de trabajo limpio y bien organizado. Se compone de cinco elementos:
- Clasificar: eliminar todo aquello que no sea realmente necesario en el área de trabajo
- Ordenar: organizar los elementos restantes
- Limpiar: limpiar e inspeccionar el área de trabajo
- Estandarizar: establecer normas para llevar a cabo las tres actividades anteriores
- Mantener: garantizar que las normas se apliquen de forma regular
Debería resultar bastante intuitivo cómo las 5S sientan las bases para un buen funcionamiento de los equipos. Por ejemplo, en un entorno de trabajo limpio y bien organizado, las herramientas y las piezas son mucho más fáciles de encontrar, y resulta mucho más sencillo detectar problemas incipientes, como fugas de líquidos, derrames de material, virutas metálicas debidas a un desgaste inesperado, pequeñas grietas en los mecanismos, etc.
Los ocho pilares del TPM
Los ocho pilares del TPM se centran principalmente en técnicas proactivas y preventivas para mejorar la fiabilidad de los equipos.
| Pilar | ¿Qué es? | ¿Cómo ayuda? |
|---|---|---|
| Mantenimiento autónomo | Atribuye a los operarios la responsabilidad del mantenimiento rutinario, como la limpieza, la lubricación y la inspección. |
|
| Mantenimiento planificado | Programa las tareas de mantenimiento en función de las tasas de averías previstas y/o medidas. |
|
| Mantenimiento de calidad | Incorpora la detección y prevención de errores de diseño en los procesos de producción. Aplica el análisis de causas raíz para eliminar las fuentes recurrentes de defectos de calidad. |
|
| Mejora centrada | Hacer que pequeños grupos de empleados trabajen juntos de forma proactiva para lograr mejoras regulares y graduales en el funcionamiento de los equipos. |
|
| Gestión temprana de los equipos | Aprovecha los conocimientos prácticos y la comprensión de los equipos de fabricación adquiridos a través del TPM para mejorar el diseño de nuevos equipos. |
|
| Formación y educación | Cubre las lagunas de conocimiento necesarias para alcanzar los objetivos del TPM. Se aplica a operadores, personal de mantenimiento y directivos. |
|
| Seguridad, salud y medio ambiente | Mantener un entorno de trabajo seguro y saludable. |
|
| TPM en la administración | Aplicar las técnicas de TPM a las funciones administrativas. |
|
El OEE y las seis grandes pérdidas
Introducción al OEE
El OEE (eficacia global de los equipos) es un indicador que identifica el porcentaje del tiempo de producción planificado que es realmente productivo. Se desarrolló para respaldar las iniciativas de TPM mediante un seguimiento preciso del progreso hacia el logro de la «producción perfecta».
- Una puntuación de OEE del 100 % equivale a una producción perfecta.
- Una puntuación de OEE del 85 % se considera de primer nivel para los fabricantes discretos.
- Una puntuación de OEE del 60 % es bastante habitual entre los fabricantes de productos discretos.
- Una puntuación de OEE del 40 % no es infrecuente entre los fabricantes que carecen de programas de TPM y/o de gestión ajustada.
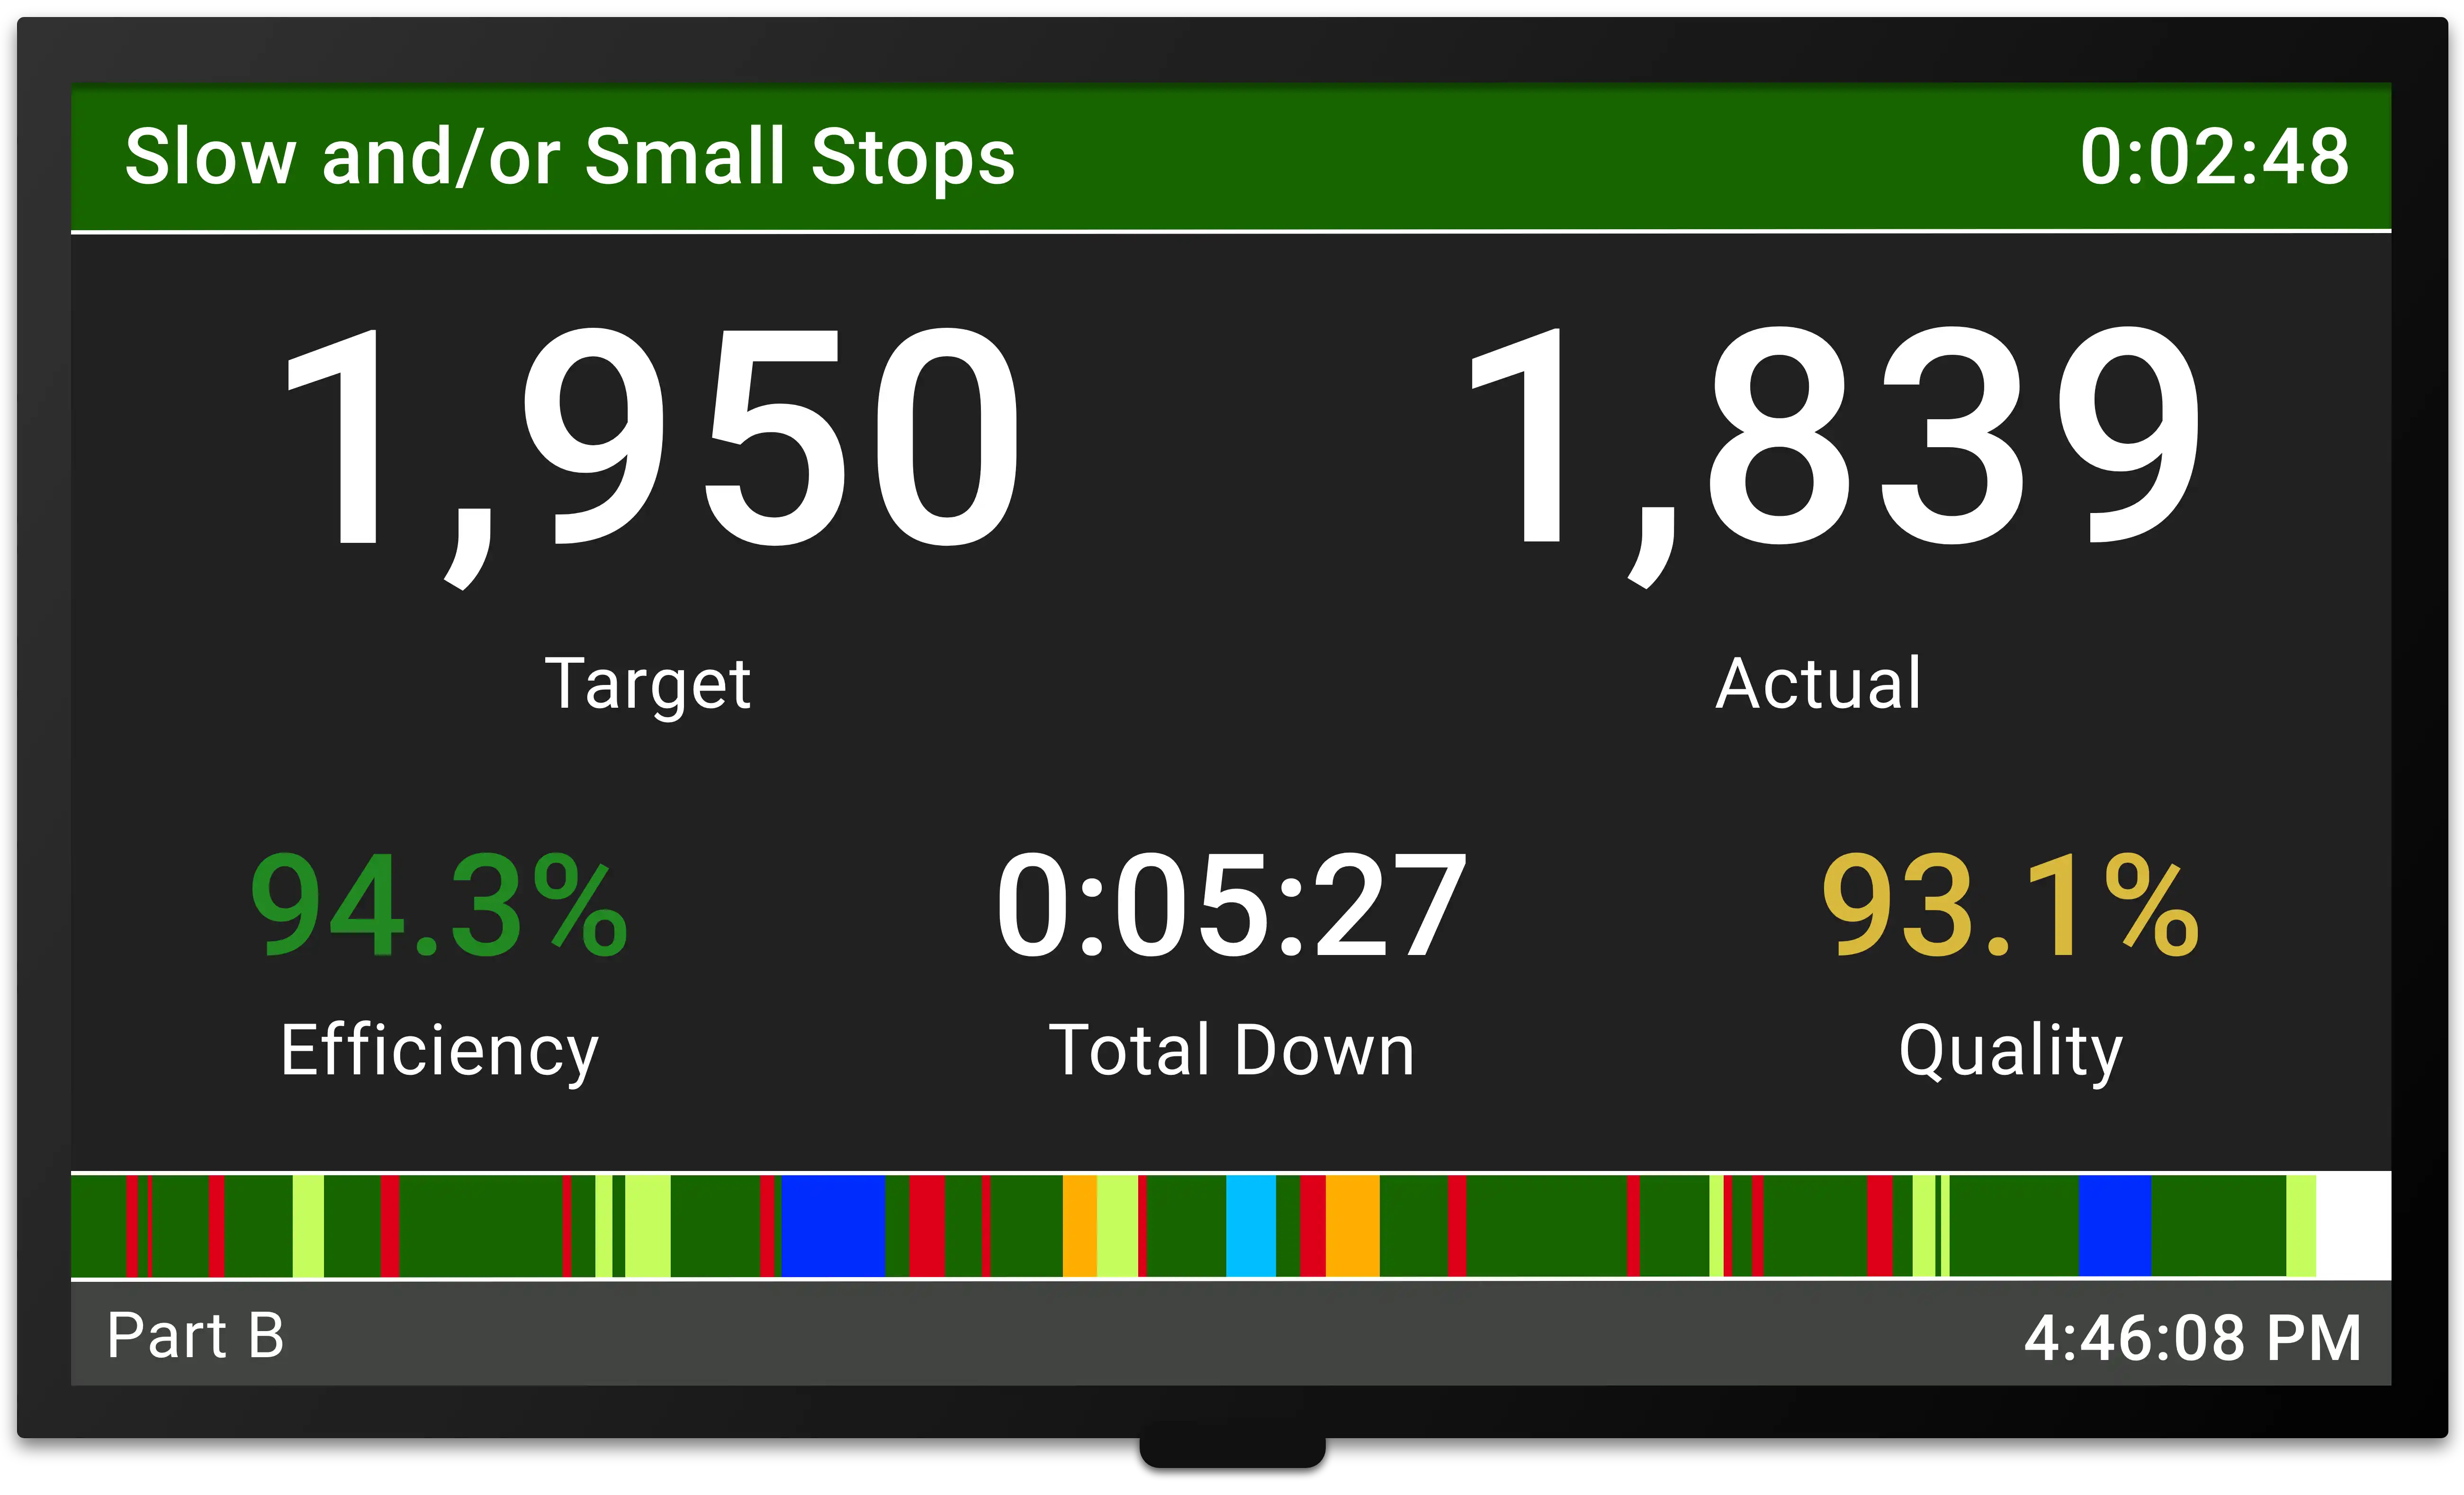
El OEE consta de tres componentes fundamentales, cada uno de los cuales se corresponde con uno de los objetivos de TPM establecidos al principio de este tema, y cada uno de los cuales tiene en cuenta un tipo diferente de pérdida de productividad.
| Componente | Objetivo del TPM | Tipo de pérdida de productividad |
|---|---|---|
| Disponibilidad | Ausencia de paradas | La disponibilidad tiene en cuenta la pérdida de disponibilidad, que incluye todos los eventos que detienen la producción planificada durante un periodo de tiempo apreciable (normalmente varios minutos o más). Algunos ejemplos son las paradas no planificadas (como averías y otros eventos de inactividad) y las paradas planificadas (como los cambios de producción). |
| Rendimiento | Ausencia de pequeñas paradas o funcionamiento lento | El rendimiento tiene en cuenta la pérdida de rendimiento, que incluye todos los factores que hacen que la producción funcione a una velocidad inferior a la máxima posible durante el funcionamiento. Algunos ejemplos son tanto los ciclos lentos como las pequeñas paradas. |
| Calidad | Sin defectos | La calidad tiene en cuenta la «pérdida de calidad», que descarta las piezas fabricadas que no cumplen los estándares de calidad, incluidas aquellas que requieren reelaboración. Algunos ejemplos son los rechazos de producción y el rendimiento reducido durante la puesta en marcha. |
| OEE | Producción perfecta | El OEE tiene en cuenta todas las pérdidas (pérdida de disponibilidad, pérdida de rendimiento y pérdida de calidad), lo que da como resultado una medida del tiempo de fabricación realmente productivo. |
Para obtener una explicación completa sobre el OEE, incluida información sobre cómo calcular la disponibilidad, el rendimiento, la calidad y el OEE, visita nuestra página dedicada al OEE (eficacia global de los equipos).
Como se puede observar en la tabla anterior, el OEE está estrechamente vinculado a los objetivos del TPM: «Sin averías» (medido por la disponibilidad), «Sin paradas breves ni funcionamiento lento» (medido por el rendimiento) y «Sin defectos» (medido por la calidad).
Es extremadamente importante medir el OEE para detectar y cuantificar las pérdidas de productividad, así como para medir y realizar un seguimiento de las mejoras derivadas de las iniciativas de TPM.
Ventajas del seguimiento automatizado del OEE
Calcular manualmente el OEE es una excelente forma de empezar. Se puede hacer con lápiz y papel o con una sencilla hoja de cálculo, y solo se necesitan cinco datos (tiempo de producción planificado, tiempo de parada, tiempo de ciclo ideal, recuento total y recuento de productos en buen estado). Realizar cálculos manuales del OEE ayuda a reforzar los conceptos subyacentes y proporciona una comprensión más profunda del OEE. Sin embargo, pasar rápidamente a la recopilación automatizada de datos del OEE también ofrece ventajas muy importantes:
| Aspecto | Ventaja |
|---|---|
| Tiempo de parada | La precisión del seguimiento manual del tiempo de parada no planificado suele situarse entre el 60 % y el 80 % (según la experiencia real de numerosas empresas). Con la detección automática de «en marcha» y «parada», esta precisión puede acercarse al 100 %. |
| Pequeñas paradas y ciclos lentos | En la mayoría de los equipos resulta imposible realizar un seguimiento manual de los ciclos lentos y las paradas breves. Esto significa que no se dispone de una gran cantidad de información potencialmente útil, como los patrones de pérdidas basados en el tiempo y en los eventos. |
| Concentración del operario | En la mayoría de los equipos es imposible realizar un seguimiento manual de los ciclos lentos y las paradas breves. Esto significa que no se dispone de una gran cantidad de información potencialmente útil, como los patrones de pérdidas basados en el tiempo y en los eventos. |
| Resultados en tiempo real | La recopilación automatizada de datos proporciona resultados en tiempo real, lo que permite aplicar técnicas de mejora como el SIC (Control de Intervalos Cortos). |
Creación de un objetivo de OEE «lo mejor de lo mejor»
Una cuestión interesante es cómo establecer un objetivo «ambicioso» y eficaz para el OEE. Resulta que existe una técnica excelente para hacerlo denominada «Lo mejor de lo mejor». Así es como funciona:
- Realiza un seguimiento del OEE (incluidos la disponibilidad, el rendimiento y la calidad) del equipo en cuestión durante un mes. Asegúrate de recopilar los resultados por turno.
- Revise los resultados de cada turno, tomando nota del mejor resultado individual en cuanto a disponibilidad, rendimiento y calidad en todos los turnos (es decir, la puntuación más alta de disponibilidad en todos los turnos, la puntuación más alta de rendimiento en todos los turnos, etc.).
- Multiplica entre sí los mejores resultados individuales para calcular una puntuación de OEE «Lo mejor de lo mejor».
Esta puntuación de OEE «Lo mejor de lo mejor», recién calculada, representa el objetivo ambicioso, derivado de los mejores resultados realmente alcanzados a lo largo del mes en cuanto a disponibilidad, rendimiento y calidad.
Comprender las seis grandes pérdidas
Las categorías de pérdidas de OEE (pérdida de disponibilidad, pérdida de rendimiento y pérdida de calidad) pueden desglosarse a su vez en lo que comúnmente se conoce como las «seis grandes pérdidas»: las causas más habituales de pérdida de productividad en la fabricación. Las seis grandes pérdidas son extremadamente importantes porque su aplicación es casi universal en la fabricación discreta y proporcionan un excelente marco de partida para reflexionar sobre el desperdicio (es decir, la pérdida de productividad), identificarlo y combatirlo.
| Las seis grandes pérdidas | Categoría de OEE | Ejemplos | Comentarios |
|---|---|---|---|
| Paradas no planificadas | Pérdida de disponibilidad | Fallo de utillaje, mantenimiento no planificado, cojinete sobrecalentado, fallo del motor | Existe flexibilidad a la hora de establecer el umbral entre una parada no planificada (pérdida de disponibilidad) y una parada menor (pérdida de rendimiento). |
| Configuración y ajustes | Pérdida de disponibilidad | Configuración/cambio de serie, falta de material, falta de operarios, ajuste importante, tiempo de calentamiento | Esta pérdida suele abordarse mediante programas de reducción del tiempo de puesta a punto, como el SMED (cambio de troquel en un minuto). |
| Pequeñas paradas | Pérdida de rendimiento | Atasco de componentes, ajuste menor, sensor bloqueado, salida bloqueada, limpieza/revisión | Normalmente solo incluye paradas de menos de cinco minutos y que no requieren la intervención del personal de mantenimiento. |
| Funcionamiento lento | Pérdida de rendimiento | Ajuste incorrecto, desgaste del equipo, problema de alineación | Cualquier factor que impida que el equipo funcione a su velocidad máxima teórica. |
| Defectos de producción | Pérdida de calidad | Desperdicio, reelaboración | Productos rechazados durante la producción en régimen estable. |
| Rendimiento reducido | Pérdida de calidad | Desperdicio, reelaboración | Productos rechazados durante el calentamiento, la puesta en marcha u otras fases iniciales de la producción. |
Ejemplo de TPM
Una forma excelente de comprender mejor el TPM es analizar un ejemplo de implementación. En esta sección se ofrece una guía paso a paso para una implementación sencilla y práctica del TPM.
Paso uno: identificar el área piloto
En este paso se selecciona el equipo objetivo para el programa piloto de TPM. Existen tres formas lógicas de abordar esta selección.
| ¿Qué equipos? | Ventajas | Inconvenientes |
|---|---|---|
| El más fácil de mejorar |
|
|
| Limitación/cuello de botella |
|
|
| El más problemático |
|
|
A continuación se ofrecen algunas pautas adicionales:
- Para una empresa con experiencia y/o apoyo limitados en TPM (ya sea a través de personal interno o de consultores externos), la mejor opción suele ser el equipo más fácil de mejorar.
- Para una empresa con experiencia y/o apoyo moderados o sólidos en TPM (ya sea a través de personal interno o de consultores externos), la mejor opción es casi siempre el equipo que supone la limitación o el cuello de botella. La clave está en minimizar el riesgo potencial creando un stock temporal y asegurándose de que se puedan tolerar paradas imprevistas.
- Los equipos suelen inclinarse por seleccionar el equipo más problemático. Sin embargo, esta rara vez es la mejor opción (a menos que, casualmente, también sea el equipo que supone la limitación o el cuello de botella).
Para crear una amplia base de apoyo al proyecto de TPM, asegúrate de incluir a todo el espectro de empleados implicados (operarios, personal de mantenimiento y directivos) en el proceso de selección, y esfuérzate por alcanzar un consenso dentro del grupo en cuanto a la elección del equipo.
Una vez seleccionada la zona piloto, crea un punto de referencia visual local para el proyecto (por ejemplo, un tablón de anuncios) donde se puedan publicar los planes y las actualizaciones sobre el progreso.
Paso dos: restaurar el equipo a su estado óptimo de funcionamiento
En este paso, se limpiará el equipo y se preparará para mejorar su funcionamiento. Se introducirán dos conceptos clave del TPM:
- 5S
- Mantenimiento autónomo
En primer lugar, debe ponerse en marcha un programa 5S (en el que participen tanto los operarios como el personal de mantenimiento).
| Elemento | Descripción |
|---|---|
| Fotografía | Toma fotografías que reflejen el estado inicial del equipo y colócalas en el tablón del proyecto. |
| Despejar el área | Despeja la zona de escombros, herramientas y componentes que no se utilicen, así como de cualquier otro elemento que no sea necesario. |
| Organizar | Organiza las herramientas y los componentes restantes en tableros de sombras (tableros que contienen siluetas a modo de referencias visuales). |
| Limpieza | Limpia a fondo el equipo y la zona circundante (incluidos los residuos de posibles fugas o derrames). |
| Fotografiar | Toma fotografías que reflejen el estado mejorado del equipo y colócalas en el tablón del proyecto. |
| Lista de comprobación | Elabora una sencilla lista de comprobación de las 5S para la zona (creando un trabajo estandarizado para el proceso de las 5S). |
| Auditoría | Programa una auditoría periódica (primero diaria, luego semanal) para verificar que se está siguiendo la lista de comprobación de las 5S. Durante la auditoría, actualiza la lista de comprobación según sea necesario para mantenerla al día y relevante. Haz que las auditorías sean positivas y motivadoras (trátalas como un ejercicio de formación). |
A continuación, se debe poner en marcha un programa de mantenimiento autónomo. Esfuérzate por alcanzar un consenso entre los operarios y el personal de mantenimiento sobre qué tareas recurrentes pueden realizar de forma productiva los operarios. En muchos casos, será necesaria una formación básica para elevar el nivel de competencia de los operarios.
| Punto | Descripción |
|---|---|
| Puntos de inspección | Identifica y documenta los puntos clave de inspección (deben incluirse todas las piezas de desgaste). Considera la posibilidad de crear un mapa de puntos de inspección como ayuda visual. |
| Visibilidad | Sustituya las protecciones opacas por otras transparentes en los casos en que los puntos de inspección queden ocultos (siempre que sea factible y seguro hacerlo). |
| Puntos de ajuste | Identifica y documenta todos los puntos de ajuste y sus valores correspondientes. Considera la posibilidad de indicar los valores directamente en el equipo como ayuda visual para la inspección y la auditoría. |
| Puntos de lubricación | Identificar y documentar todos los puntos de lubricación. Programar la lubricación para que se realice durante los cambios de producción u otras paradas planificadas (en otras palabras, evitar crear nuevas fuentes de tiempo de parada no planificado). Considerar la posibilidad de externalizar los puntos de lubricación de difícil acceso o que requieran detener el equipo (siempre que sea factible y seguro hacerlo). |
| Formación de los operarios | Forme a los operarios para que comuniquen cualquier anomalía o situación inusual al supervisor de línea. |
| Crear una lista de comprobación | Elabora una lista de comprobación sencilla de mantenimiento autónomo para todas las tareas de inspección, ajuste de puntos de consigna, lubricación y otras tareas de mantenimiento controladas por el operario (creando un trabajo estandarizado para el proceso de mantenimiento autónomo). |
| Auditoría | Programa una auditoría periódica (primero diaria, luego semanal) para verificar que se está siguiendo la lista de comprobación de mantenimiento autónomo. Durante la auditoría, actualiza la lista según sea necesario para mantenerla al día y relevante. Haz que las auditorías sean positivas y motivadoras (trátalas como un ejercicio de formación). |
Paso tres: empezar a medir el OEE
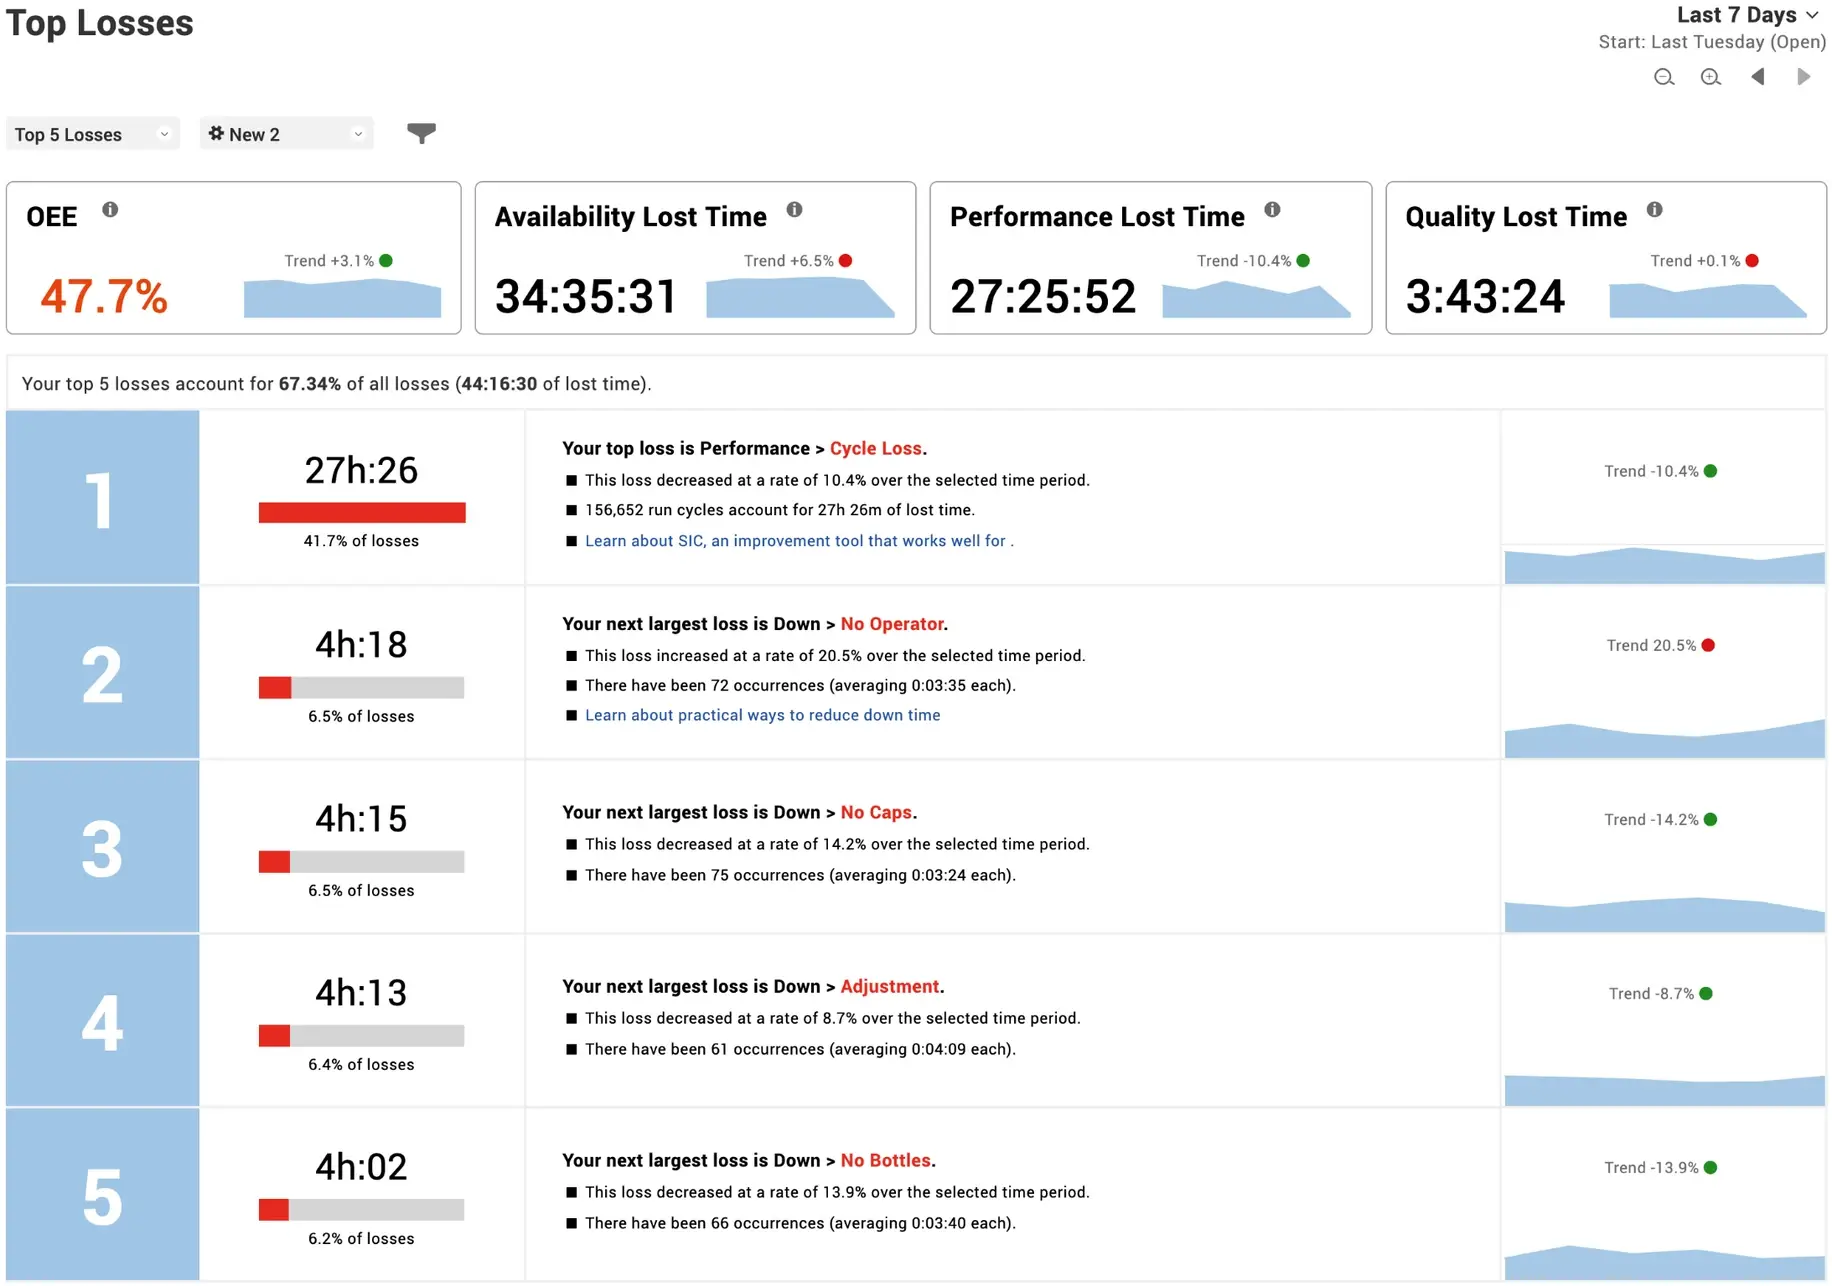
En este paso, se implanta un sistema para realizar un seguimiento del OEE del equipo en cuestión. Este sistema puede ser manual (consulte www.oee.com para obtener información detallada sobre cómo realizar cálculos manuales del OEE) o automatizado (como el XL Productivity Appliance™de Vorne), pero el alcance del sistema debe incluir el seguimiento de los códigos de motivo de las paradas no planificadas.
En la mayoría de los equipos, las mayores pérdidas se deben a los tiempos de parada no planificados. Por lo tanto, se recomienda encarecidamente clasificar cada evento de parada no planificada para obtener una visión clara de dónde se está perdiendo tiempo productivo. También se recomienda incluir una categoría para el tiempo de parada «sin asignar» (es decir, el tiempo de parada cuya causa se desconoce). Establecer una categoría para el tiempo de parada sin asignar es especialmente importante cuando el OEE se registra manualmente. Mejora la precisión al ofrecer a los operarios una opción segura cuando el motivo de la parada no está claro.
Se deben recopilar datos durante un mínimo de dos semanas para identificar las causas recurrentes de las paradas no planificadas de los equipos, así como para determinar el impacto de las pequeñas paradas y los ciclos lentos. Revise los datos durante cada turno para asegurarse de que son precisos y para verificar que se están registrando las causas reales de las paradas no planificadas.
Paso cuatro: abordar las principales pérdidas
En este paso se abordan las fuentes más significativas de pérdida de tiempo productivo. Se introduce el concepto de «mejora focalizada» (también conocido como «Kaizen») del TPM.
| Punto | Descripción |
|---|---|
| Seleccionar la pérdida | Basándose en los datos de OEE y de tiempo de parada específicos de cada equipo, seleccione una pérdida importante que se deba abordar. En la mayoría de los casos, la pérdida importante seleccionada debería ser la mayor fuente de tiempo de parada no planificado. |
| Crear un equipo | Cree un equipo multifuncional para abordar el problema. Este equipo debe estar formado por entre cuatro y seis empleados (operarios, personal de mantenimiento y supervisores) con los mejores conocimientos y experiencia sobre el equipo… y que puedan trabajar bien juntos. |
| Recopilar información | Recopila información detallada sobre los síntomas del problema, incluyendo observaciones, pruebas físicas y pruebas fotográficas. Plantéate utilizar un diagrama de Ishikawa (de espina de pescado) junto al equipo para recopilar las observaciones. |
| Organizar | Organiza una sesión estructurada de resolución de problemas para: a) identificar las causas probables del problema, b) evaluar las causas probables a la luz de la información recopilada, y c) identificar las soluciones más eficaces. |
| Planificar | Programar un tiempo de parada planificado para aplicar las soluciones propuestas. Si existe un proceso de control de cambios, asegúrese de utilizarlo a la hora de aplicar las soluciones. |
| Reinicio | Reinicia la producción y determina la eficacia de las soluciones durante un periodo de tiempo adecuado. Si resultan suficientemente eficaces, documenta cualquier cambio en los procedimientos y pasa a la siguiente pérdida importante. De lo contrario, recopila información adicional y organiza otra sesión estructurada de resolución de problemas. |
Durante este paso, los datos de OEE deben seguir revisándose cuidadosamente en cada turno para supervisar el estado de las pérdidas que ya se han abordado, así como para supervisar las mejoras generales en la productividad.
Paso cinco: introducir técnicas de mantenimiento proactivo
En este paso, se integran técnicas de mantenimiento proactivo en el programa de mantenimiento (introduciendo así el concepto de «mantenimiento planificado» del TPM).
En primer lugar, identifique todos los componentes que sean candidatos al mantenimiento proactivo:
| Elemento | Descripción |
|---|---|
| Componentes sujetos a desgaste | Identifique y documente todos los componentes que sufren desgaste (estos deberían haberse establecido como puntos de inspección en el paso dos). Considere la posibilidad de sustituir los componentes sujetos a desgaste por versiones de bajo desgaste o sin desgaste. |
| Componentes que fallan | Identifique y documente todos los componentes que se sabe que fallan con regularidad. |
| Puntos de tensión | Considere la posibilidad de utilizar termografía y/o análisis de vibraciones para obtener información adicional sobre los puntos de tensión del equipo. |
A continuación, establezca los intervalos iniciales de mantenimiento proactivo:
| Elemento | Descripción |
|---|---|
| Basado en el desgaste | Para los componentes sujetos a desgaste, determine el nivel actual de desgaste y un intervalo de sustitución de referencia (en algunos casos, la sustitución puede adelantarse tras una inspección de mantenimiento autónomo, tal y como se establece en el paso dos). |
| Basado en fallos previstos | Para los componentes propensos a fallos, establezca un intervalo de referencia (previsto) de fallo. |
| Basado en el tiempo | Elabore un programa de mantenimiento planificado de referencia que prevea la sustitución proactiva de todos los componentes sujetos a desgaste y propensos a fallos. Considere la posibilidad de utilizar el «tiempo de funcionamiento» en lugar del «tiempo de calendario» como base para el intervalo. |
| Basado en órdenes de trabajo | Crea un proceso estándar para generar órdenes de trabajo basadas en el plan de mantenimiento planificado. |
A continuación, crea un sistema de retroalimentación para optimizar los intervalos de mantenimiento:
| Elemento | Descripción |
|---|---|
| Registro de componentes | Crear una hoja de registro de componentes para cada componente propenso al desgaste y a las averías. Registrar cada sustitución, junto con información sobre el estado del componente en el momento de la sustitución (p. ej., grado de desgaste, «componente averiado», «sin problemas observables», etc.). |
| Auditoría mensual | Realice una auditoría mensual del mantenimiento planificado: a) compruebe que se está siguiendo el programa de mantenimiento planificado, b) compruebe que se están llevando al día las hojas de registro de componentes, y c) revise todas las nuevas entradas en el registro de componentes y ajuste los intervalos de mantenimiento cuando sea necesario. Mantenga las auditorías en un tono positivo y motivador (trátelas como un ejercicio de formación). |
| Ajustes de los intervalos de mantenimiento | Siempre que se produzca una sustitución no programada de un componente, considere la posibilidad de ajustar el intervalo de mantenimiento. Si el componente no figura en el calendario de mantenimiento planificado, considere la posibilidad de añadirlo. |
| Análisis de componentes | Considera la posibilidad de representar gráficamente los datos a lo largo del tiempo, procedentes de análisis termográficos y de vibraciones, para detectar problemas y incidencias emergentes. |
Actividades adicionales de TPM
La hoja de ruta simplificada está optimizada para ofrecer un enfoque incremental y paso a paso para la implantación del TPM. Entonces, ¿qué viene a continuación en el proceso de implantación del TPM?
Hay otras cuatro actividades de TPM que no entran dentro del alcance de la hoja de ruta simplificada. La pregunta que surge entonces es: ¿cuándo deben introducirse estas actividades? Siguiendo el enfoque gradual y paso a paso, la selección de nuevas actividades debe priorizarse en función de cuál sea la necesidad más acuciante y urgente.
| Actividad de TPM | Introducir cuando... |
|---|---|
| Mantenimiento de la calidad | La calidad es una de las principales preocupaciones a las que se enfrenta la empresa. Esto puede deberse a: a) problemas significativos planteados por los clientes en relación con la calidad, o b) preocupaciones internas significativas en relación con la calidad (por ejemplo, un rendimiento insatisfactorio en la primera pasada). |
| Gestión temprana de los equipos | Se están diseñando o instalando nuevos equipos en un área con limitaciones o cuellos de botella. |
| Seguridad, salud y medio ambiente | La empresa: a) carece de un programa sustantivo de seguridad, salud y medio ambiente, o b) el programa existente se beneficiaría significativamente de su integración en las actividades de TPM ya existentes. |
| TPM en la administración | Los problemas administrativos (por ejemplo, retrasos en la tramitación de pedidos o facturas de clientes, problemas con el aprovisionamiento de piezas) son uno de los mayores obstáculos para el buen funcionamiento de la producción. |
Mejora sostenible
Uno de los mayores retos de cualquier empresa es cómo lograr una mejora sostenible. Esto incluye tanto a) alcanzar el éxito a corto plazo como b) mantener ese éxito a largo plazo. En esta sección se describen cuatro técnicas para lograr una mejora sostenible.
- Implicación de los empleados
- Lograr el éxito desde el principio
- Ejercer un liderazgo activo
- Desarrollar la iniciativa
Involucrar a los empleados es importante tanto para el éxito a corto como a largo plazo de las iniciativas. Una técnica muy eficaz para involucrar a los empleados consiste en crear una visión compartida del futuro estado «mejorado» de la empresa, y describir claramente cómo beneficiará esto a los empleados. Esto generará una motivación sólida y amplia para alcanzar el éxito. Otra técnica eficaz consiste en reconocer y recompensar los comportamientos deseados. En el contexto del TPM, esto puede incluir la entrega de un trofeo rotatorio mensual a la «Mejor área 5S» o la concesión de vales de regalo cada mes a la «Mayor mejora Kaizen».
Lograr éxitos tempranos ayuda a garantizar el éxito a largo plazo, ya que genera un impulso a favor de la iniciativa. Por el contrario, si se percibe que una iniciativa se ha intentado y ha fracasado, será mucho más difícil implementarla con éxito en el futuro.
Ejercer un liderazgo activo es una de las principales responsabilidades de la alta dirección (hasta el director de planta, incluido). Implica demostrar regularmente la importancia de las actividades de TPM a través de palabras y acciones. El liderazgo activo combate la tendencia natural de los empleados a recaer en antiguos patrones de comportamiento y antiguas formas de trabajar. Aporta continuamente nueva energía a la iniciativa, que con el tiempo es asimilada por los empleados en forma de nuevos comportamientos arraigados.
La evolución de la iniciativa aplica técnicas de mejora continua para garantizar que no se estanque y que los empleados no caigan en la complacencia. El objetivo es mantener la iniciativa fresca e interesante. La evolución de la iniciativa también ayuda a garantizar su prosperidad a largo plazo, adaptándola constantemente a un entorno cambiante.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS LEAN GRATUITAS3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.