OEE (eficacia global de los equipos)
¿Qué es el OEE?
El OEE (eficacia global de los equipos) es un indicador de «buenas prácticas» que identifica el porcentaje del tiempo de producción previsto que es realmente productivo. Una puntuación de OEE del 100 % representa una producción perfecta: fabricar únicamente piezas en buen estado, lo más rápido posible y sin tiempos de inactividad.
El OEE resulta útil tanto como punto de referencia como punto de partida:
- Como punto de referencia, el OEE puede utilizarse para comparar el rendimiento de un activo de producción determinado con los estándares del sector, con activos internos similares o con los resultados de diferentes turnos que trabajan con el mismo activo.
- Como punto de referencia, el OEE puede utilizarse para realizar un seguimiento del progreso a lo largo del tiempo en la eliminación de desperdicios de un activo de producción determinado.
Puntos de referencia del OEE
Entonces, como punto de referencia, ¿qué se considera una «buena» puntuación de OEE? ¿Cuál es una puntuación de OEE de primer nivel?
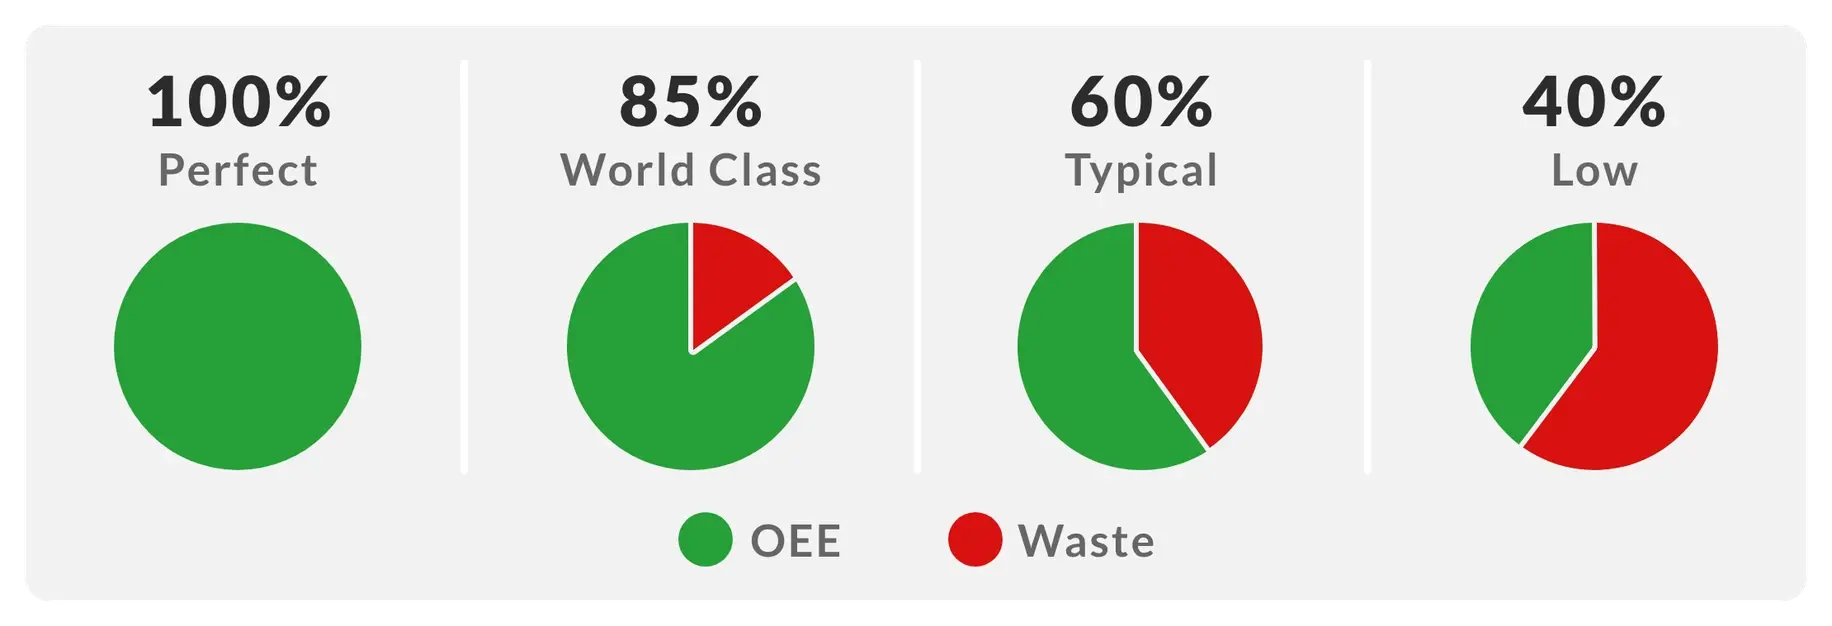
- Un OEE del 100 % representa una producción perfecta: fabricar únicamente piezas en buen estado, lo más rápido posible y sin tiempos de parada.
- Un OEE del 85 % se considera de nivel mundial para los fabricantes de productos discretos. Para muchas empresas, es un objetivo adecuado a largo plazo.
- Un OEE del 60 % es bastante habitual entre los fabricantes de productos discretos, pero indica que hay un margen de mejora considerable.
- Un OEE del 40 % no es en absoluto infrecuente en empresas manufactureras que acaban de empezar a realizar un seguimiento y a mejorar su rendimiento de fabricación. Es una puntuación baja y, en la mayoría de los casos, puede mejorarse fácilmente mediante medidas sencillas (por ejemplo, haciendo un seguimiento de los motivos de las paradas y abordando las principales causas de inactividad, una por una).
Cálculos sencillos del OEE
Entonces, ¿cómo se calcula el índice de OEE?
En términos sencillos, el OEE es la relación entre el tiempo de plena productividad y el tiempo de producción previsto. En la práctica, el OEE se calcula de la siguiente manera:
OEE = (Número de unidades buenas × Tiempo de ciclo ideal) / Tiempo de producción previsto
Definamos algunos términos utilizados en la fórmula del OEE:
- Número de piezasen buen estado: piezas fabricadas sin ningún defecto
- Tiempo de ciclo ideal: el tiempo teórico más rápido posible para fabricar una pieza
- Tiempo de producción planificado: el tiempo total durante el cual el activo de producción está programado para producir
- Tiempo de plena productividad: tiempo dedicado exclusivamente a producir piezas en buen estado, lo más rápido posible y sin paradas
Cálculo recomendado del OEE
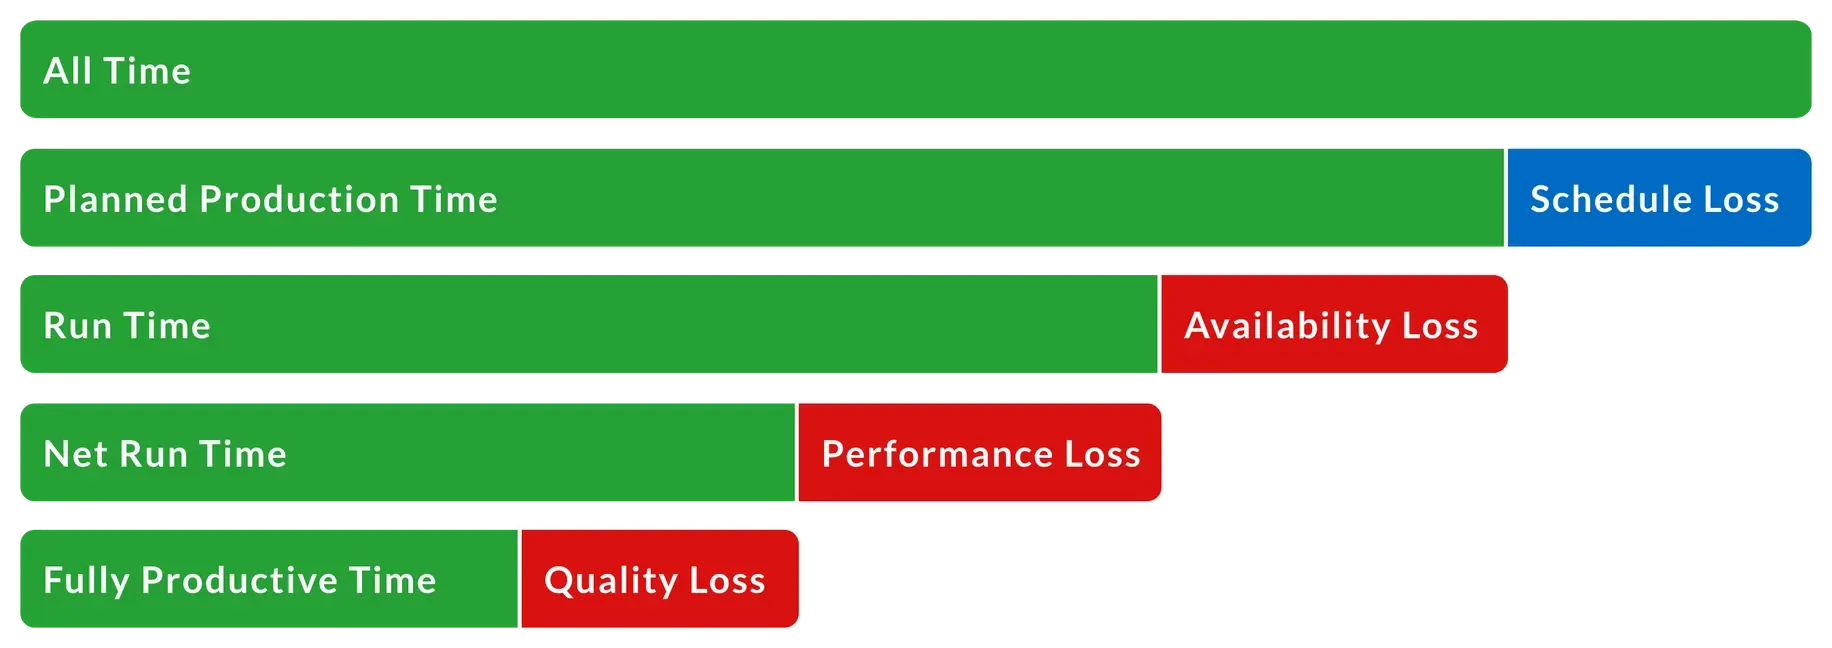
El método preferido para calcular el OEE es matemáticamente equivalente a la fórmula sencilla descrita anteriormente, pero ofrece una visión mucho más completa del desperdicio en el proceso de fabricación al desglosarlo en tres factores:
- Pérdida de disponibilidad
- Pérdida de rendimiento
- Pérdida de calidad
Cálculo de la disponibilidad
La disponibilidad tiene en cuenta la pérdida de disponibilidad, que incluye todos los eventos que interrumpen la producción planificada durante un periodo de tiempo apreciable (normalmente varios minutos o más). La pérdida de disponibilidad incluye las paradas no planificadas (como averías en los equipos y falta de material) y las paradas planificadas (como el tiempo de cambio de producción).
La disponibilidad se calcula como la relación entre el tiempo de funcionamiento y el tiempo de producción planificado, donde el tiempo de funcionamiento es simplemente el tiempo de producción planificado menos el tiempo de parada:
Disponibilidad = Tiempo de funcionamiento / Tiempo de producción planificado
Donde tiempo de funcionamiento = tiempo de producción planificado − tiempo de parada
Cálculo del rendimiento
El rendimiento tiene en cuenta la pérdida de rendimiento, que incluye todos los factores que hacen que el activo de producción funcione a una velocidad inferior a la máxima posible durante su funcionamiento (incluidos los ciclos lentos y las pequeñas paradas).
El rendimiento se calcula como la relación entre el tiempo de funcionamiento neto y el tiempo de funcionamiento. En la práctica, se calcula de la siguiente manera:
Rendimiento = (tiempo de ciclo ideal × recuento total) / tiempo de funcionamiento
El tiempo de ciclo ideal es el tiempo teórico más rápido posible para fabricar una pieza. Por lo tanto, al multiplicarlo por el recuento total, el resultado es el tiempo de funcionamiento neto: el tiempo teórico más rápido posible para fabricar la cantidad total de piezas.
A continuación se muestra un ejemplo sencillo de cálculo del rendimiento:
| Artículo | Valor | Explicación |
|---|---|---|
| Tiempo de ciclo ideal | 1 minuto | Tiempo teórico más rápido para fabricar esta pieza. |
| Recuento total | 300 | Cantidad total de piezas fabricadas durante este turno. |
| Tiempo de producción | 330 minutos | Tiempo de funcionamiento de este turno (tiempo de producción previsto menos el tiempo de parada). |
| Rendimiento | 90,9 % | (Tiempo de ciclo ideal × Recuento total) / Tiempo de ejecución = (1 × 300) / 330 |
Cálculo de la calidad
La calidad tiene en cuenta la pérdida de calidad, que excluye las piezas fabricadas que no cumplen los estándares de calidad, incluidas aquellas que posteriormente se reelaboran.
La calidad se calcula como la relación entre el tiempo totalmente productivo (solo el recuento de piezas buenas fabricadas lo más rápido posible sin tiempo de parada) y el tiempo neto de funcionamiento (el tiempo más rápido posible para el recuento total). En la práctica, se calcula así:
Calidad = Recuento de piezas buenas / Recuento total
Cálculo del OEE
El OEE tiene en cuenta todas las pérdidas (pérdida por tiempo de parada, pérdida por velocidad y pérdida por calidad), lo que da como resultado una medida del tiempo de fabricación verdaderamente productivo.
El OEE se calcula como la relación entre el tiempo totalmente productivo y el tiempo de producción previsto. En la práctica, se calcula así:
OEE = Disponibilidad × Rendimiento × Calidad
Si se sustituyen las ecuaciones de disponibilidad, rendimiento y calidad en la ecuación anterior y luego se simplifican al máximo, el resultado es:
OEE = (Número de piezas buenas × Tiempo de ciclo ideal) / Tiempo de producción planificado
Este es el cálculo «más sencillo» del OEE descrito anteriormente. Si lo analizamos un poco, se observa que multiplicar el número de piezas buenas por el tiempo de ciclo ideal da como resultado el tiempo totalmente productivo (fabricación exclusiva de piezas buenas, lo más rápido posible y sin tiempos de parada).
Producción perfecta
Anteriormente, se describió una puntuación de OEE del 100 % como producción perfecta: fabricar únicamente piezas buenas, lo más rápido posible y sin tiempos de parada. Relacionemos este concepto de producción perfecta con el cálculo del OEE:
- Fabricar únicamente piezas buenas significa una puntuación de calidad del 100 %
- «Lo más rápido posible» implica una puntuación de rendimiento del 100 %
- Sin tiempos de parada significa una puntuación de disponibilidad del 100 %
Trabajar con ejemplos reales es una forma estupenda de dominar el cálculo del OEE. Para acceder a ejemplos resueltos, plantillas, hojas de cálculo y otros recursos gratuitos, visita: https://www.oee.com/.
Métricas de la planta de producción
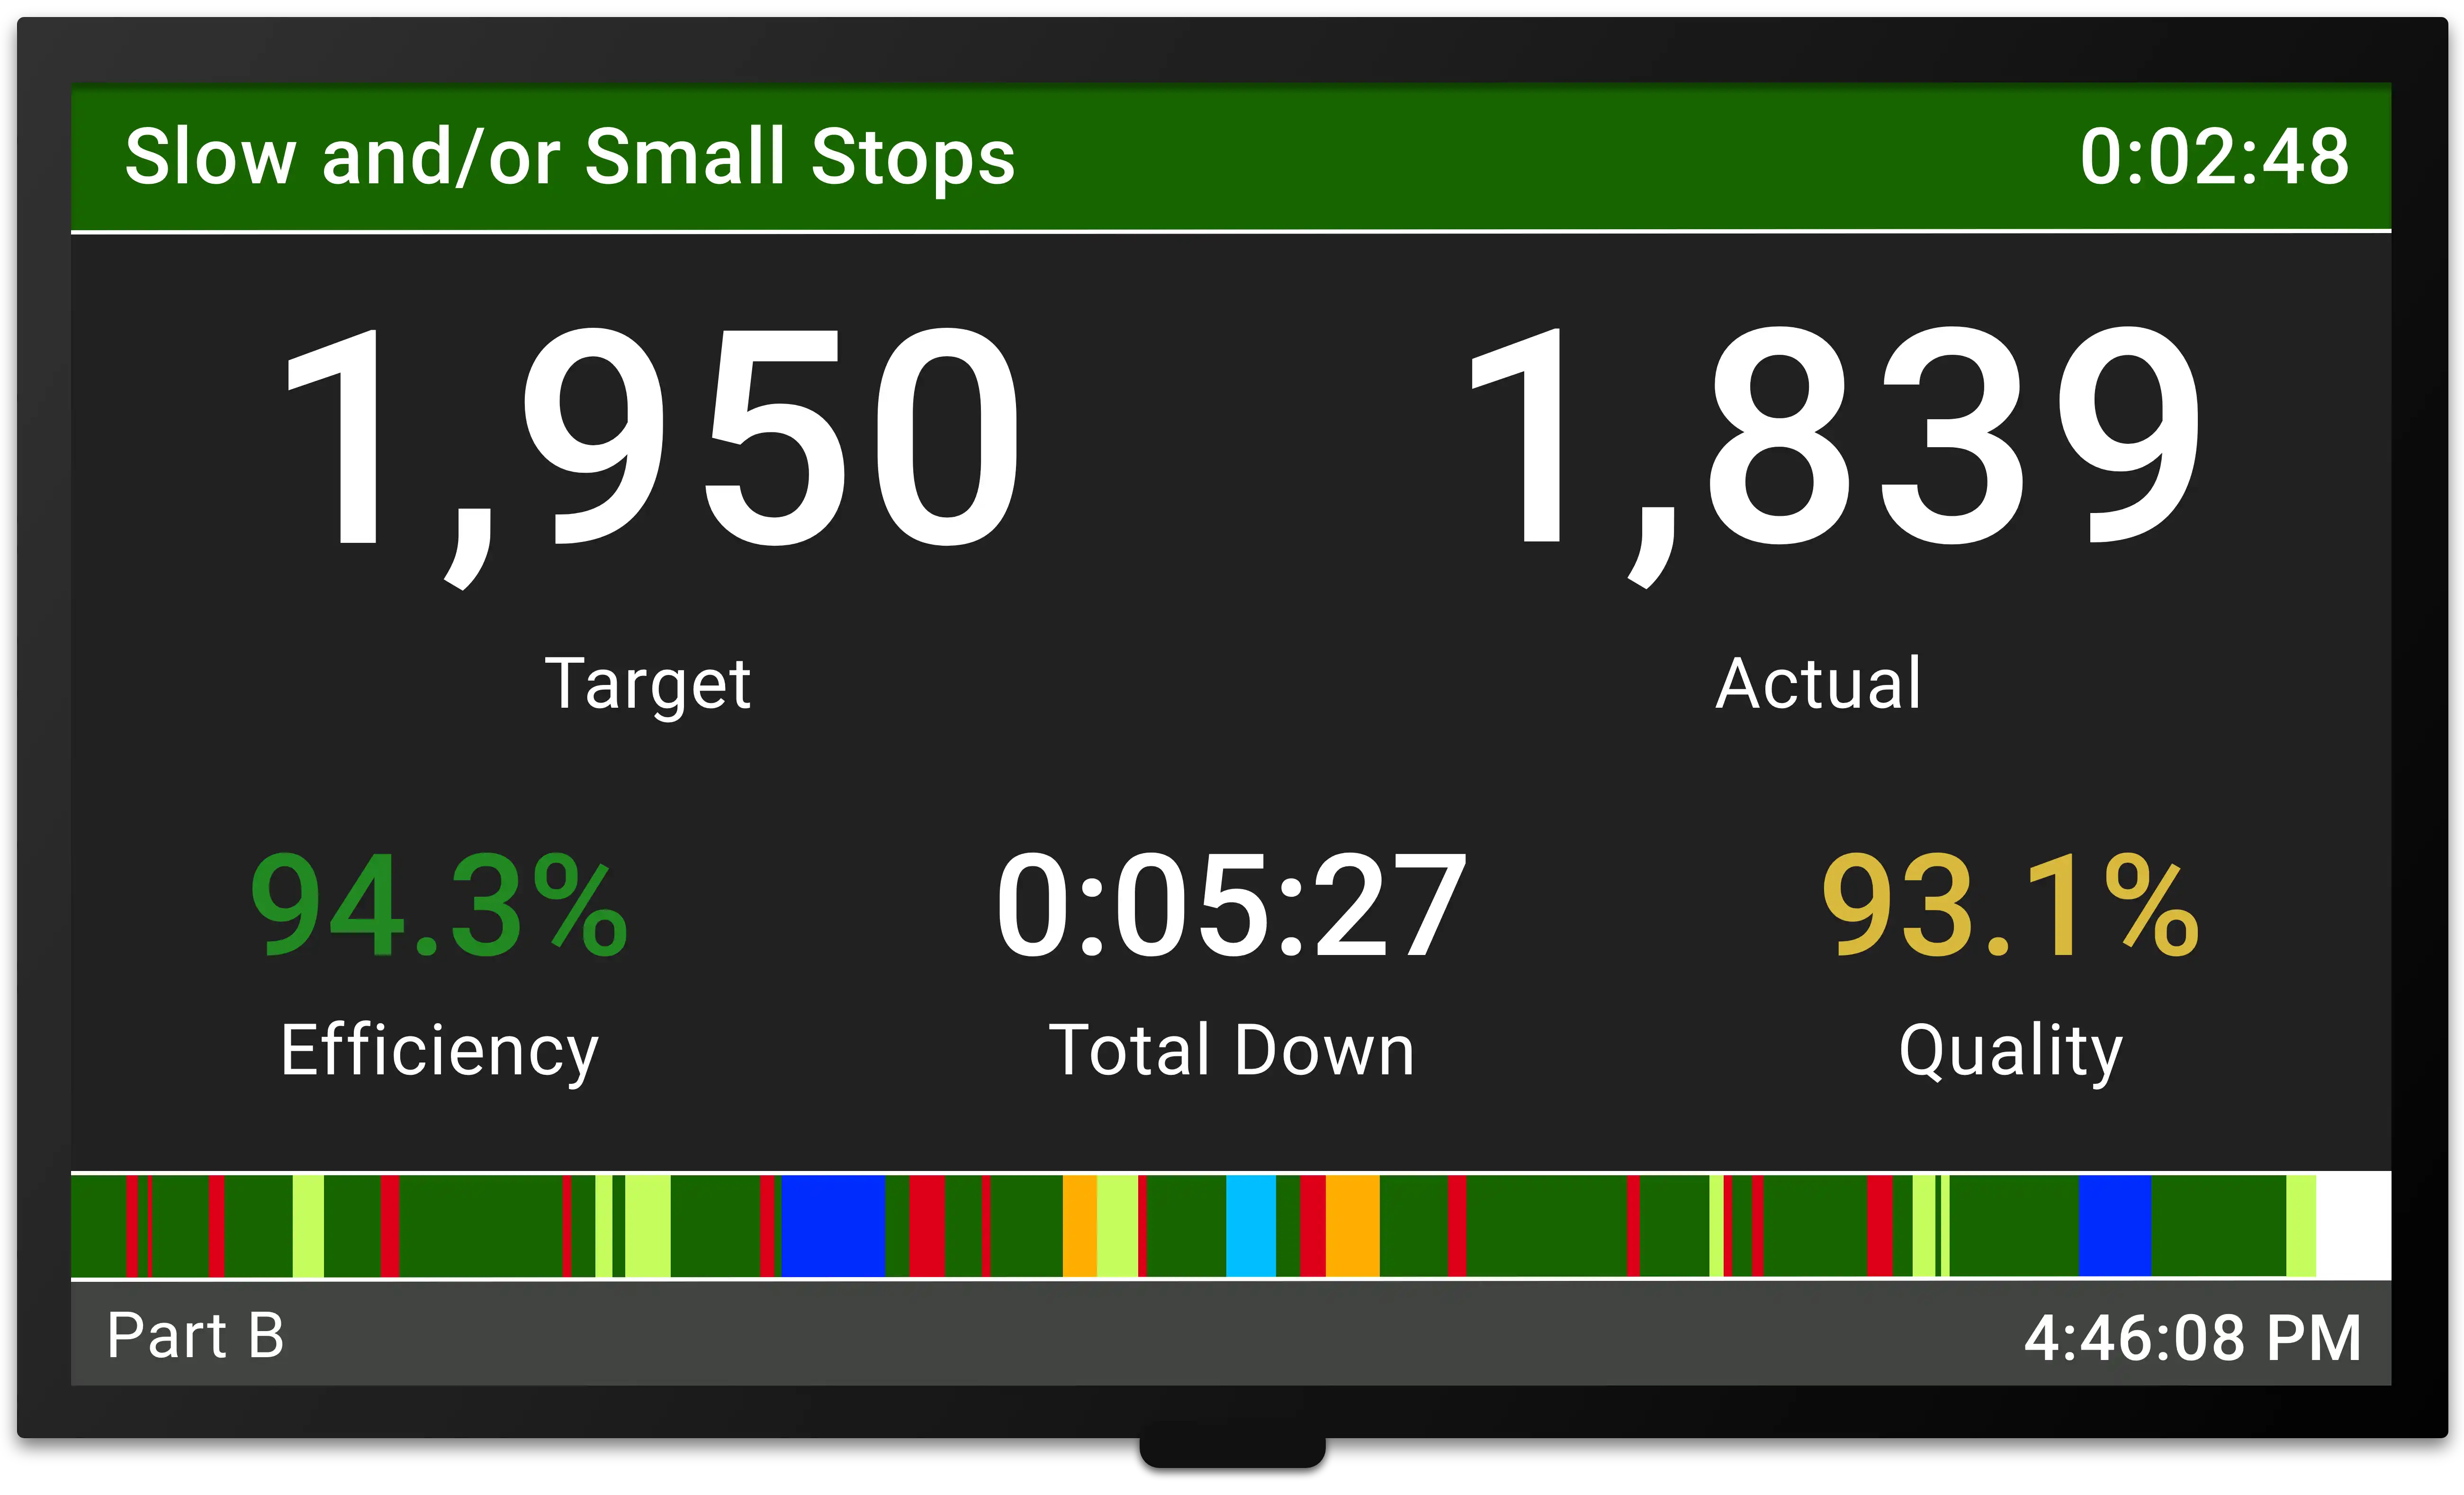
El OEE es una herramienta estupenda para los directivos, pero para los empleados de planta puede resultar un poco abstracto. Los empleados de planta rendirán al máximo cuando se les asignen objetivos en tiempo real, fáciles de interpretar y muy motivadores. Un buen ejemplo de un conjunto eficaz de métricas de planta es el TAED:
- Objetivo: un objetivo de producción en tiempo real basado en el ritmo de producción previsto
- Real: el recuento real de producción
- Eficiencia: la relación entre el objetivo y el resultado real; en qué medida la producción va por delante o por detrás en términos porcentuales
- Tiempo de inactividad: tiempo acumulado de paradas no planificadas durante el turno, actualizado en tiempo real; esto permite centrarse firmemente en un área clave de mejora sobre la que se puede actuar
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS LEAN GRATUITAS3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.