Teoría de las Restricciones (TOC)
¿Qué es la Teoría de las Restricciones?
La Teoría de las Restricciones es una metodología para identificar el factor limitante más importante (es decir, la restricción) que impide alcanzar un objetivo y, a continuación, mejorar sistemáticamente esa restricción hasta que deje de ser el factor limitante. En el ámbito de la fabricación, la restricción suele denominarse «cuello de botella».
La Teoría de las Restricciones adopta un enfoque científico para la mejora. Plantea la hipótesis de que todo sistema complejo, incluidos los procesos de fabricación, consta de múltiples actividades interrelacionadas, una de las cuales actúa como restricción para todo el sistema (es decir, la actividad restrictiva es el «eslabón más débil de la cadena»).
Entonces, ¿cuál es el objetivo último de la mayoría de las empresas manufactureras? Obtener beneficios, tanto a corto como a largo plazo. La Teoría de las Restricciones ofrece un potente conjunto de herramientas para ayudar a alcanzar ese objetivo, entre las que se incluyen:
- Los cinco pasos de enfoque: una metodología para identificar y eliminar las restricciones
- Los procesos de pensamiento: herramientas para analizar y resolver problemas
- La contabilidad del rendimiento: un método para medir el rendimiento y orientar las decisiones de gestión
El Dr. Eliyahu Goldratt concibió la Teoría de las Restricciones (TOC) y la dio a conocer a un amplio público a través de su novela superventas de 1984, «La meta». Desde entonces, la TOC ha seguido evolucionando y desarrollándose, y hoy en día es un factor significativo dentro del mundo de las mejores prácticas de gestión.
Una de las características más atractivas de la Teoría de las Restricciones es que, por naturaleza, da prioridad a las actividades de mejora. La máxima prioridad es siempre la restricción actual. En entornos en los que existe una necesidad urgente de mejorar, la TOC ofrece una metodología muy centrada para lograr una mejora rápida.
Una implementación exitosa de la Teoría de las Restricciones aportará los siguientes beneficios:
- Aumento de los beneficios: el objetivo principal de la TOC para la mayoría de las empresas
- Mejora rápida: resultado de centrar toda la atención en un área crítica: la restricción del sistema
- Mayor capacidad: la optimización de la restricción permite fabricar más producto
- Reducción de los plazos de entrega: la optimización de la restricción da lugar a un flujo de productos más fluido y rápido
- Reducción de las existencias: la eliminación de los cuellos de botella implica que habrá menos trabajo en curso
Conceptos básicos de la TOC
Concepto fundamental
El concepto fundamental de la Teoría de las Restricciones es que cada proceso tiene una única restricción y que el rendimiento total del proceso solo puede mejorarse cuando se mejora dicha restricción. Una consecuencia muy importante de esto es que dedicar tiempo a optimizar los elementos que no son restricciones no reportará beneficios significativos; solo las mejoras en la restricción contribuirán a alcanzar el objetivo (obtener más beneficios).
Por lo tanto, la TOC busca centrar la atención de forma precisa y sostenida en mejorar la restricción actual hasta que deje de limitar el rendimiento; en ese momento, la atención se desplaza a la siguiente restricción. El poder subyacente de la TOC proviene de su capacidad para generar un enfoque tremendamente fuerte hacia un único objetivo (el beneficio) y para eliminar el principal impedimento (la restricción) que impide alcanzar ese objetivo en mayor medida. De hecho, Goldratt considera que el enfoque es la esencia de la TOC.
Los cinco pasos de enfoque
La Teoría de las Restricciones ofrece una metodología específica para identificar y eliminar las restricciones, conocida como los cinco pasos de enfoque. Tal y como se muestra en el siguiente diagrama, se trata de un proceso cíclico.
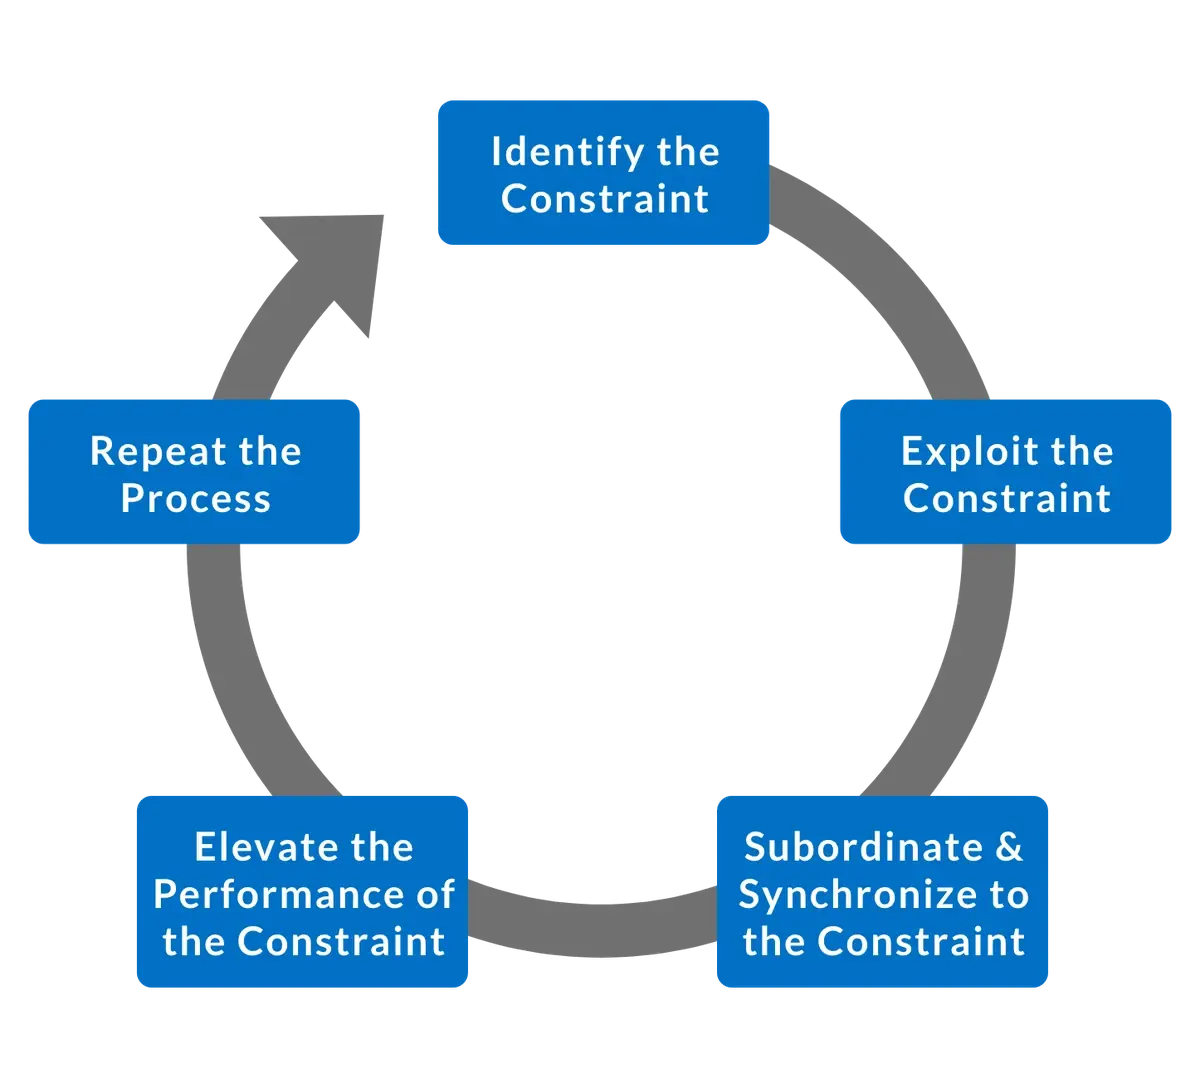
Los cinco pasos del «Focusing» se describen con más detalle en la siguiente tabla.
| Paso | Objetivo |
|---|---|
| Identificar | Identificar la restricción actual (la única parte del proceso que limita la velocidad a la que se alcanza el objetivo). |
| Aprovechar | Realizar mejoras rápidas en el rendimiento de la restricción utilizando los recursos existentes (es decir, sacar el máximo partido a lo que se tiene). |
| Subordinar | Revisa todas las demás actividades del proceso para asegurarte de que estén alineadas con las necesidades de la restricción y las respalden de verdad. |
| Elevar | Si la restricción sigue existiendo (es decir, no se ha desplazado), plantéate qué medidas adicionales se pueden tomar para eliminar esa restricción. Normalmente, en este paso se siguen tomando medidas hasta que la restricción se haya «superado» (hasta que se haya desplazado a otro lugar). En algunos casos, puede ser necesaria una inversión de capital. |
| Repetir | Los cinco pasos de enfoque constituyen un ciclo de mejora continua. Por lo tanto, una vez resuelta una restricción, se debe abordar inmediatamente la siguiente. Este paso sirve para recordar que nunca hay que caer en la complacencia: mejora de forma enérgica la restricción actual… y luego pasa inmediatamente a la siguiente. |
Los procesos de pensamiento
La Teoría de las Restricciones incluye una sofisticada metodología de resolución de problemas denominada «Procesos de Pensamiento». Los procesos de pensamiento están optimizados para sistemas complejos con numerosas interdependencias (por ejemplo, líneas de fabricación). Están diseñados como herramientas científicas de «causa y efecto», cuyo objetivo es identificar en primer lugar las causas raíz de los efectos indeseables (denominados UDE, por sus siglas en inglés) y, a continuación, eliminar dichos UDE sin crear otros nuevos.
Los procesos de pensamiento se utilizan para responder a las tres preguntas siguientes, que son esenciales para la TOC:
- ¿Qué hay que cambiar?
- ¿En qué se debe cambiar?
- ¿Qué acciones provocarán el cambio?
Entre los ejemplos de herramientas que se han formalizado como parte de los «Procesos de Pensamiento» se incluyen:
| Herramienta | Función | Descripción |
|---|---|---|
| Árbol de la realidad actual | Documenta el estado actual. | Diagrama que muestra el estado actual, que es insatisfactorio y necesita mejoras. Al crear el diagrama, se identifican los UDE (síntomas del problema) y se remontan hasta su causa raíz (el problema subyacente). |
| Árbol de la nube evaporante | Evalúa posibles mejoras. | Diagrama que ayuda a identificar cambios específicos (denominados «inyecciones») que eliminan los UDE. Resulta especialmente útil para resolver conflictos entre diferentes enfoques a la hora de resolver un problema. Se utiliza como parte del proceso para pasar del Árbol de la Realidad Actual al Árbol de la Realidad Futura. |
| Árbol de la realidad futura | Documenta el estado futuro. | Diagrama que muestra el estado futuro, el cual refleja los resultados de introducir cambios en el sistema diseñados para eliminar las UDE. |
| Árbol de estrategia y tácticas | Proporciona un plan de acción para la mejora. | Diagrama que muestra un plan de implementación para alcanzar el estado futuro. Crea una estructura lógica que organiza el conocimiento y deriva tácticas a partir de la estrategia. Nota: esta herramienta está destinada a sustituir al «Árbol de requisitos previos» que se utilizaba anteriormente en los Procesos de Pensamiento. |
Contabilidad del rendimiento
La contabilidad del rendimiento es una metodología contable alternativa que intenta eliminar las distorsiones perjudiciales introducidas por las prácticas contables tradicionales —distorsiones que fomentan comportamientos contrarios al objetivo de aumentar los beneficios a largo plazo—.
En la contabilidad tradicional, el inventario es un activo (en teoría, puede convertirse en efectivo mediante su venta). Esto suele provocar comportamientos indeseables en las empresas, como la fabricación de artículos que no son realmente necesarios. La acumulación de existencias infla los activos y genera un «beneficio sobre el papel» basado en existencias que pueden venderse o no (por ejemplo, debido a la obsolescencia) y que suponen un coste mientras permanecen almacenadas. La Teoría de las Restricciones, por el contrario, considera que el stock es un pasivo: el stock inmoviliza efectivo que podría utilizarse de forma más productiva en otros ámbitos.
En la contabilidad tradicional, también se hace mucho hincapié en la reducción de gastos. La Teoría de las Restricciones, por el contrario, considera que reducir los gastos tiene mucha menos importancia que aumentar el rendimiento. La reducción de gastos se ve limitada por el hecho de llegar a cero gastos, mientras que el aumento del rendimiento no tiene tales limitaciones.
Estos y otros conflictos hacen que la Teoría de las Restricciones haga hincapié en la contabilidad del rendimiento, que utiliza como medidas fundamentales: el rendimiento, la inversión y los gastos de explotación.
| Medidas fundamentales | Definición |
|---|---|
| Rendimiento | La tasa a la que se generan las ventas a los clientes, menos los costes verdaderamente variables (normalmente materias primas, comisiones de ventas y transporte). La mano de obra no se considera un coste verdaderamente variable a menos que la remuneración esté vinculada al 100 % a las unidades producidas. |
| Inversión | Dinero inmovilizado en activos físicos: existencias de productos, maquinaria y equipos, inmuebles, etc. Anteriormente denominado «Existencias» en la Teoría de las Restricciones (TOC). |
| Gastos de explotación | Dinero gastado para generar rendimiento, aparte de los costes verdaderamente variables (por ejemplo, nóminas, servicios públicos, impuestos, etc.). El coste de mantener un nivel determinado de capacidad. |
Además, la contabilidad del rendimiento cuenta con cuatro medidas derivadas clave: beneficio neto, rentabilidad de la inversión, productividad y rotación de la inversión.
Beneficio neto = Rendimiento − Gastos de explotación
Rentabilidad de la inversión = Beneficio neto / Inversión
Productividad = Rendimiento / Gastos de explotación
Rotación de la inversión = Rendimiento / Inversión
En general, las decisiones de gestión se basan en su efecto a la hora de lograr las siguientes mejoras (por orden de prioridad):
- ¿Aumentará el rendimiento?
- ¿Se reducirá la inversión?
- ¿Se reducirán los gastos de explotación?
Se hace mucho más hincapié (con diferencia) en aumentar el rendimiento. En esencia, la TOC propone centrarse menos en recortar gastos (inversión y gastos operativos) y más en aumentar las ventas (rendimiento).
Tambor-Amortiguador-Cuerda
El método «Tambor-Amortiguador-Cuerda» (DBR) consiste en sincronizar la producción con el cuello de botella, minimizando al mismo tiempo el stock y el trabajo en curso.
El «tambor» es la restricción. La velocidad a la que funciona la restricción marca el «ritmo» del proceso y determina el rendimiento total.
El «amortiguador» es el nivel de inventario necesario para mantener una producción constante. Garantiza que las breves interrupciones y fluctuaciones en los elementos que no son limitaciones no afecten a la limitación. Los amortiguadores representan tiempo; la cantidad de tiempo (normalmente medida en horas) con la que el trabajo en curso debe llegar antes de ser utilizado para garantizar un funcionamiento estable del recurso protegido. Cuanta más variación haya en el proceso, mayores deberán ser los buffers. Una alternativa a los grandes inventarios de buffer es la capacidad de sprint (sobrecapacidad intencionada) en los puntos que no son restricciones. Normalmente, hay dos buffers:
- Reserva de la restricción: justo antes de la restricción; protege la restricción
- Almacén de seguridad del cliente: al final del proceso; protege el calendario de envíos
La «cuerda» es una señal generada por el cuello de botella que indica que se ha consumido una cierta cantidad de stock. Esto, a su vez, desencadena una liberación de stock de igual tamaño hacia el proceso. La función de la cuerda es mantener el rendimiento sin que se produzca una acumulación de exceso de stock.
La naturaleza de las restricciones
¿Qué son las restricciones?
Las restricciones son cualquier factor que impide que la organización avance hacia su objetivo. En los procesos de fabricación, las restricciones suelen denominarse «cuellos de botella». Curiosamente, las restricciones pueden adoptar muchas formas distintas, además de los equipos. Existen opiniones divergentes sobre cuál es la mejor forma de clasificar las restricciones; en la siguiente tabla se muestra un enfoque habitual.
| Restricción | Descripción |
|---|---|
| Física | Normalmente se trata de equipos, pero también pueden ser otros elementos tangibles, como la escasez de material, la falta de personal o la falta de espacio. |
| Normativa | Formas de trabajo obligatorias o recomendadas. Pueden ser informales (por ejemplo, se describen a los nuevos empleados como «cómo se hacen las cosas aquí»). Algunos ejemplos son los procedimientos de la empresa (p. ej., cómo se calculan los tamaños de lote, los planes de bonificaciones o la política de horas extras), los convenios colectivos (p. ej., un convenio que prohíba la formación cruzada) o las normativas gubernamentales (p. ej., los descansos obligatorios). |
| Paradigma | Creencias o hábitos profundamente arraigados. Por ejemplo, la creencia de que «siempre debemos mantener nuestra maquinaria en funcionamiento para reducir el coste de fabricación por unidad». Está estrechamente relacionado con la restricción de política. |
| Mercado | Se produce cuando la capacidad de producción supera las ventas (el mercado externo limita el rendimiento). Si se aplica de forma eficaz y continuada la Teoría de las Restricciones, es probable que, con el tiempo, la restricción se desplace hacia el mercado. |
También existen opiniones divergentes sobre si un sistema puede tener más de una restricción. La opinión generalizada es que la mayoría de los sistemas tienen una restricción y, ocasionalmente, un sistema puede tener dos o tres restricciones.
En las plantas de fabricación donde se produce una mezcla de productos, es posible que cada producto siga una ruta de fabricación única y que la restricción pueda «desplazarse» en función de la ruta seguida. Este entorno puede modelarse como múltiples sistemas: uno para cada ruta de fabricación única.
Restricciones de política
Las restricciones normativas merecen una mención especial. Puede resultar sorprendente que la forma más común de restricción (con diferencia) sea la restricción normativa.
Dado que las restricciones de política suelen derivarse de políticas arraigadas desde hace tiempo y ampliamente aceptadas, pueden resultar especialmente difíciles de identificar y aún más difíciles de superar. Por lo general, resulta mucho más fácil para una parte externa identificar las restricciones de política, ya que es menos probable que una parte externa dé por sentadas las políticas existentes.
Cuando una restricción normativa está asociada a un paradigma firmemente arraigado (por ejemplo, «debemos mantener siempre nuestros equipos en funcionamiento para reducir el coste de fabricación por unidad»), es probable que se requiera una inversión significativa en formación y asesoramiento para cambiar el paradigma y eliminar la restricción.
Las restricciones normativas no se abordan mediante la aplicación de los Cinco Pasos de Enfoque. En su lugar, se aplican las tres preguntas analizadas anteriormente en la sección «Procesos de pensamiento»:
- ¿Qué hay que cambiar?
- ¿En qué debería cambiarse?
- ¿Qué acciones provocarán el cambio?
Los «Procesos de Pensamiento» están diseñados para abordar eficazmente estas preguntas y resolver los conflictos que puedan surgir al modificar las políticas existentes.
Ejemplo de la Teoría de las Restricciones
Una forma excelente de profundizar en la comprensión de la Teoría de las Restricciones es analizar un ejemplo sencillo de aplicación. En este ejemplo, se utilizan los cinco pasos de enfoque para identificar y eliminar una restricción de equipamiento (es decir, un cuello de botella) en el proceso de fabricación.
Paso uno: identificar la restricción
En este paso, se revisa el proceso de fabricación para identificar la restricción. Una técnica sencilla, pero a menudo eficaz, consiste en recorrer literalmente el proceso de fabricación en busca de indicios de la restricción.
| Elemento | Descripción |
|---|---|
| WIP | Busca grandes acumulaciones de trabajo en curso en la planta de producción. El inventario suele acumularse justo antes del cuello de botella. |
| Coordinación | Busque áreas en las que los coordinadores de procesos intervengan con frecuencia. A menudo se requiere una atención especial y un acompañamiento en el cuello de botella para garantizar que los pedidos críticos se completen a tiempo. |
| Tiempo de ciclo | Revisa los datos de rendimiento de los equipos para determinar cuál tiene el tiempo de ciclo medio más largo. Ajusta el tiempo de inactividad en el que el equipo no está funcionando debido a factores externos, como la falta de materia prima por parte de un proceso anterior o el bloqueo por parte de un proceso posterior. Aunque ese tiempo afecta al rendimiento, la pérdida de tiempo no suele estar causada ni controlada por el equipo que sufre la falta de materia prima o el bloqueo. |
| Demanda | Pregunte a los operarios en qué puntos creen que el equipo no está a la altura de la demanda. Preste especial atención a estas áreas, pero busque también otros indicadores que lo corroboren. |
El resultado de este paso es la identificación del equipo concreto que está limitando el rendimiento del proceso.
Paso dos: aprovechar la limitación
En este paso, el objetivo es sacar el máximo partido a lo que se tiene: maximizar el rendimiento de la restricción utilizando los recursos disponibles en ese momento. La línea divisoria entre aprovechar la restricción (este paso) y eliminar la restricción (el cuarto paso) no siempre está clara. Este paso se centra en los resultados inmediatos y el alivio rápido, dejando los cambios más complejos y sustanciales para más adelante.
| Punto | Descripción |
|---|---|
| Reserva | Crea un margen de inventario del tamaño adecuado justo delante del cuello de botella para garantizar que pueda seguir funcionando incluso si se detiene un proceso anterior. |
| Calidad | Compruebe la calidad inmediatamente antes de la restricción, de modo que esta solo procese piezas que se sepa que son buenas. |
| Funcionamiento continuo | Asegúrese de que la restricción esté programada para funcionar de forma continua (por ejemplo, mantenga la restricción en funcionamiento durante los descansos, apruebe horas extras, programe menos cambios de línea y forme a los empleados en varias funciones para garantizar que siempre haya personal cualificado disponible para manejar la restricción). |
| Mantenimiento | Traslade las actividades de mantenimiento rutinarias fuera del tiempo de producción de la línea de producción (por ejemplo, durante los cambios de producción). |
| Descargo (interno) | Descarga parte del trabajo de la restricción a otras máquinas. Aunque sean menos eficientes, es probable que la mejora en el rendimiento del sistema aumente la rentabilidad general. |
| Descargo (externo) | Descarga parte del trabajo a otras empresas. Esta debería ser la última opción si otras técnicas no son suficientes para aliviar el cuello de botella. |
El resultado de este paso es una mejor utilización del cuello de botella, lo que a su vez se traducirá en un mayor rendimiento del proceso. Si las medidas adoptadas en este paso «rompen» el cuello de botella (es decir, el cuello de botella se desplaza), pasa directamente al paso cinco. De lo contrario, continúa con el paso tres.
Paso tres: subordinar y sincronizar con el cuello de botella
En este paso, la atención se centra en los equipos que no constituyen la limitación. El objetivo principal es satisfacer las necesidades de la limitación (es decir, subordinarse a ella). La eficiencia de los equipos que no constituyen la limitación es una cuestión secundaria, siempre y cuando no se vea afectado negativamente el funcionamiento de la limitación.
Por definición, todo el equipo que no constituye la restricción tiene cierto grado de capacidad excedentaria. Este exceso de capacidad es una ventaja, ya que permite un funcionamiento más fluido de la restricción. El proceso de fabricación está desequilibrado a propósito:
| Elemento | Descripción |
|---|---|
| Agua arriba | El equipo de la fase anterior tiene un exceso de capacidad que garantiza que el búfer del cuello de botella se mantenga continuamente lleno (pero sin sobrellenarse), de modo que el cuello de botella nunca se vea «privado» de material por el proceso anterior. |
| Agua abajo | Los equipos de la fase posterior disponen de un exceso de capacidad que garantiza que el material procedente de la restricción se procese de forma continua, de modo que la restricción nunca se vea «bloqueada» por el proceso posterior. |
Algunas técnicas útiles para este paso son:
| Elemento | Descripción |
|---|---|
| DBR | Implementar el método DBR (Drum-Buffer-Rope) en el cuello de botella como forma de sincronizar el proceso de fabricación con las necesidades de este. |
| Prioridad | Subordinar el mantenimiento a la restricción, asegurándose de que esta sea siempre la máxima prioridad en las intervenciones de mantenimiento. |
| Sprint | Aumentar la capacidad de sprint de los equipos que no son el cuello de botella para garantizar que las interrupciones en su funcionamiento (por ejemplo, averías o cambios de material) puedan compensarse rápidamente mediante un funcionamiento más rápido y una producción adicional. |
| Funcionamiento constante | Hacer funcionar el equipo que no es el cuello de botella a un ritmo constante para minimizar las paradas. Los cambios inerciales frecuentes (es decir, paradas y cambios de velocidad) pueden aumentar el desgaste y provocar averías. |
El resultado de este paso es una reducción de los casos en los que el funcionamiento del cuello de botella se ve interrumpido por equipos situados antes o después en la cadena de producción, lo que a su vez se traduce en un mayor rendimiento del proceso. Si las medidas adoptadas en este paso «rompen» el cuello de botella (es decir, el cuello de botella se desplaza), pasa directamente al paso cinco. De lo contrario, continúa con el paso cuatro.
Paso cuatro: mejorar el rendimiento del cuello de botella
En este paso, se implementan cambios más sustanciales para «romper» la restricción. Estos cambios pueden requerir una inversión significativa de tiempo y/o dinero (por ejemplo, añadir equipos o contratar más personal). La clave es garantizar que se evalúe la eficacia de todas estas inversiones (preferiblemente utilizando métricas de contabilidad del rendimiento).
| Elemento | Descripción |
|---|---|
| Datos de rendimiento | Utiliza los datos de rendimiento (por ejemplo, métricas de Eficacia Global de los Equipos, además de análisis de tiempos de inactividad) para identificar las principales fuentes de pérdida de tiempo productivo en la restricción. |
| Principales pérdidas | Aborde las principales fuentes de pérdida de tiempo productivo, una por una, con equipos multifuncionales. |
| Revisiones | Implemente revisiones continuas en la planta durante los turnos (una técnica denominada «control de intervalo corto») para identificar medidas tácticas que mejoren el rendimiento del cuello de botella. |
| Reducción de los tiempos de preparación | Implemente un programa de reducción de tiempos de preparación para disminuir la cantidad de tiempo productivo perdido en los cambios de producción. |
| Actualizaciones/Mejoras | Evaluar el cuello de botella para detectar posibles actualizaciones de diseño y/o mejoras de componentes. |
| Equipamiento | Adquirir equipamiento adicional para complementar la limitación (como último recurso). |
El resultado esperado de este paso es una mejora del rendimiento lo suficientemente significativa como para eliminar la limitación (es decir, trasladar la limitación a otro lugar).
Paso cinco: repetir el proceso
En este paso, el objetivo es garantizar que los cinco pasos de enfoque no se apliquen como un proyecto de mejora puntual. Por el contrario, deben implementarse como un proceso de mejora continua.
| Elemento | Descripción |
|---|---|
| Limitación superada | Si se ha superado la restricción (el caso habitual), hay que reconocer que existe una nueva restricción. La nueva prioridad es identificar y eliminar la nueva restricción (volver a empezar por el paso uno). |
| Restricción no superada | Si la restricción no se ha superado, hay que reconocer que se requiere más trabajo y que es necesario adoptar una nueva perspectiva, lo que incluye verificar que la restricción se haya identificado correctamente (vuelve a empezar por el paso uno). |
Este paso también incluye una advertencia… cuidado con la inercia. Mantente alerta y asegúrate de que la mejora sea constante y continua. Los cinco pasos de enfoque son algo así como el juego «Whac-A-Mole»… ¡elimina una restricción y pasa directamente a la siguiente!
Integración con el método Lean
Contraste entre la Teoría de las Restricciones y la fabricación Lean
Tanto la Teoría de las Restricciones como la fabricación Lean son métodos sistemáticos para mejorar la eficacia de la fabricación. Sin embargo, tienen enfoques muy diferentes:
- La Teoría de las Restricciones se centra en identificar y eliminar las restricciones que limitan el rendimiento. Por lo tanto, su aplicación satisfactoria suele aumentar la capacidad de fabricación.
- La fabricación Lean se centra en eliminar el desperdicio del proceso de fabricación. Por lo tanto, su aplicación exitosa suele reducir los costes de fabricación.
Ambas metodologías tienen un marcado enfoque en el cliente y son capaces de transformar a las empresas para que sean más rápidas, más sólidas y más ágiles. No obstante, existen diferencias significativas, tal y como se destaca en la siguiente tabla.
| ¿Qué? | Teoría de las Restricciones | Fabricación ajustada |
|---|---|---|
| Objetivo | Aumentar el rendimiento. | Eliminar el desperdicio. |
| Enfoque | Centrarse exclusivamente en la limitación (hasta que deje de serlo). | Enfoque amplio en la eliminación del desperdicio del proceso de fabricación. |
| Resultado | Aumento de la capacidad de fabricación. | Reducción de los costes de fabricación. |
| Existencias | Mantener un stock suficiente para maximizar el rendimiento en el cuello de botella. | Eliminar prácticamente todo el stock. |
| Equilibrio de la línea | Crear un desequilibrio para maximizar el rendimiento en el cuello de botella. | Crear equilibrio para eliminar el desperdicio (capacidad excedente). |
| Ritmo | La restricción marca el ritmo (Drum-Buffer-Rope). | El cliente marca el ritmo (tiempo de takt). |
Desde la perspectiva de la Teoría de las Restricciones, resulta más práctico y menos costoso mantener un cierto grado de exceso de capacidad en los elementos que no son restricciones (es decir, una línea desequilibrada intencionadamente) que intentar eliminar todas las fuentes de variación (lo cual es necesario para operar de manera eficiente una línea equilibrada). La eliminación de la variación sigue siendo deseable en la TOC; simplemente se le presta menos atención que a la mejora del rendimiento.
Combinación de la Teoría de las Restricciones y la fabricación ajustada
Uno de los aspectos más potentes de la Teoría de las Restricciones es su enfoque preciso como un rayo láser en la mejora de la restricción. Aunque la fabricación ajustada puede centrarse en un aspecto concreto, lo más habitual es que se aplique como una herramienta de amplio espectro.
En el mundo real, siempre es necesario llegar a un compromiso, ya que todas las empresas cuentan con recursos finitos. No todos los aspectos de cada proceso merecen realmente ser optimizados, y no todo el desperdicio merece realmente ser eliminado. Desde esta perspectiva, la Teoría de las Restricciones puede servir como un mecanismo muy eficaz para priorizar los proyectos de mejora, mientras que la fabricación ajustada puede proporcionar un amplio conjunto de técnicas de mejora. El resultado: la eficacia de la fabricación aumenta significativamente al eliminar el desperdicio de aquellas partes del sistema que suponen las mayores restricciones para las oportunidades y la rentabilidad.
Aunque las herramientas y técnicas de la fabricación ajustada se aplican principalmente a la restricción, también pueden aplicarse a los equipos subordinados a la restricción (por ejemplo, a los equipos que privan de recursos o bloquean a la restricción; a los equipos situados después de la restricción que provocan pérdidas de calidad).
El resto de esta sección describe cómo aplicar una serie de herramientas y técnicas de la fabricación ajustada a los cinco pasos de enfoque.
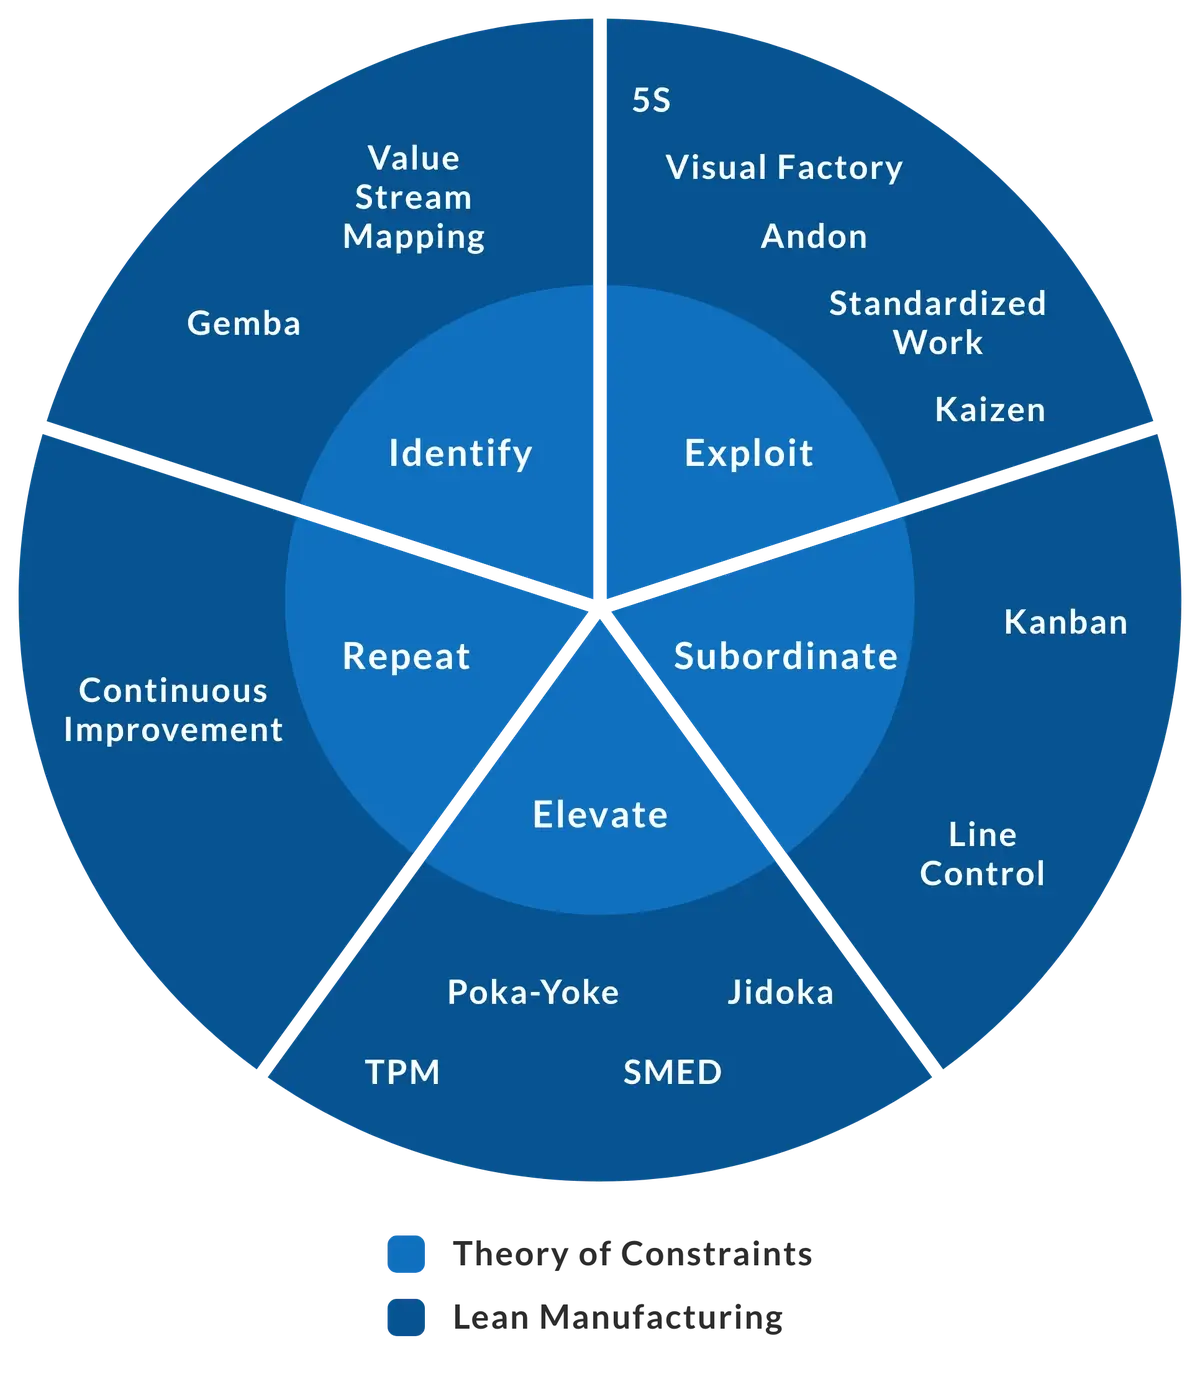
Aplicación de herramientas Lean para «identificar el cuello de botella»
La fabricación Lean ofrece una herramienta excelente para representar visualmente el flujo de producción (mapa de la cadena de valor), así como una filosofía que fomenta pasar tiempo en la planta de producción (Gemba).
| Herramienta Lean | Descripción |
|---|---|
| Mapeo de la cadena de valor | El mapa de la cadena de valor (VSM) representa visualmente el flujo de producción (estados actuales y futuros) utilizando un conjunto definido de símbolos y técnicas.
|
| Gemba | El Gemba fomenta salir de la oficina para pasar tiempo en la planta de producción. Esto promueve una comprensión profunda y exhaustiva de los problemas reales de la fabricación, mediante la observación de primera mano y el diálogo con los empleados de la planta.
|
Aplicación de herramientas Lean para «aprovechar la limitación»
La fabricación Lean apoya firmemente la idea de sacar el máximo partido a lo que se tiene, lo cual es también el tema subyacente para aprovechar la limitación. Por ejemplo, la filosofía Lean enseña a organizar el área de trabajo (5S), a motivar y empoderar a los empleados (Fábrica Visual/Andon), a recopilar las mejores prácticas (Trabajo Estandarizado) y a generar ideas incrementales de mejora (Kaizen).
| Herramienta Lean | Descripción |
|---|---|
| 5S | Las 5S son un programa para eliminar el desperdicio que se deriva de un área de trabajo mal organizada. Consta de cinco elementos: Clasificar (eliminar lo que no se necesita), Ordenar (organizar los elementos restantes), Limpiar (limpiar e inspeccionar el área), Estandarizar (crear normas para las 5S) y Mantener (aplicar las normas de forma sistemática).
|
| Fábrica visual / Andon | La fábrica visual es una estrategia para transmitir información a través de elementos visuales fácilmente visibles en la planta de producción. Los andons son pantallas visuales que indican el estado de la producción y permiten a los operarios llamar la atención de inmediato sobre los problemas, de modo que puedan resolverse al instante.
|
| Trabajo estandarizado | El trabajo estandarizado recoge las mejores prácticas en documentos del área de trabajo que todos los operarios aplican de forma coherente y que se mantienen actualizados con las mejores prácticas vigentes.
|
| Kaizen | El Kaizen proporciona un marco para que los empleados trabajen en pequeños grupos que sugieran y pongan en práctica mejoras incrementales en el proceso de fabricación. Combina el talento colectivo de una empresa para crear un motor de mejora continua.
|
Aplicación de herramientas Lean para «subordinarse al cuello de botella»
Las técnicas de fabricación Lean para regular el flujo (Kanban) y sincronizar las líneas automatizadas (control de línea) pueden aplicarse para subordinarse y sincronizarse con el cuello de botella.
| Herramienta Lean | Descripción |
|---|---|
| Kanban | Kanban es un método para regular el flujo de materiales, que permite el reabastecimiento automático mediante tarjetas de señalización que indican cuándo se necesitan más materiales.
|
| Control de línea | El control de línea es una técnica sofisticada que se utiliza en líneas automatizadas síncronas, como las de bienes de consumo de alta rotación (FMCG), y que subordina los equipos que no son el cuello de botella a este, con el fin de aumentar el rendimiento global del sistema.
|
Aplicación de herramientas Lean para «elevar el cuello de botella»
Las técnicas de fabricación ajustada para el mantenimiento proactivo de los equipos (TPM), la reducción drástica de los tiempos de cambio de producción (SMED), la incorporación de la detección y prevención de defectos en los procesos de producción (Poka-Yoke) y la automatización parcial de los equipos (Jidoka) tienen todas ellas una aplicación directa a la hora de elevar el cuello de botella. El TPM y el SMED también pueden considerarse técnicas de aprovechamiento (maximizar el rendimiento utilizando los recursos disponibles actualmente); sin embargo, son bastante complejas y es probable que resulte beneficioso contar con la colaboración de expertos externos.
| Herramienta Lean | Descripción |
|---|---|
| TPM | El TPM (Mantenimiento Productivo Total) ofrece un enfoque holístico del mantenimiento que se centra en el mantenimiento proactivo y preventivo para maximizar el tiempo de funcionamiento del cuello de botella (aumentando el tiempo de actividad, reduciendo los tiempos de ciclo y eliminando defectos).
|
| SMED | El SMED (cambio de matriz en un minuto) es un método para reducir drásticamente el tiempo de cambio en el cuello de botella. Se convierten tantos pasos como sea posible en externos (realizados mientras el proceso está en marcha) y se optimizan los pasos restantes (por ejemplo, se eliminan los tornillos y los ajustes manuales).
|
| Poka-Yoke | El Poka-Yoke (también conocido como «prevención de errores») integra la detección y prevención de defectos en los equipos con el objetivo de alcanzar cero defectos.
|
| Jidoka | Jidoka significa «automatización inteligente» o «automatización con un toque humano». Reconoce que la automatización parcial es significativamente más económica que la automatización total. Jidoka también hace hincapié en la parada automática de los equipos cuando se detectan defectos.
|
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS LEAN GRATUITAS3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.